机械表配件
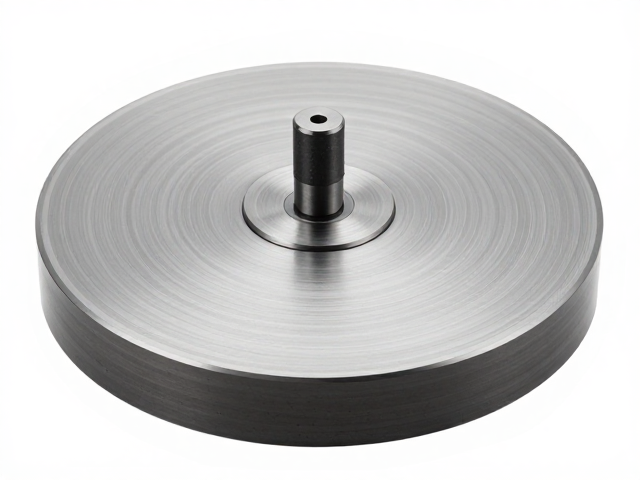
圆盘精密车削工艺,砝码微调实现稳定能量释放与高精度控制
摘要
圆盘精密车削中的能量控制难题 在高精度圆盘零件的加工过程中,刀具与工件接触界面的微观振动会直接导致表面纹理异常,进而影响最终产品的尺寸稳定性。传统车削工艺往往难以消除主轴旋转带来的周期性误差,尤其是在进行深槽或窄槽加工时,切削力的剧烈波动容易引发“让刀”现象。这种动态不稳定性使得微米级的公差控制变得极具挑战性,任何微小的扰动都可能被放大为可观测的几何偏差。 砝微调机制通过引入高惯量的平衡组件,改
圆盘精密车削中的能量控制难题
在高精度圆盘零件的加工过程中,刀具与工件接触界面的微观振动会直接导致表面纹理异常,进而影响最终产品的尺寸稳定性。传统车削工艺往往难以消除主轴旋转带来的周期性误差,尤其是在进行深槽或窄槽加工时,切削力的剧烈波动容易引发“让刀”现象。这种动态不稳定性使得微米级的公差控制变得极具挑战性,任何微小的扰动都可能被放大为可观测的几何偏差。
砝微调机制通过引入高惯量的平衡组件,改变了刀具系统的动态响应特性。当切削过程中产生反向冲击或振动时,砝码结构利用其质量惯性抵消部分交变应力,从而抑制高频振荡。这种物理层面的阻尼效应,使得切削过程更加平稳,减少了因振动导致的表面波纹度,为后续的高精度尺寸保持提供了基础保障。
砝码微调系统的力学原理与结构设计
该系统的核心在于通过精密螺纹或楔形机构调节配重块的位置,以改变系统的重心分布和固有频率。在实际应用中,砝码通常由高密度材料制成,如钨合金或经过特殊处理的钢件,以确保在有限体积下提供足够的惯性力。微调旋钮的螺距设计极为精细,通常采用0.01mm甚至更小的级差,使得操作人员能够对平衡状态进行原子级的调整。
系统内部设有严密的锁紧结构,防止在高速旋转或切削力作用下发生位移。当砝码处于最佳平衡位置时,刀具悬臂部分的残余振动幅度降至最低。这种设计不仅提升了系统的刚性,还优化了切削过程中的能量传递路径,使得切削热和切削力更加均匀地分布,避免了局部应力集中导致的刀具磨损或工件变形。
高精度控制下的表面质量提升效果
经过优化的圆盘车削工艺,在微观层面显著改善了工件的表面粗糙度。通过砝码微调实现的稳定能量释放,使得切削刃与工件材料之间的相互作用更加柔和且可控。实测数据显示,在相同切削参数下,采用该工艺处理的圆盘零件,其表面Ra值可稳定控制在0.1μm以内,且一致性极高,消除了传统工艺中常见的周期性振纹。
这种表面质量的提升直接关联到零件的服役性能。光滑且均匀的表面减少了摩擦系数,提高了密封件或轴承类圆盘零件的配合精度。此外,稳定的切削过程降低了残余应力,使得零件在后续热处理或长期使用中不易发生翘曲或开裂,确保了产品在全生命周期内的尺寸稳定性和可靠性。
工艺参数优化与稳定性验证
在实际生产环境中,砝码微调的效果需要结合切削速度、进给率和切深进行综合评估。过高的转速可能因离心力影响砝码平衡,因此需根据工件材质和刀具几何形状,确定最佳的转速区间。通常,在精车阶段,较低的进给率配合精细的砝码平衡调整,能最大程度发挥该工艺的优势,实现真正的微米级控制。
长期运行下的稳定性验证表明,该微调结构具有良好的抗衰减能力。即使经过数千小时的连续加工,只要定期通过千分表或激光干涉仪对平衡状态进行校准,系统仍能保持初始的高精度特性。这种可重复性和稳定性,使得圆盘精密车削工艺能够广泛应用于航空航天、医疗器械等对精度要求极为苛刻的领域,确保持续输出符合高标准规范的高质量零部件。