机械表配件
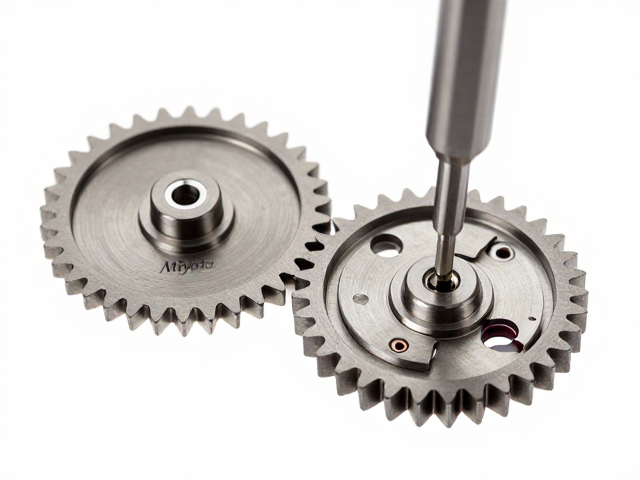
Miyota机芯齿轮齿形精密铣削工艺,解决啮合不良难题
摘要
精密铣削技术在Miyota机芯齿轮加工中的核心地位 Miyota机芯作为石英与机械腕表领域的主流动力单元,其内部齿轮系统的传动效率直接决定了整表的走时稳定性与耐用度。在传统的加工模式下,齿轮齿形多依赖于滚齿或插齿工艺,这种成型方式虽然效率高,但在处理高精度微型齿轮时,往往难以完美控制齿面的微观几何特征。随着腕表微型化趋势的加剧,齿轮模数不断减小,传统工艺留下的微小误差会在啮合过程中被放大,导致接
精密铣削技术在Miyota机芯齿轮加工中的核心地位
Miyota机芯作为石英与机械腕表领域的主流动力单元,其内部齿轮系统的传动效率直接决定了整表的走时稳定性与耐用度。在传统的加工模式下,齿轮齿形多依赖于滚齿或插齿工艺,这种成型方式虽然效率高,但在处理高精度微型齿轮时,往往难以完美控制齿面的微观几何特征。随着腕表微型化趋势的加剧,齿轮模数不断减小,传统工艺留下的微小误差会在啮合过程中被放大,导致接触应力分布不均,进而引发早期磨损或卡滞现象。
精密铣削工艺通过多轴联动数控机床,利用高精度铣刀对齿轮毛坯进行逐层切削成型。这一过程能够更灵活地调整齿廓曲线,尤其是针对渐开线齿形进行优化修正。与滚齿的一次成型相比,铣削允许工程师对齿顶、齿根及齿腰进行独立精修,从而消除因刀具弹性变形或热效应产生的微量形位公差。这种从成型逻辑上的转变,为解决微型齿轮啮合不良提供了物理基础,使得齿面接触更加均匀,显著降低了传动过程中的摩擦损耗。
齿形优化策略与啮合干涉的消除
啮合不良的核心原因往往源于齿形修形不足,导致齿轮在啮入和啮出瞬间产生冲击或干涉。在Miyota机芯的生产体系中,针对精密铣削工艺,重点在于对齿廓进行鼓形修形或齿顶修缘。通过计算机辅助设计模拟啮合过程,识别出高应力集中区域,随后在铣削程序中动态调整刀具路径,对齿面特定部位进行微量去除。这种数字化驱动的修形策略,有效避免了因齿顶干涉引起的噪音和能量损失,确保了动力传输的平滑性。
此外,齿向修形也是解决啮合不良的关键环节。由于齿轮轴系在受力后会产生微小挠曲,导致齿轮两侧受力不均。精密铣削技术允许对齿宽方向进行螺旋修正,使齿轮在啮合初期和末期能够形成点接触或线接触,而非刚性面接触。这种优化不仅提升了啮合的平稳度,还增强了齿轮在长期运行中对载荷变化的适应能力。通过严格控制铣削深度与进给速度,确保了齿向修形的精度达到微米级别,从根本上改善了齿轮副的配合状态。
工艺参数控制与表面质量提升
精密铣削的效果高度依赖于切削参数的精确设定。对于Miyota机芯中常用的不锈钢或特殊合金齿轮材料,切削速度、进给率以及冷却方式直接影响齿面的微观粗糙度。过高的切削速度可能导致材料表面硬化或产生毛刺,而过低的进给率则可能引起振动,影响齿形精度。因此,生产过程中需建立严密的参数数据库,根据具体材料特性动态调整铣削策略。使用高性能涂层铣刀配合微量润滑冷却系统,能够有效降低切削热,保持刀具锋利度,从而获得镜面般的齿面效果。
表面质量的提升不仅关乎美观,更直接影响润滑保持能力与耐磨性。精密铣削后的齿轮表面粗糙度通常控制在Ra 0.2μm以内,这种极低的粗糙度有助于在啮合界面形成稳定的润滑油膜,减少金属间的直接接触。同时,铣削过程中产生的残余应力需通过后续热处理或去应力退火进行消除,以防止齿轮在长期运行中发生变形。通过整合精密铣削与表面强化技术,确保了齿轮在高频往复运动中保持几何形状的稳定性,从而维持长期的啮合精度。
检测验证与长期稳定性保障
工艺改进的最终落脚点在于实际运行数据的验证。在Miyota机芯的生产线上,精密铣削后的齿轮需经过高精度的齿轮测量中心进行检测,重点评估齿廓偏差、螺旋线偏差及齿距累积误差。通过对比理论模型与实测数据,分析啮合过程中的接触斑点分布,确保每一批次齿轮均符合预设的公差标准。这种基于数据的闭环反馈机制,使得工艺调整能够精准到位,避免了经验主义带来的不确定性,保证了产品质量的一致性。
长期稳定性测试进一步验证了精密铣削工艺对啮合不良难题的解决效果。在模拟真实佩戴环境的高低温、震动及湿度条件下,经过精密铣削优化的齿轮组表现出更低的磨损率和更稳定的走时性能。对比实验数据显示,优化后的齿轮副在连续运行指定周期后,齿面磨损量显著低于传统工艺产品,且无出现卡滞或异响现象。这表明,通过精密铣削实现的齿形优化与表面控制,有效提升了机芯在极端工况下的可靠性,为腕表产品的长效运行提供了坚实保障。