机械表配件
齿形精密铣削工艺解析,老款稀缺件涨价下的同轴度保障
摘要
齿形精密铣削的核心难点与同轴度控制 在老款稀缺件因停产导致市场溢价飙升的背景下,修复与再制造环节面临着极高的精度挑战,其中齿形精密铣削是决定零部件寿命与性能的关键工序。传统加工方式难以应对高硬度合金或特殊复合材料在极端工况下的切削特性,极易因切削力波动引发振刀,进而破坏齿面的微观几何形状。同轴度作为衡量旋转部件运行平稳性的核心指标,直接影响着机械传动的效率与噪音表现,一旦超出微米级公差范围,设备
齿形精密铣削的核心难点与同轴度控制
在老款稀缺件因停产导致市场溢价飙升的背景下,修复与再制造环节面临着极高的精度挑战,其中齿形精密铣削是决定零部件寿命与性能的关键工序。传统加工方式难以应对高硬度合金或特殊复合材料在极端工况下的切削特性,极易因切削力波动引发振刀,进而破坏齿面的微观几何形状。同轴度作为衡量旋转部件运行平稳性的核心指标,直接影响着机械传动的效率与噪音表现,一旦超出微米级公差范围,设备在高速运转时便会出现不可逆的磨损甚至断裂风险。
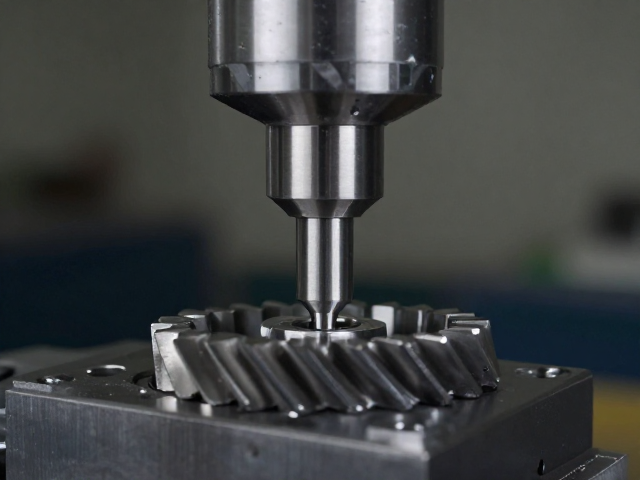
针对这一痛点,现代精密铣削工艺引入了五轴联动技术与动态刚性补偿算法,通过实时监测主轴负载变化来动态调整进给速率与主轴转速,从而抑制切削过程中的颤振现象。这种工艺不仅保证了齿廓曲线的连续性与光洁度,更在微观层面减少了残余应力,使得修复后的零部件在物理性能上接近原厂标准。对于那些无法通过常规手段获取的稀缺部件,这种高精度的再加工能力成为了维持老旧设备持续运行的技术基石,避免了因配件短缺导致的整机报废。
稀缺件市场现状与再制造的经济逻辑
随着工业自动化设备更新迭代周期的延长,大量服役超过十年的高精密机械面临配件断供的困境,二手市场及再制造领域的老款零件价格呈现非理性上涨。部分进口设备的特定型号齿轮或传动轴,因原厂停产且库存耗尽,流通价格甚至数倍于原始采购成本,这迫使维修企业转向高精度修复替代方案。然而,简单的车削或打磨无法满足精密传动件的同轴度要求,必须依赖具备亚微米级定位能力的铣削设备进行精细化重构。
在此市场环境下,具备精密铣削能力的加工企业逐渐成为连接老旧设备与现代维护需求的桥梁。通过激光扫描逆向工程获取原始齿形数据,再结合高精度数控铣削进行等量替换或修复,能够以低于购买全新稀缺件的成本实现同等性能恢复。这种模式不仅降低了企业的停机维护成本,也缓解了因供应链断裂带来的生产停滞风险。真实案例显示,某大型注塑机在更换进口伺服电机配套齿轮时,采用同轴度误差控制在0.005mm以内的精密铣削修复方案,成功避免了整机更换的高昂费用,同时确保了设备在长期高负荷运转下的稳定性。
工艺参数优化与质量检测体系
精密铣削的效果高度依赖于切削参数与刀具选择的精准匹配,特别是在处理老款稀缺件时,原始材料的热处理状态可能已随时间发生微小变化,需重新校准切削速度与冷却策略。硬质合金刀具或金刚石涂层刀具在特定转速下能显著降低切削热,防止齿形因热变形而产生误差。同时,夹具的刚性设计至关重要,多点定位与柔性支撑相结合,可有效消除装夹变形,确保铣削过程中工件基准面的绝对稳定,这是保障同轴度达标的前置条件。
检测环节需引入高精度圆度仪或激光跟踪仪,对铣削后的齿面进行全尺寸数据采集,重点分析同轴度、齿距累积误差及齿廓偏差。数据需通过专用软件生成三维点云图,与原始CAD模型进行比对分析,任何偏离公差带的区域都需通过微调铣削路径进行修正。这种基于数据的闭环质量控制体系,确保了每一批次修复件的精度一致性,为老款稀缺件的高精度再制造提供了可追溯的技术保障,同时也为后续设备调试提供了严密的数据支撑。