机械表配件
滚齿加工与齿形精密铣削,结合定期机芯清洗,打造极致机械工艺
摘要
滚齿加工与齿形精密铣削的核心工艺差异 滚齿加工利用展成法原理,通过滚刀与齿轮毛坯的啮合运动连续切除金属,这种工艺在大批量生产直齿、斜齿圆柱齿轮时具有极高的效率优势。滚刀相当于一个具有螺旋齿面的蜗杆,其切削刃在旋转过程中同时完成主切削和分齿运动,使得单件生产周期大幅缩短。相比之下,齿形精密铣削多采用成形法,使用与齿轮齿槽形状相匹配的铣刀进行逐齿加工。虽然铣削在单件或小批量生产特定齿形时灵活性更高,
滚齿加工与齿形精密铣削的核心工艺差异
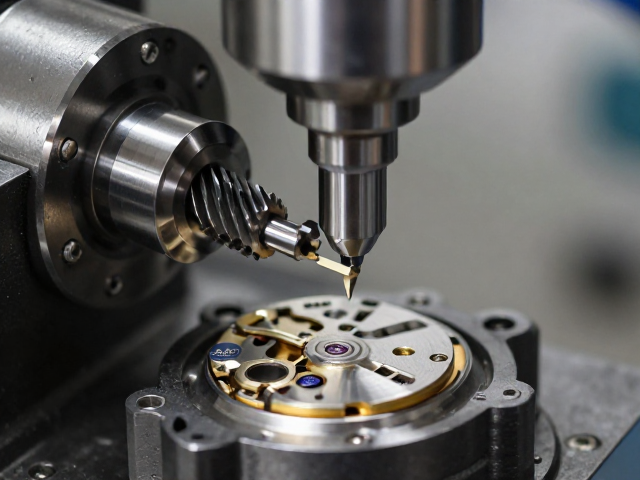
滚齿加工利用展成法原理,通过滚刀与齿轮毛坯的啮合运动连续切除金属,这种工艺在大批量生产直齿、斜齿圆柱齿轮时具有极高的效率优势。滚刀相当于一个具有螺旋齿面的蜗杆,其切削刃在旋转过程中同时完成主切削和分齿运动,使得单件生产周期大幅缩短。相比之下,齿形精密铣削多采用成形法,使用与齿轮齿槽形状相匹配的铣刀进行逐齿加工。虽然铣削在单件或小批量生产特定齿形时灵活性更高,但在追求微米级精度时,其受限于刀具刃口磨损和分度误差,往往需要更复杂的后续修整工序。
两种工艺在精度维持能力上有着本质的区别。滚齿加工由于是连续性切削,受力相对均匀,能够较好地保持齿轮整体的啮合平稳性,特别适合中等精度等级(如ISO 6-7级)的通用机械部件。而齿形精密铣削通过数控铣床的高刚性主轴和精密分度头,能够对齿面进行针对性的修整,尤其在处理硬齿面或特殊变位齿轮时,能通过调整刀具路径补偿热变形带来的误差。现代高精度铣削中心常配备在线测量探头,实时监测齿廓偏差,确保每一齿的几何参数严格贴合设计公差,这在航空航天或高精度仪器领域的应用中至关重要。
定期机芯清洗对精密传动系统的维护逻辑
机械机芯作为精密传动的核心载体,其内部微小的润滑脂老化或金属微粒堆积会显著改变齿轮间的摩擦系数,进而影响传动精度。随着运行时间的增加,滚齿或铣削加工留下的微观粗糙面会逐渐吸附环境中的尘埃和氧化产物,这些杂质若不及时清除,会在啮合点形成研磨膏效应,加速齿面磨损。定期清洗并非简单的表面擦拭,而是需要拆解机芯,利用超声波清洗设备配合专用溶剂,深入齿根、齿顶及轴承位,去除顽固油污和积碳。这一过程能恢复齿面的原始光洁度,确保润滑介质能够均匀覆盖在微观接触域上。
清洗后的机芯必须经过严格的干燥与重新润滑程序,以重建最佳的力学环境。残留的清洗剂若未彻底挥发,可能与新加入的低粘度精密润滑油发生化学反应,导致润滑膜破裂。因此,清洗工艺中通常包含真空烘干或惰性气体吹扫步骤,确保金属表面无水分残留。重新注油后,需通过低负载试运行,观察齿轮啮合时的噪音频谱和温升情况,验证清洗效果。这种维护逻辑直接关联到机械设备的寿命周期,良好的清洁度能减少因干摩擦导致的点蚀和剥落,使齿轮始终保持在设计预期的公差范围内运行。
极致机械工艺的综合实现路径
将高精度的齿形加工与严密的机芯维护相结合,是构建高可靠性机械系统的必要路径。滚齿或精密铣削赋予了齿轮精准的几何基础,而定期的深度清洗则锁定了这一基础性能的长期稳定性。在实际应用中,加工过程中产生的残余应力需要通过后续的热处理或时效处理来消除,而清洗环节则进一步去除了加工残留的切削液和磨粒,防止其在长期静置或运行中引发腐蚀或异常磨损。这种从制造源头到维护终端的全链条控制,确保了机械部件在动态负载下仍能保持优异的传动效率和静音表现。
极致工艺的实现还体现在对环境变量的精准控制上。无论是加工车间的温度恒定,还是清洗室内的无尘等级,都直接影响最终产品的精度表现。高精度的齿轮在装入经过严格清洗和润滑的机芯后,其啮合间隙会因润滑膜的形成而发生微小变化,这种变化需要通过严密的装配工艺进行补偿和调整。通过标准化作业流程,将加工误差、清洗洁净度、润滑状态等变量纳入同一套质量管理体系,能够有效降低批次间的离散度。这种系统性的工程思维,使得机械产品不仅在出厂瞬间具备高精度,更能在漫长的服役周期中,通过科学的维护手段维持其核心性能指标。