机械表配件
底盖锻压成型工艺详解,螺纹规格与防水等级适配指南
摘要
底盖锻压成型的核心工艺流程解析 底盖锻压成型是一项通过高精度模具与锻压设备,将金属坯料在室温或高温状态下发生塑性变形,从而获得预定形状和尺寸的加工技术。该工艺主要涵盖坯料预处理、加热(针对热锻)、模具闭合、主锻压成型、切边冲孔以及后续热处理等关键环节。在坯料阶段,原材料通常选用经过严格光谱分析的圆钢或锻坯,确保化学成分均匀,无裂纹、折叠或严重氧化皮等缺陷,这是保证最终产品力学性能的基础。预处理过
底盖锻压成型的核心工艺流程解析
底盖锻压成型是一项通过高精度模具与锻压设备,将金属坯料在室温或高温状态下发生塑性变形,从而获得预定形状和尺寸的加工技术。该工艺主要涵盖坯料预处理、加热(针对热锻)、模具闭合、主锻压成型、切边冲孔以及后续热处理等关键环节。在坯料阶段,原材料通常选用经过严格光谱分析的圆钢或锻坯,确保化学成分均匀,无裂纹、折叠或严重氧化皮等缺陷,这是保证最终产品力学性能的基础。预处理过程中,对坯料进行等径镦粗或球化退火,能够有效改善材料的内部组织,降低变形抗力,为后续成型提供理想的微观结构。
进入成型阶段,锻压机的吨位与速度控制至关重要。以常见的200T至600T闭式锻压机为例,设备需提供稳定的压力曲线,使金属在模具型腔内流动,填充螺纹区域及密封槽位。对于铝合金或铜合金底盖,冷锻工艺能显著提升表面光洁度和强度,但需严格控制回弹;而对于不锈钢或高强度钢件,热锻则有助于提高材料延展性,减少开裂风险。成型过程中,润滑剂的选用与喷涂均匀度直接影响模具寿命及零件表面质量,常用的润滑介质需具备耐高温、抗磨损特性,以减少金属与模具间的摩擦系数,确保尺寸精度符合公差要求。
螺纹规格对结构强度与密封性能的影响
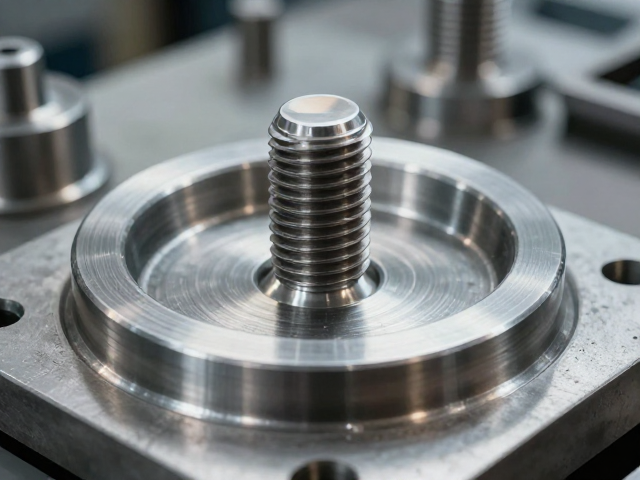
螺纹作为底盖与壳体连接的关键部位,其规格选择直接决定了装配扭矩、抗剪切强度以及长期使用的可靠性。常见的螺纹规格涵盖M5至M20等多种尺寸,其中M6、M8、M10为工业应用中的主流规格。螺纹牙型的精度等级通常遵循GB/T 197或ISO 68-1标准,精密加工要求螺纹中径、大径和小径均在微米级公差范围内。螺纹深度的设计需兼顾有效啮合长度与材料强度,过浅可能导致滑牙或连接松动,过深则可能削弱底盖本体强度或导致加工困难。在实际应用中,螺纹根部圆角半径需经过优化设计,以消除应力集中,防止在反复拆装或振动环境下发生疲劳断裂。
螺纹表面处理与防松措施也是提升连接性能的重要环节。镀锌、钝化或达克罗处理不仅能提升耐腐蚀性,还能在一定程度上改变摩擦系数,影响预紧力的控制。对于高振动环境,螺纹连接常配合使用防松垫圈、尼龙嵌件或螺纹锁固剂。此外,螺纹孔与底盖本体的过渡区域需设置周向散热槽或加强筋,以平衡结构刚度与重量。在选型时,需根据底盖材质(如304不锈钢、铝合金6061等)的屈服强度,计算许用拉伸载荷,确保螺纹连接在最大工作扭矩下不发生塑性变形。
防水等级与密封结构的适配逻辑
防水等级(IP代码)是衡量底盖防护性能的核心指标,其中IP65、IP67和IP68为工业场景中最常见的标准。IP65代表完全防止粉尘侵入并能防止低压喷水,适用于户外一般环境;IP67要求能防止浸入水中1米深30分钟,适用于可能短暂浸水的场景;IP68则需在规定压力下长时间浸水而不进水,适用于深海或高频水浸环境。不同的防水等级对底盖的密封结构设计有着严密的对应关系。IP65通常采用单道O型圈配合压痕密封,依靠法兰面的挤压变形实现初步密封;而IP67及以上等级则需采用双道O型圈、迷宫式密封或金属对金属的硬密封结构,以应对水压和温度变化带来的密封失效风险。
密封材料的选择与沟槽加工精度是确保防水性能的关键。常用密封材料包括丁腈橡胶(NBR)、氟橡胶(FKM)和硅橡胶(VM),其中NBR耐油性好,FKM耐高温耐化学腐蚀,VM耐高低温范围宽。沟槽的尺寸公差需符合GB/T 3452.3标准,确保O型圈在压缩后具有合适的压缩率(通常为15%-30%),以产生足够的接触应力阻止介质渗入。在IP67及以上场景中,还需考虑密封面的平面度要求,通常要求平面度控制在0.05mm以内,并通过喷砂或滚花处理增加摩擦系数,防止螺栓拧紧时密封件移位。此外,密封槽底部的退刀槽设计需合理,避免O型圈在压缩过程中被切边或挤出。
工艺参数与检测标准的协同控制
锻压成型过程中的工艺参数需经过严密的计算与实测验证,以确保产品质量的一致性。锻造温度区间需根据材料相变点确定,例如304不锈钢的热锻温度通常在1050℃-1150℃之间,始锻温度不超过1180℃,终锻温度不低于950℃,以避免晶粒粗大或锻造裂纹。锻造比(变形量)是影响材料致密度的重要参数,通常建议锻造比大于3,以确保内部缺陷焊合,提高纵向力学性能。冷却方式也需严格控制,空冷、炉冷或水冷会影响最终组织的晶粒大小和硬度,进而影响机械性能。
质量检测环节涵盖尺寸、力学性能及无损检测等多个维度。尺寸检测使用三坐标测量机(CMM)或专用检具,重点检测螺纹中径、外径、平面度及密封槽位置度。力学性能测试依据GB/T 228.1进行拉伸试验,依据GB/T 229进行冲击试验,确保屈服强度、抗拉强度和延伸率符合材料标准。对于关键承力部件,还需进行超声波探伤(UT)或磁粉探伤(MT),检测内部夹杂、裂纹等缺陷。密封性能测试则通过高压气密性检测或水压测试进行,测试压力通常为额定工作压力的1.5倍,保压规定时间(如3分钟)无渗漏为合格。所有检测数据需记录归档,形成可追溯的质量报告。