机械表配件
陶瓷表底盖锻压成型工艺详解,外径尺寸精准控制与工艺优化
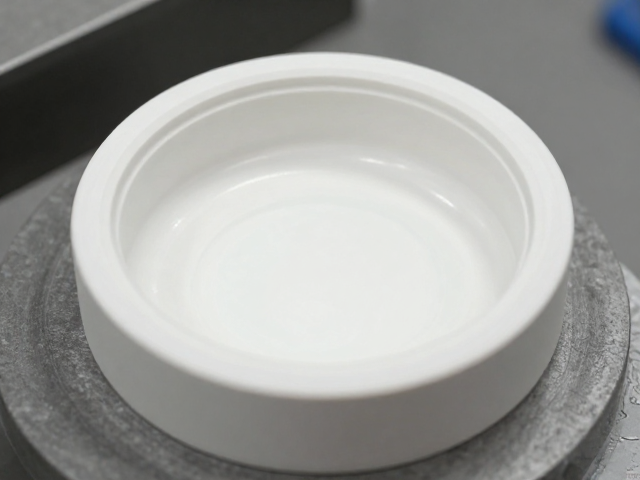
摘要
陶瓷表底盖锻压成型的核心原理与材料基础 陶瓷表底盖的锻压成型属于粉末冶金工艺范畴,其核心在于将微米级或亚微米级的陶瓷粉末(通常为氧化锆或氧化铝)与特定的粘结剂、润滑剂混合,形成具有良好流动性的喂料,再通过等静压或单向压制技术使其初步定型。这一过程对原料的粒径分布有着严苛要求,氧化锆陶瓷因其优异的机械强度和生物相容性,常选用YSZ(钇稳定氧化锆)粉末,其平均粒径通常控制在0.5至1.5微米之间,以
陶瓷表底盖锻压成型的核心原理与材料基础
陶瓷表底盖的锻压成型属于粉末冶金工艺范畴,其核心在于将微米级或亚微米级的陶瓷粉末(通常为氧化锆或氧化铝)与特定的粘结剂、润滑剂混合,形成具有良好流动性的喂料,再通过等静压或单向压制技术使其初步定型。这一过程对原料的粒径分布有着严苛要求,氧化锆陶瓷因其优异的机械强度和生物相容性,常选用YSZ(钇稳定氧化锆)粉末,其平均粒径通常控制在0.5至1.5微米之间,以确保烧结后材料的致密度和表面光洁度。
在混料阶段,有机添加剂的比例直接决定了坯体的生坯强度和脱脂效率。工业实践中,常用的粘结剂包括聚乙烯醇(PVA)、聚丙烯酸酯(PAA)以及石蜡等,添加比例通常占粉末总质量的3%至8%。这种混合物料需经过真空练泥或挤出成型,以消除内部气泡并确保成分均匀。若混料不均,后续压制过程中极易出现密度梯度,导致烧结后出现变形或开裂,这是控制外径尺寸精度的首要物质基础。
外径尺寸在锻压成型阶段的精准控制策略
外径尺寸的控制难点在于陶瓷材料在干燥和烧结过程中的收缩率波动。在锻压成型环节,模具的设计精度直接决定了生坯的外径基准。高精度模具通常采用硬质合金制造,其型腔尺寸需根据预估的收缩率进行反向补偿。一般而言,氧化锆陶瓷的整体线性收缩率在18%至22%之间,但这一数值会因粉末特性、压制压力和成型方式的不同而产生偏差。因此,模具设计时需预留严密的公差范围,通常生坯外径需预留0.5至1.0毫米的修磨余量,以应对后续烧结带来的不可控形变。
压制压力的均匀分布是保证外径一致性的关键物理因素。在等静压成型中,流体介质传递的压力必须高度均匀,任何压力不均都会导致坯体密度分布不均,进而在烧结时因收缩不均导致外径超差。实际生产中,压制压力常维持在200至500 MPa之间,具体数值需根据粉末的压缩特性进行调整。对于高精度要求的表底盖,常采用双向压制或等静压工艺,以减少因摩擦力导致的密度梯度,确保坯体外径在不同位置上的尺寸稳定性,为后续加工提供合格的半成品。
烧结过程中的工艺优化与尺寸稳定化处理
烧结是陶瓷表底盖成型中最关键的环节,高温下的固相反应和致密化过程会导致显著的体积收缩。为了精准控制最终外径,烧结工艺需精确控制升温速率、保温时间和冷却曲线。氧化锆陶瓷的烧结温度通常在1200℃至1400℃之间,这一温度区间内,颗粒间的扩散作用加剧,气孔逐渐排出,材料致密度显著提升。若升温过快,坯体内部气体无法及时排出,易产生鼓肚或变形,直接破坏外径尺寸;因此,在300℃至600℃的脱脂阶段,需设置缓慢的升温斜坡,确保有机粘结剂平稳分解。
烧结后的尺寸波动还需通过“烧成收缩率”的标准化来管理。不同批次、不同配方甚至不同装钵方式都会影响收缩行为。工艺优化中常引入“烧成垫板”或专用烧结舟,以减少坯体与支撑物之间的摩擦和粘连,防止因受力不均导致的侧向变形。此外,采用多段烧结工艺,如在中间温度设置保温平台,有助于消除坯体内部的应力集中。经过优化后的烧结工艺,可将外径尺寸的控制精度维持在±0.05毫米以内,满足精密腕表配件的高标准要求。
后处理加工与最终尺寸精度的保障
烧结后的陶瓷表底盖虽已具备预定形状,但表面存在微弱的烧结皮和尺寸偏差,需通过精密机械加工进行最终定型。外径的精准控制在此阶段主要通过数控车削和研磨实现。由于陶瓷硬度极高(氧化锆硬度可达莫氏硬度8.5级),加工刀具通常选用金刚石或立方氮化硼(CBN)材质。加工过程中,切削参数如转速、进给速度和切削深度需经过严密封装测试,以避免因切削力过大导致微裂纹或尺寸崩边。
为了消除加工应力并达到镜面效果,后续还需进行超声波清洗和精细研磨。这一阶段的尺寸控制重点在于去除烧结和粗加工留下的微量误差。通过高精度的三坐标测量仪对外径进行多点检测,数据反馈至CNC机床进行补偿修正。在实际生产案例中,经过完整工艺链处理的陶瓷表底盖,其外径公差可稳定控制在±0.02毫米范围内,表面粗糙度Ra值小于0.05微米。这种从原料、成型、烧结到后处理的全流程闭环控制,确保了陶瓷表底盖在复杂机械结构中的装配精度和长期使用的稳定性。