机械表配件
金属坯冲压成型工艺优化,电镀附着力测试与轻量化设计解析
摘要
金属坯冲压成型工艺的应力控制与缺陷规避 金属坯料在经历冲压变形过程中,内部会产生复杂的残余应力分布,这种应力状态直接决定了最终零件的尺寸精度与表面质量。通过有限元分析模拟冲压过程中的材料流动,可以精准识别起皱、开裂等潜在缺陷区域。工程师通常采用数值模拟软件对拉深、冲裁等工序进行多工况测试,通过调整压边力、模具圆角半径以及润滑条件,优化材料在模具型腔内的流动路径。例如,对于深拉深件,合理的凸凹模间
金属坯冲压成型工艺的应力控制与缺陷规避
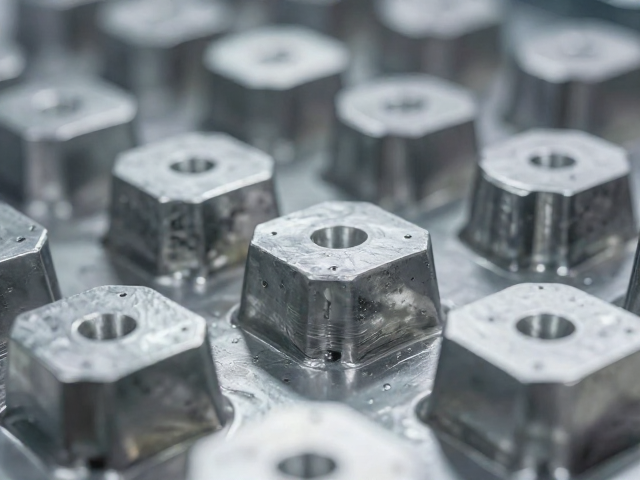
金属坯料在经历冲压变形过程中,内部会产生复杂的残余应力分布,这种应力状态直接决定了最终零件的尺寸精度与表面质量。通过有限元分析模拟冲压过程中的材料流动,可以精准识别起皱、开裂等潜在缺陷区域。工程师通常采用数值模拟软件对拉深、冲裁等工序进行多工况测试,通过调整压边力、模具圆角半径以及润滑条件,优化材料在模具型腔内的流动路径。例如,对于深拉深件,合理的凸凹模间隙配合能显著降低材料变薄率,避免因过度减薄导致的强度失效。
工艺参数的动态调整是提升成型稳定性的核心手段。在实际生产中,材料的屈服强度、延伸率以及硬化指数会随批次和温度变化而产生波动,因此建立基于实时数据反馈的工艺补偿机制至关重要。引入自适应冲压技术,利用传感器监测模具闭合过程中的压力变化,实时微调液压系统输出,可有效应对材料性能波动带来的成型偏差。这种精细化控制不仅减少了试模次数,还降低了废品率,确保批量生产的一致性,为后续表面处理提供高质量的基体表面。
电镀附着力测试的标准体系与失效机理分析
电镀层与金属基体的结合力是决定零部件耐腐蚀性与使用寿命的关键指标,其测试方法需严格遵循国际通用的标准规范。常用的测试手段包括划格法、弯曲法以及高温淬火法,每种方法针对不同的镀层类型和基体材料具有特定的适用场景。划格法通过在镀层表面切割规定间距的网格,再使用胶带反复粘贴剥离,通过目视检查镀层脱落面积来评估附着力等级。对于高应力要求的零部件,弯曲测试能更有效地暴露镀层与基体界面的微观缺陷,通过观察镀层在塑性变形下的裂纹扩展情况,判断结合力的强弱。
失效分析通常聚焦于界面污染与氢脆现象。电镀前处理过程中的除油不净或酸洗过度形成的活化态表面,会在沉积过程中引入杂质,形成弱结合层。此外,电镀过程中析出的氢原子可能渗入基体金属晶格,导致氢脆,进而引发镀层起泡或剥落。通过金相显微镜观察界面微观结构,结合能谱分析检测界面元素分布,可以准确定位失效源头。建立严密的前处理清洗流程与电镀后去氢烘烤工艺,是消除界面隐患、提升附着力稳定性的必要技术路径。
轻量化设计中的拓扑优化与材料替代策略
轻量化设计旨在在满足结构强度与刚度要求的前提下,最小化零部件质量,从而降低整体能耗。拓扑优化技术通过数学算法在给定设计空间内寻找材料的最优分布,能够在保证承载能力的同时实现最大程度的减材。在冲压成型场景中,利用拓扑优化结果生成的复杂曲面结构,需结合冲压工艺的可制造性进行修正,确保模具能够顺利脱模且无成型干涉。这种设计方法不仅减少了材料用量,还通过优化截面惯性矩提升了零件的抗弯刚度,实现了性能与重量的双重优化。
高强钢与铝合金的应用是轻量化设计的重要物质基础。高强度低合金钢(HSLA)通过微合金化技术提高了屈服强度,允许在设计中使用更薄的板厚,从而直接降低零件重量。铝合金则凭借其优异的比强度特性,在车身覆盖件及结构件中广泛应用。然而,不同材料的冲压成型特性差异巨大,铝合金的回弹倾向高于钢材,需通过模具结构改进或成形工艺调整来控制回弹量。结合材料特性数据库与成型仿真,选择最适合当前工况的材料牌号与热处理状态,是实现轻量化目标与工艺可行性的平衡关键。