机械表配件
金属坯冲压成型工艺详解,通用表针套装与夜光粉应用技巧
摘要
金属坯冲压成型的基础原理与材料特性 金属坯冲压成型是利用冲模对板料施加压力,使其产生分离或塑性变形,从而获得规定形状和尺寸零件的压力加工方法。这一工艺的核心在于模具的精密配合与冲压设备的吨位控制。常用的材料包括冷轧钢板、不锈钢、铝合金及铜合金等,不同材质的屈服强度和延伸率直接决定了冲压过程中的回弹现象及成型极限。例如,304不锈钢因其优异的耐腐蚀性和中等强度,常被用于制造高精密度的机械零件,而铝
金属坯冲压成型的基础原理与材料特性
金属坯冲压成型是利用冲模对板料施加压力,使其产生分离或塑性变形,从而获得规定形状和尺寸零件的压力加工方法。这一工艺的核心在于模具的精密配合与冲压设备的吨位控制。常用的材料包括冷轧钢板、不锈钢、铝合金及铜合金等,不同材质的屈服强度和延伸率直接决定了冲压过程中的回弹现象及成型极限。例如,304不锈钢因其优异的耐腐蚀性和中等强度,常被用于制造高精密度的机械零件,而铝合金则凭借轻量化优势,在需要降低重量的结构件中占据重要地位。
在成型过程中,材料的微观组织结构会经历显著的变化。随着塑性变形程度的增加,金属内部晶粒发生滑移和畸变,导致加工硬化现象,这虽然提高了材料的强度和硬度,但也降低了其进一步变形的能力。因此,在实际生产中,往往需要通过中间退火工序来消除内应力,恢复材料的塑性,以确保后续成型步骤的顺利进行。对于薄壁件或复杂形状零件,还需精确计算拉深系数,防止因变形过大导致材料破裂或起皱,从而保证零件的整体质量一致性。
通用表针套装的冲压工艺难点与控制
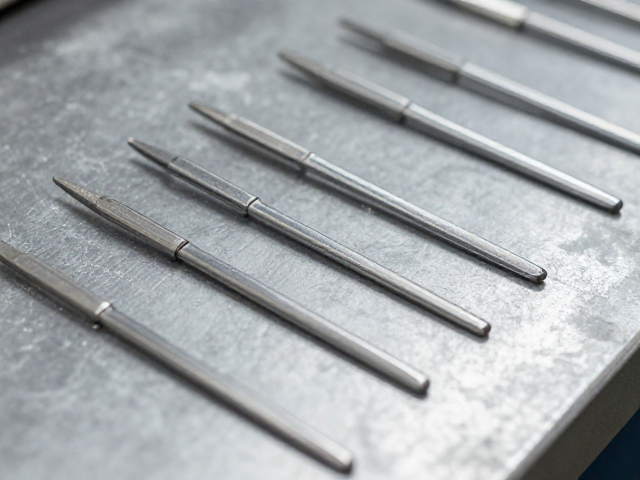
通用表针套装通常包含时针、分针和秒针,这些零件具有细长、扁平且精度要求极高的特点,对冲压工艺构成了巨大挑战。传统的冲裁工艺难以直接满足表针所需的微米级精度和表面光洁度要求,因此常采用精密级进模结合多次冲压工序来完成。在冲裁过程中,模具刃口的间隙控制至关重要,间隙过小会导致毛刺增多,间隙过大则会引起断面粗糙和尺寸不稳定。为了获得理想的表针形态,通常需要在冲裁后增加整形工序,以消除因冲裁产生的内应力并修正形状偏差。
表针的装配孔位精度是另一大技术难点。由于表针需要围绕中心轴旋转,孔位与边缘的同心度误差必须控制在极小范围内,否则会导致指针转动卡顿或扫面不均。为此,高精度冲模常采用导柱导套导向系统,确保上下模在闭合过程中的精确对中。此外,冲裁后的去毛刺处理也是关键环节,通常采用振动研磨或电解去毛刺技术,避免机械打磨损伤零件表面或改变尺寸精度。通过优化冲压参数和模具结构,能够有效提升表针套装的一致性和良品率,满足钟表行业对精密零部件的严苛标准。
夜光粉在表针应用中的涂层工艺要求
夜光粉的应用主要依赖于荧光涂料的涂覆工艺,其核心在于将荧光材料与粘合剂均匀混合后,精准填充至表针预留的凹槽或表面。常用的夜光粉多为长余辉荧光材料,主要成分包括铝酸锶等稀土化合物,这类材料具有吸收光能后缓慢释放可见光的特性。涂覆过程中,涂料的粘度、固化温度和时间直接影响夜光效果的亮度和持续时间。若涂层过厚,可能导致表针转动阻力增大或外观臃肿;若涂层过薄,则夜光亮度不足,影响夜间读时的清晰度。
为了确保夜光粉的稳定性和附着力,表面处理和封装工艺不可或缺。表针基材通常需要经过严格的除油、酸洗和钝化处理,以增强涂层与金属基体的结合力。在涂覆后,需进行高温固化或紫外线固化,使粘合剂形成坚固的保护层,防止夜光粉脱落或氧化失效。此外,夜光粉的粒径分布也会影响最终效果,细颗粒粉末能提供更细腻均匀的发光表面,而粗颗粒则可能增加亮度但降低均匀性。通过精确控制荧光粉的添加比例和涂覆厚度,可以在保证表针外观美观的同时,实现长效且明亮的夜光显示效果。