机械表配件
齿形精密铣削工艺中模数对端面跳动的影响与优化控制
摘要
齿形精密铣削中模数的几何关联性分析 在齿轮加工的微观力学与运动学过程中,模数作为决定齿廓尺寸的核心参数,直接影响着刀具与工件之间的相对运动轨迹。当模数增大时,齿厚与齿槽宽度随之增加,这要求铣刀具有更大的径向切深和更宽的刃带。这种几何结构的变化会显著改变切削力的分布状态,特别是在高速旋转与进给过程中,过大的模数容易引发刀具系统的刚性不足,导致切削点产生微小的偏移。这种偏移在端面方向上会被放大,直接
齿形精密铣削中模数的几何关联性分析
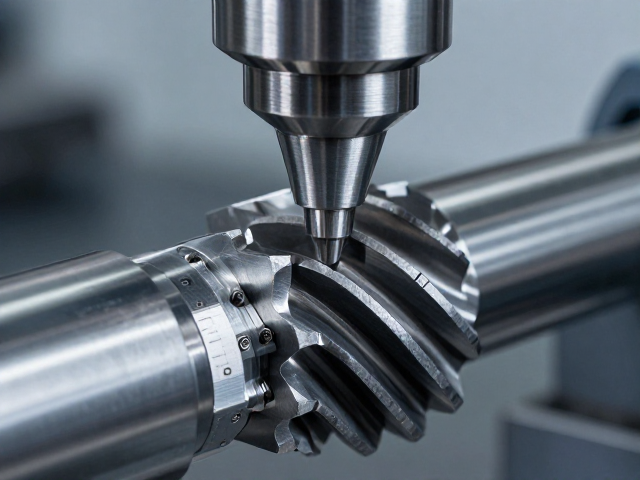
在齿轮加工的微观力学与运动学过程中,模数作为决定齿廓尺寸的核心参数,直接影响着刀具与工件之间的相对运动轨迹。当模数增大时,齿厚与齿槽宽度随之增加,这要求铣刀具有更大的径向切深和更宽的刃带。这种几何结构的变化会显著改变切削力的分布状态,特别是在高速旋转与进给过程中,过大的模数容易引发刀具系统的刚性不足,导致切削点产生微小的偏移。这种偏移在端面方向上会被放大,直接表现为端面跳动量的增加。
此外,模数的标准化系列与机床主轴的回转精度之间存在严密的耦合关系。不同模数对应的分度头或旋转工作台在承受不同负载下的形变特性各异。对于大模数齿轮,其质量分布远离旋转中心,离心力效应更为明显,若夹具定位面存在微米级误差,在旋转过程中便会转化为显著的端面跳动。这种由模数引发的动力学不稳定性,是精密铣削中必须优先识别的变量,它决定了后续工艺参数设定的基准范围。
切削参数与刀具系统的协同优化策略
针对模数变化带来的端面跳动问题,切削参数的动态调整是核心控制手段。在加工大模数齿形时,降低主轴转速并采用阶梯式进给策略,能够有效抑制切削振动。具体的数值设定需依据机床主轴的动特性曲线,通常将切削速度控制在刀具材料允许范围内的中低区间,以减少热变形对刀具刀尖位置的影响。同时,进给速率的优化需结合齿槽容积进行计算,确保切屑能够顺畅排出,避免切屑堆积导致的二次切削或干涉,从而间接稳定端面基准。
刀具系统的选型与预紧力管理同样至关重要。高精度圆弧铣刀或成型铣刀的刃口磨损会直接改变齿形接触点,进而影响端面定位。在实际操作中,需定期检测刀具刀尖的圆跳动,确保其处于微米级公差范围内。对于模数较大的工件,建议使用带有高精度端面定位功能的刀柄,并通过液压夹持或热缩工艺提供最大的夹持刚性,减少刀具在切削过程中的径向颤振。这种刚性连接的优化,能显著削弱模数变化对端面跳动传递路径的影响。
装夹定位与基准面的精度重构
装夹方式的合理性直接决定了模数对端面跳动的最终表现。传统的三爪卡盘夹持在应对不同模数、不同齿宽的齿轮时,夹持力分布的不均匀可能导致工件微变形。为解决这一问题,可采用专用的心轴定位或端面压紧夹具,通过限制工件的轴向自由度,强制建立以端面为基准的旋转轴线。在装夹前,必须对定位端面进行精密磨削或研磨,确保其垂直度误差控制在极小范围内,通常要求垂直度误差小于0.005mm,以消除因基准面不垂直导致的假性跳动。
在精密铣削过程中,在线测量与反馈机制是控制端面跳动的一道防线。利用安装在刀架上的接触式或非接触式探头,在加工间隙对齿轮端面进行实时扫描,获取跳动数据并反馈至数控系统进行补偿。这种闭环控制策略能够实时修正因模数变化引起的刀具路径偏差。通过算法对采样数据进行滤波处理,剔除高频噪声,提取出行波分量,从而实现对主轴轴线与工件端面垂直度的动态修正,确保最终加工精度符合ISO标准中的精密等级要求。