机械表配件
德国机械表游丝修复,细金属丝缠绕工艺与原厂规格解析
摘要
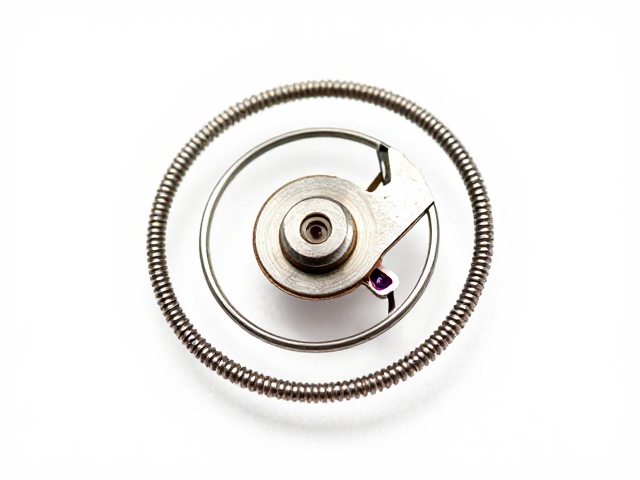
游丝断裂与变形的物理特性分析 机械表的核心擒纵系统中,游丝扮演着调节振荡频率的关键角色,其材质通常为硅基复合材料或经过特殊热处理的合金。当腕表遭受剧烈冲击或长期处于高温环境时,游丝可能出现局部应力集中,导致线圈间距不均或整体扭曲。这种微观层面的形变会直接改变摆轮的回转惯量,进而引发走时快慢不一或停摆现象。修复工作的首要步骤并非立即拆解,而是通过高精度显微镜观察游丝在摆轮夹板间的运动轨迹,判断是否
游丝断裂与变形的物理特性分析
机械表的核心擒纵系统中,游丝扮演着调节振荡频率的关键角色,其材质通常为硅基复合材料或经过特殊热处理的合金。当腕表遭受剧烈冲击或长期处于高温环境时,游丝可能出现局部应力集中,导致线圈间距不均或整体扭曲。这种微观层面的形变会直接改变摆轮的回转惯量,进而引发走时快慢不一或停摆现象。修复工作的首要步骤并非立即拆解,而是通过高精度显微镜观察游丝在摆轮夹板间的运动轨迹,判断是否存在与避震器或固定桩的接触干涉。
针对不同类型的损伤,修复策略有着严密的物理逻辑。若是轻微的外力挤压导致线圈粘连,技术人员需使用极细的镊子配合专用矫正针,在微米级别进行分离,过程中需严格避免金属工具对游丝表面造成二次划痕。若游丝出现不可逆的金属疲劳断裂,则无法通过修复恢复原状,必须更换全新组件。这一阶段的判断需要极高的经验积累,因为肉眼难以分辨肉眼不可见的微观裂纹,任何误判都可能导致机芯在后续运行中再次失效。
细金属丝缠绕与重新定型工艺
在更换新游丝或对严重变形游丝进行重塑时,细金属丝的缠绕是核心且极具挑战性的工序。传统的平卷游丝需要确保每一圈线圈的直径完全一致,且层与层之间保持严密的平行度。操作者需使用高精度绕线机,将极细的金属丝以恒定的张力缠绕在专用芯轴上。这一过程对环境温度和湿度极为敏感,温度变化会导致金属微观结构产生细微的热胀冷缩,从而影响线圈的均匀性。因此,专业工作室通常配备恒温恒湿环境,以确保材料在加工过程中的物理状态稳定。
缠绕完成后,游丝需要进行复杂的定型处理。这一步骤旨在消除金属内部的残余应力,使游丝在自由状态下保持完美的圆形几何结构。技术人员会使用专用夹具将游丝固定在摆轮轴尖上,并通过精密仪器检测其同心度。任何微小的偏心都会导致等时性误差,使得腕表在不同位置下的走时精度出现偏差。此时,修复者需反复调整游丝外桩的角度和位置,确保游丝在摆轮旋转过程中始终处于最佳受力状态,避免与周围零件发生非预期接触。
原厂规格参数与等时性校准
原厂规格对游丝的修复有着严格的定义,主要体现在材质成分、线径粗细、圈数以及有效工作长度等关键参数上。以常见的硅质游丝为例,其抗磁性能和温度稳定性远优于传统合金,但其脆性也相对较高,因此在修复过程中对力学控制的要求更为苛刻。不同品牌、不同机芯型号的游丝,其几何尺寸和物理特性均经过严密的计算与测试,任何参数的偏离都可能破坏机芯原有的等时性表现。修复者必须查阅严密的技术文档,确保新装或修复后的游丝在物理属性上与原厂标准完全一致。
等时性校准是验证游丝修复质量的终极标准。在机芯组装完成后,专业校表仪会记录腕表在不同位置、不同发条动力状态下的走时数据。理想状态下,无论腕表处于何种姿态,其日差波动应控制在极小的范围内。如果游丝存在肉眼难以察觉的微小变形或应力不均,校表仪会显示出明显的等时性误差。此时,修复者需重新审视游丝的形态,通过微调游丝外桩的角度或检查游丝是否有局部硬化现象,逐步消除误差。这一过程没有捷径,完全依赖于修复者对机械原理的深刻理解与极其精细的手工操作。