机械表配件
国产机械表轴榫齿形精密铣削工艺详解,高精度加工与配件选购指南
摘要
轴榫齿形精密铣削的核心技术逻辑 机械表轴榫作为擒纵机构中连接摆轮与机芯的关键传动部件,其几何精度直接决定了整表的等时性与走时稳定性。传统工艺中,轴榫顶部常采用钻石打磨或手工修整,但现代高精度加工更倾向于通过数控铣削技术成型。这种工艺利用多轴联动加工中心,通过微米级的刀具路径控制,直接在高硬度合金或钢材表面切削出预设的齿形结构。这种结构并非简单的装饰,而是为了优化擒纵叉与摆轮叉之间的接触面积与受力
轴榫齿形精密铣削的核心技术逻辑
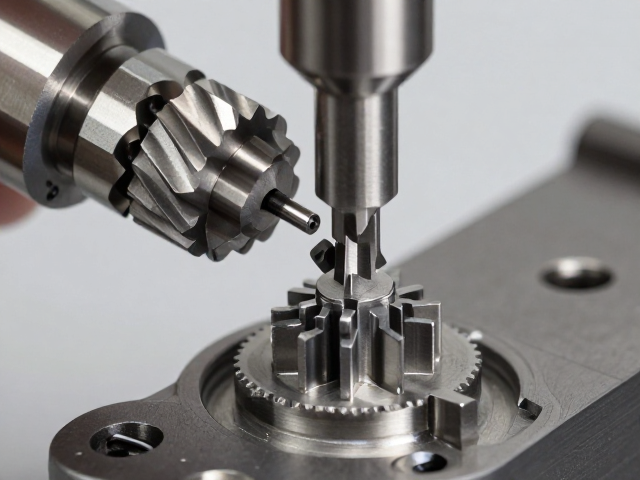
机械表轴榫作为擒纵机构中连接摆轮与机芯的关键传动部件,其几何精度直接决定了整表的等时性与走时稳定性。传统工艺中,轴榫顶部常采用钻石打磨或手工修整,但现代高精度加工更倾向于通过数控铣削技术成型。这种工艺利用多轴联动加工中心,通过微米级的刀具路径控制,直接在高硬度合金或钢材表面切削出预设的齿形结构。这种结构并非简单的装饰,而是为了优化擒纵叉与摆轮叉之间的接触面积与受力分布,减少滑动摩擦带来的能量损耗。
齿形的设计需严格遵循材料力学与摩擦学原理。在精密铣削过程中,刀具的切入角度、进给速率以及主轴转速必须经过严密的计算与调试。常见的齿形类型包括直齿、斜齿以及经过特殊倒角处理的异形齿,每种齿形对应不同的扭矩传递需求。例如,某些高振频机芯要求轴榫具备更低的摩擦系数,因此铣削过程中会特意在齿根处预留微小的卸荷槽,以避免金属屑堆积或应力集中导致的微观裂纹。这一过程完全依赖高精度机床的刚性支撑与热稳定性控制,任何微小的振动都会导致齿面出现波纹,进而影响最终精度。
高精度加工中的工艺控制要点
实现微米级甚至亚微米级的加工精度,离不开严密的环境控制与刀具管理。精密铣削通常在恒温恒湿车间内进行,环境温度波动需控制在±0.5℃以内,以消除机床热变形对加工精度的影响。刀具的选择至关重要,通常使用金刚石涂层或整体硬质合金铣刀,刀具的刃口完整性会直接影响轴榫表面的粗糙度。在加工前,刀具需经过严格的刃磨与检测,确保刃尖半径符合工艺要求,避免因刀具磨损导致齿形边缘出现毛刺或崩角。
加工过程中的切削参数设置需根据轴榫材质进行动态调整。对于常见的镍基合金或硅基材料,切削速度、切削深度和冷却方式需经过严密的测试验证。微量润滑冷却技术(MQL)常被用于替代传统的油性冷却,以减少油污残留对后续清洗与组装的影响。此外,在线测量技术的应用使得加工过程中的实时反馈成为可能,通过集成在机床上的探针,可在加工中途检测轴榫直径与齿形深度,及时修正刀具补偿值,确保每一枚轴榫的尺寸公差控制在±0.001mm范围内。这种过程控制体系是保证批量生产一致性的核心基础。
轴榫配件的选购与鉴别标准
在配件选购环节,核心关注点在于尺寸规格的匹配性与表面质量的真实性。轴榫的尺寸参数通常以毫米为单位标注,涵盖轴颈直径、长度以及齿形高度等关键数据。选购时需核对原始机芯图纸或权威技术手册中的规格参数,确保新配件与原有机芯结构完全兼容。尺寸不符不仅会导致安装困难,更可能引发齿轮咬合异常,造成机芯损坏。对于高精度机芯,建议优先选择经过严格尺寸分组的配件,以减少因个体差异带来的调校难度。
表面质量的鉴别需借助高倍显微镜或工业检测仪器。合格的轴榫表面应呈现均匀的金属光泽,无任何可见的划痕、氧化斑点或加工残留物。齿形边缘应圆润平滑,无崩缺或毛刺,这是判断铣削工艺水平的重要直观指标。此外,需关注配件的材质标识与处理工艺,如经过镀层处理的轴榫,需确认镀层均匀且无起泡现象,以确保其耐磨性与抗腐蚀性。避免购买来源不明或无明确规格说明的配件,以防因材质成分不达标或加工缺陷导致机芯性能下降。在缺乏专业检测条件的情况下,严格依据官方技术文档进行比对是规避风险的有效手段。