机械表配件
齿形精密铣削工艺,如何确保不同轴孔尺寸准确?
摘要
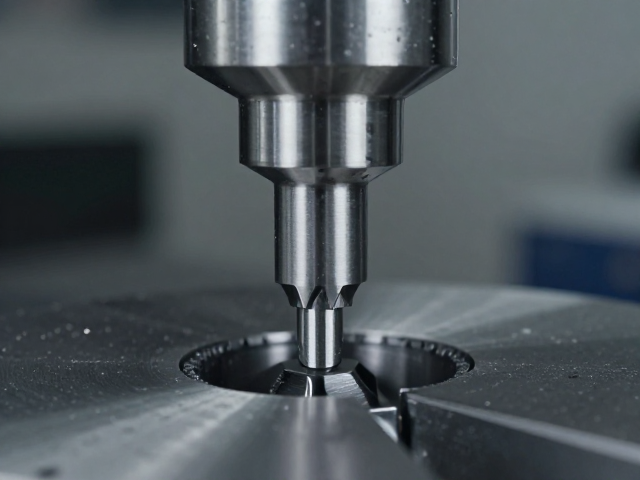
刀具系统刚性与热变形控制 齿形精密铣削过程中,刀具系统的刚性直接决定了加工过程中的微观振动幅度,进而影响轴孔最终的几何精度。高刚性刀柄与短悬伸刀具的组合能显著降低切削力引起的让刀现象,但在高速铣削环境下,切削热导致的刀具热伸长会改变刀具实际切削半径,这种热变形若未被补偿,将直接导致轴孔尺寸超出差配合要求。行业通用做法是采用内冷刀具以抑制切削区温度,同时通过机床的热对称性设计平衡主轴温升,部分高精
刀具系统刚性与热变形控制
齿形精密铣削过程中,刀具系统的刚性直接决定了加工过程中的微观振动幅度,进而影响轴孔最终的几何精度。高刚性刀柄与短悬伸刀具的组合能显著降低切削力引起的让刀现象,但在高速铣削环境下,切削热导致的刀具热伸长会改变刀具实际切削半径,这种热变形若未被补偿,将直接导致轴孔尺寸超出差配合要求。行业通用做法是采用内冷刀具以抑制切削区温度,同时通过机床的热对称性设计平衡主轴温升,部分高精度加工中心配备主轴热补偿算法,实时修正因温度变化产生的微米级位置偏差,从而维持轴孔尺寸的稳定性。
夹具定位基准与装夹误差管理
装夹系统的定位精度是确保轴孔尺寸准确的核心环节,基准面的清洁度与夹具定位面的磨损情况会直接影响工件在机床坐标系中的原始位置。使用高精度液压夹具或专用软爪时,需定期检测定位面的重复定位精度,通常要求重复定位误差控制在微米级别,以避免因装夹松动或受力不均导致的轴线偏移。在加工多轴孔零件时,采用一次装夹完成所有特征加工的策略,能够彻底消除因多次找正带来的累积误差,确保各轴孔间的位置度以及自身尺寸的一致性,这是精密机械结构中常见的工艺规范。
切削参数优化与刀具磨损监测
切削速度、进给速率及切削深度的参数设定需根据材料特性进行严密的匹配,过大的切削力会导致工件弹性变形,退刀后尺寸回弹造成实测值偏大或偏小。对于高强度合金钢等难加工材料,通常采用较低的切削速度配合高进给,以减少切削热并控制刀具磨损速率。刀具磨损是引发尺寸漂移的主要诱因,当铣刀齿尖发生微量磨损时,实际切削直径会逐渐减小,导致轴孔尺寸变大。通过在线刀具长度补偿或定期的停机测量,实时更新刀具半径补偿值,可以有效抵消磨损带来的尺寸误差,确保加工过程中的尺寸一致性。
在线测量反馈与闭环控制
现代精密加工中,集成式测头技术可实现加工过程中的在线测量与自动补偿,这是确保轴孔尺寸准确的关键技术手段。在粗加工后或精加工前,通过机床触发测点对轴孔进行实测,系统将自动计算实际尺寸与理论尺寸的偏差,并动态更新刀具半径补偿或位置偏移量。这种闭环控制机制消除了人工检测滞后带来的风险,能够实时响应刀具磨损或机床热漂移引起的尺寸变化。数据记录显示,采用在线测量反馈的精密铣削工艺,其尺寸过程能力指数(Cpk)通常能稳定在1.33以上,显著提升了批次间的尺寸稳定性。