机械表配件
金属坯冲压成型工艺详解,计时机芯表针调针技巧与优化
摘要
金属坯冲压成型工艺详解 金属坯冲压成型是精密机械零件制造中的核心环节,其本质是利用冲模对板料施加压力,使其产生分离或塑性变形,从而获得规定形状和尺寸的零件。在钟表机芯表针等微小精密部件的生产中,材料的选择直接决定了后续加工的稳定性与最终产品的精度表现。常用材料涵盖不锈钢、铜合金、铝合金以及经过特殊表面处理的复合材料,其中304不锈钢因具备优异的延展性和硬度平衡,常被用于制造需要承受一定机械强度的
金属坯冲压成型工艺详解
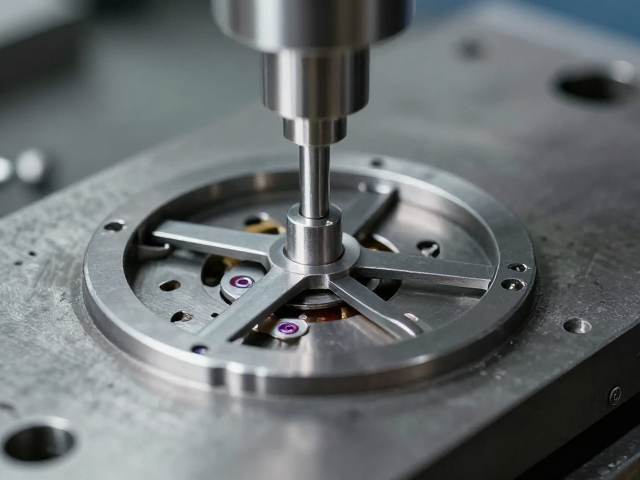
金属坯冲压成型是精密机械零件制造中的核心环节,其本质是利用冲模对板料施加压力,使其产生分离或塑性变形,从而获得规定形状和尺寸的零件。在钟表机芯表针等微小精密部件的生产中,材料的选择直接决定了后续加工的稳定性与最终产品的精度表现。常用材料涵盖不锈钢、铜合金、铝合金以及经过特殊表面处理的复合材料,其中304不锈钢因具备优异的延展性和硬度平衡,常被用于制造需要承受一定机械强度的表针基材。材料表面的洁净度、平整度以及厚度公差控制是冲压前处理的关键,任何微小的瑕疵都可能在高压冲压下被放大,导致断裂或尺寸超差。
冲压过程中的模具设计与压力控制构成了工艺的核心壁垒。高精度冲压模具通常采用硬质合金制造,以确保在高频次冲压下仍能维持严密的配合间隙。对于表针这类薄片状零件,模具的刃口锋利度及导向机构的精度直接影响切边的质量。在实际生产中,冲压行程、下死点位置以及回程速度需经过严密的计算与调试,以避免材料在变形过程中出现褶皱或撕裂。此外,润滑剂的选用与涂布方式会影响金属流动特性,适当的润滑能减少模具与材料间的摩擦系数,降低能耗并提升零件表面光洁度,这是保证批量生产一致性的基础条件。
计时机芯表针调针技巧与优化
计时机芯表针的调校是一项对精度要求极高的微操工作,其核心在于确保时、分、秒针在运行过程中互不干涉,且指示位置与机芯内部齿轮系完全同步。调针前需确认机芯处于空载或标准负载状态,使用专用软质镊子或调针工具轻轻夹持表针轴芯,避免直接用力过猛导致轴芯弯曲或断裂。操作时需遵循“轻、准、稳”的原则,在调整过程中需密切观察指针与表盘刻度、以及指针之间间隙的变化,确保在12点、6点、9点等关键位置无摩擦现象。对于双追针或复杂功能机芯,还需分别独立校准各指针的起始位置与运行轨迹,确保计时功能的准确性。
优化调针工艺需从减少人为误差与提升工具精度两个维度入手。传统手工调针容易因手部微小抖动造成指针偏心,现代高精度生产线逐渐引入自动化调针设备,通过视觉定位系统捕捉指针初始角度,再由高精度伺服电机驱动调针轴进行微调,将同心度误差控制在微米级别。同时,优化表针轴芯与表盘孔位的配合公差也是关键,合理的间隙配合既能保证指针转动的顺滑性,又能消除因机械磨损导致的滞后误差。定期对调针设备进行校准与维护,确保其定位精度与重复定位精度符合生产标准,是维持计时机芯长期走时精准与外观完美的必要措施。