机械表配件
金属坯冲压成型工艺,调针与柳叶针的精准调试技巧
摘要
调针与柳叶针的核心作用与结构差异 在金属坯冲压成型的生产环节中,调针与柳叶针扮演着模具导向与定位的关键角色。调针通常具有标准的圆柱形或带台阶结构,主要负责在模具闭合过程中提供精确的线性导向,确保上模与下模能够严格对齐,减少因偏载导致的模具损伤。柳叶针则因其头部呈流线型叶片状,常被应用于需要快速引导、防呆或作为精密定位销的场景,其独特的几何形状能更有效地应对非垂直方向的初始接触,防止模具在合模初期
调针与柳叶针的核心作用与结构差异
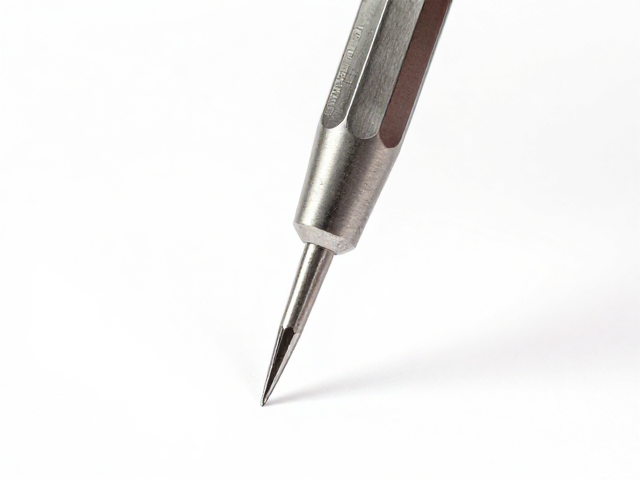
在金属坯冲压成型的生产环节中,调针与柳叶针扮演着模具导向与定位的关键角色。调针通常具有标准的圆柱形或带台阶结构,主要负责在模具闭合过程中提供精确的线性导向,确保上模与下模能够严格对齐,减少因偏载导致的模具损伤。柳叶针则因其头部呈流线型叶片状,常被应用于需要快速引导、防呆或作为精密定位销的场景,其独特的几何形状能更有效地应对非垂直方向的初始接触,防止模具在合模初期发生硬性碰撞。
两者的材质选择多基于高碳工具钢或硬质合金,以应对冲压过程中的高频冲击与摩擦。调针的表面经过精密磨削及镀层处理,如镀铬或氮化处理,以提升耐磨性与防锈能力。柳叶针由于接触面积相对较小且受力集中,对材料的韧性要求更高,常采用真空淬火工艺以平衡硬度与抗裂性能。在实际应用中,选择何种针型需严格依据冲压件的公差等级、材料厚度以及模具的具体结构布局,而非随意互换使用。
调针的安装基准与间隙控制
调针的安装质量直接决定了冲压件的尺寸稳定性,安装前需对模套孔进行严密的清洁与检测,确保无油污、毛刺或异物残留。使用液压压入或冷锻压入方式安装调针时,需保持压力均匀,避免歪斜导致配合面损伤。调针与模套的配合间隙通常控制在微米级别,具体数值需参考模具设计图纸,一般间隙范围在0.005mm至0.02mm之间,过大的间隙会导致冲压过程中模具晃动,产生塌角或尺寸超差,过小的间隙则可能因热膨胀或微量变形导致卡死。
调试过程中,需使用千分尺或游标卡尺定期测量调针的外径及直线度,确保其在长期服役中未发生磨损变形。对于高精度模具,还需检查调针与模座平面的垂直度,垂直度误差通常要求控制在0.01mm以内。若发现冲压件出现周期性尺寸偏差,应优先排查调针的导向状态,通过调整模具垫板或更换高精度调针进行修正,同时检查压力机滑块的平行度,排除外部设备因素对模具导向系统的干扰。
柳叶针的定位精度与受力分析
柳叶针在模具中常作为活动定位或防呆销使用,其调试重点在于头部叶片与工件或模具其他部件的接触状态。安装时需确保柳叶针的轴线与冲压方向一致,叶片面的角度需严格符合设计要求,以保证在模具闭合初期能顺利引导坯料进入正确位置。调试时需观察冲压过程中的接触痕迹,理想的接触面应均匀分布,若出现单侧磨损或接触点偏移,需重新校准柳叶针的安装角度或检查坯料送料的稳定性。
由于柳叶针头部较薄,受力集中,需特别注意其抗冲击能力。在调试高冲次生产时,应监控柳叶针的疲劳裂纹迹象,特别是在叶片根部与杆部连接处。若发现定位精度下降,可能是因叶片面磨损导致引导尺寸变化,此时需对叶片面进行精密研磨修复,或直接更换新件。此外,柳叶针的复位或固定结构也需定期紧固,防止因振动导致松动,影响冲压过程的重复定位精度。
常见故障排查与维护保养策略
在冲压生产过程中,调针与柳叶针常见的故障表现为导向不畅、定位偏移、磨损过快或断裂。若出现导向不畅,通常源于润滑不足或异物侵入,需定期清理模具导向部位,并使用合适的润滑剂保持滑动顺畅。若定位偏移,需检查固定螺丝是否松动,模套是否因冲击产生变形,必要时需对模具进行重新配作或修复模套孔。
维护保养应建立严密的记录体系,定期统计调针与柳叶针的使用寿命,分析磨损规律。建议每批次生产前检查导向部件的完整性,每5000至10000冲次(具体数值依据设备频率与材料硬度而定)进行预防性维护,更换磨损件。对于高精度模具,可引入在线监测技术,实时监控冲压过程中的导向状态,及时发现异常振动或噪音,从而在故障发生前进行干预,避免批量不良品的产生。