机械表配件
齿形精密铣削工艺,模数与复杂功能机芯的制造核心
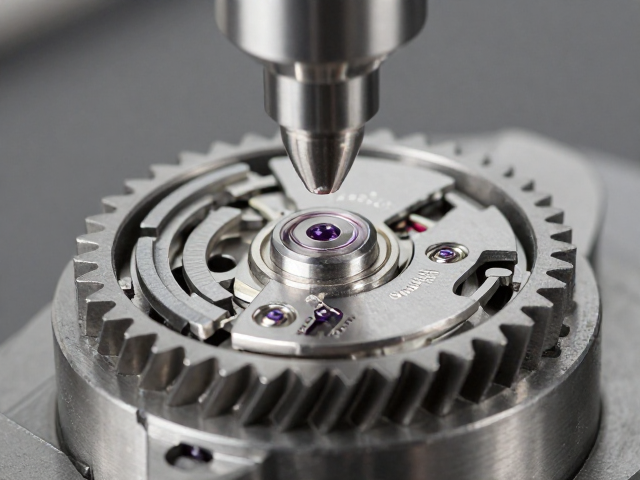
摘要
齿形精密铣削在模数定义中的几何基础 模数是决定齿轮尺寸与强度的核心参数,直接影响着齿形精密铣削的加工精度与最终性能表现。在机械传动系统中,模数 $m$ 等于分度圆直径 $d$ 与齿数 $z$ 的比值,即 $m = d/z$,这一几何关系构成了齿廓设计的基准。精密铣削工艺必须严格遵循标准模数系列,以确保刀具与工件之间的啮合兼容性。现代数控铣削设备通过高精度的插补算法,能够精确控制刀具路径,严格对应
齿形精密铣削在模数定义中的几何基础
模数是决定齿轮尺寸与强度的核心参数,直接影响着齿形精密铣削的加工精度与最终性能表现。在机械传动系统中,模数 $m$ 等于分度圆直径 $d$ 与齿数 $z$ 的比值,即 $m = d/z$,这一几何关系构成了齿廓设计的基准。精密铣削工艺必须严格遵循标准模数系列,以确保刀具与工件之间的啮合兼容性。现代数控铣削设备通过高精度的插补算法,能够精确控制刀具路径,严格对应不同模数下的齿顶高、齿根高及齿厚要求,从而在微观结构上还原理论齿形。
对于复杂功能机芯而言,模数的微小偏差会导致传动误差累积,进而引发噪音与振动。齿形精密铣削技术利用多轴联动控制系统,对刀具切入深度与进给速率进行微米级调节,以应对不同模数带来的切削力变化。这种对几何参数的极致把控,使得即使在极小模数范围内,也能保持齿面的平整度与轮廓精度,为机芯内部的动力传输提供稳定的物理基础。
复杂功能机芯对铣削精度的多维挑战
复杂功能机芯内部包含众多相互作用的齿轮组,其齿形精密铣削需解决空间布局与运动干涉的难题。陀飞轮、万年历或三问等复杂功能模块中,齿轮排列紧密,齿形往往需要在非标准位置或异形轴孔周围进行加工。精密铣削工艺通过定制化的刀具设计与严密的程序模拟,规避刀具与相邻结构的碰撞风险,确保在有限空间内完成高难度齿形切削。这种工艺要求刀具具备极高的刚性与耐磨性,以维持长时间加工下的尺寸稳定性。
此外,复杂机芯对齿形的表面完整性有着严苛要求,任何微观缺陷都可能影响齿轮间的润滑与磨损特性。精密铣削过程中,切削参数的优化至关重要,包括主轴转速、进给速度及冷却液供给策略,这些因素共同作用于切屑形成与排出过程,减少切削热对工件热变形的影响。通过实时监控切削力与振动信号,操作人员可动态调整铣削参数,确保每一齿面的微观几何形态符合设计规范,从而提升机芯运行的流畅性与可靠性。
高精度刀具系统与机床刚性的协同作用
齿形精密铣削的效果高度依赖于刀具系统的精度与机床本体的刚性结构。硬质合金或粉末冶金制成的铣刀,其刃口微观几何形状直接决定了齿廓的成型质量。高精度刀具在高速旋转下需保持极低的径向跳动,以减少切削过程中的振动传递至工件表面。同时,机床的床身结构、导轨精度及主轴轴承的预紧力,共同构成了系统的动态刚性基础,抑制加工过程中的共振现象,确保铣削过程的平稳性与重复定位精度。
在实际制造环境中,刀具的磨损管理是维持精密铣削一致性的关键环节。随着加工数量的增加,刀具刃口会出现微钝化或崩刃,导致齿形误差逐渐增大。因此,建立严密的刀具寿命监测与补偿机制,通过定期检测与自动补偿功能,消除刀具磨损带来的尺寸偏差。高精度测量探头集成在铣削系统中,可在加工前后对齿形进行在线检测,实时反馈数据以修正刀具路径,确保批量生产中的每一件机芯部件均符合严格的公差标准。
后处理工艺与最终性能验证
精密铣削并非制造流程的终点,后续的去毛刺、清洗与热处理等后处理工艺对齿形最终性能具有决定性影响。铣削过程中产生的微小毛刺会破坏齿面的光滑度,影响润滑膜的形成,因此需采用机械研磨或化学去毛刺等温和且有效的后处理手段,在不改变齿形精度的前提下提升表面质量。此外,部分高应力齿轮需在铣削后进行渗碳淬火等热处理工艺,以增强表面硬度与耐磨性,这一过程可能引起轻微变形,需通过精密磨削或超精密铣削进行最终整形。
验证齿形精密铣削的效果需借助专业的检测设备与严密的测试流程。三坐标测量机、光学轮廓仪及齿轮测量中心可对齿廓偏差、螺旋线偏差及齿距累积误差进行全方位数据采集与分析。通过对比理论模型与实际加工数据,评估齿形精度是否满足复杂功能机芯的运行需求。只有经过严格验证的齿形组件,才能被组装入机芯,确保其在长期运转中保持精准的传动效率与卓越的性能表现。