机械表配件
齿形精密铣削工艺,原厂齿轮组润滑不足如何解决?
摘要
齿形精密铣削与润滑失效的关联机制 齿形精密铣削工艺通过高精度刀具与复杂运动轨迹的结合,直接决定了齿轮啮合面的微观几何特征。在高速运转环境下,齿面接触区域承受极高的赫兹接触应力,若润滑介质无法有效渗透至齿根与啮入点,局部油膜破裂将引发微点蚀或胶合现象。原厂齿轮组设计通常基于标准工况计算油量与粘度,但在实际装配或长期运行中,由于制造公差累积或密封件老化,润滑脂填充率可能低于理论值,导致齿面处于边界润
齿形精密铣削与润滑失效的关联机制
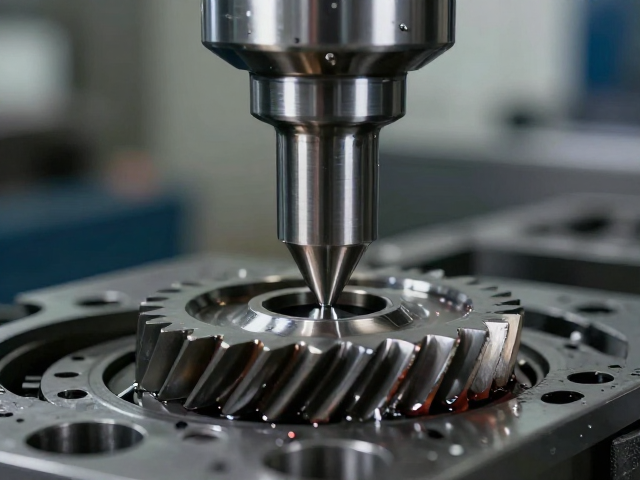
齿形精密铣削工艺通过高精度刀具与复杂运动轨迹的结合,直接决定了齿轮啮合面的微观几何特征。在高速运转环境下,齿面接触区域承受极高的赫兹接触应力,若润滑介质无法有效渗透至齿根与啮入点,局部油膜破裂将引发微点蚀或胶合现象。原厂齿轮组设计通常基于标准工况计算油量与粘度,但在实际装配或长期运行中,由于制造公差累积或密封件老化,润滑脂填充率可能低于理论值,导致齿面处于边界润滑甚至干摩擦状态。
润滑不足会显著改变齿形表面的摩擦学行为,精密铣削形成的微观纹理若被润滑缺失破坏,会导致接触斑点偏移。这种偏移不仅表现为噪音升高和振动加剧,更会在短时间内造成齿面材料的塑性变形。当润滑系统无法提供连续的流体动压润滑时,齿面间的金属直接接触会产生高温,进而降低润滑剂的极压添加剂活性,使得原本依靠精密加工获得的齿形精度迅速丧失,最终引发传动效率下降和早期失效。
诊断润滑不足的核心检测维度
针对原厂齿轮组润滑不足的问题,需从油液状态与运行参数两个维度进行精准排查。定期检查齿轮箱油位传感器数据及视镜液位,确认润滑油量是否处于标准刻度范围内,同时分析油液理化指标,如粘度变化、水分含量及铁谱分析中的磨粒形态。若发现油液中含有大量片状磨粒或异常高温导致的氧化产物,往往暗示润滑膜形成困难,齿面存在干摩擦或混合润滑状态。
运行过程中的振动频谱分析是识别润滑不良的关键手段。通过监测齿轮啮合频率及其边频带的幅值变化,可以判断齿面是否存在因润滑不足引起的冲击载荷。当润滑效果不佳时,齿面粗糙度增加,导致啮合过程中的冲击能量上升,频谱图中表现为啮合频率处的高阶谐波幅值显著增大。此外,轴承温度传感器的读数异常升高也是重要前兆,润滑不足导致摩擦系数增加,产生的摩擦热无法及时通过润滑油带走,从而引起局部温升,需结合环境温度与负载情况进行综合评估。
优化润滑策略与工艺补救措施
解决润滑不足问题需从润滑介质选择与供给方式入手,优先评估现有润滑剂的极压抗磨性能及倾点指标。在精密铣削齿形已形成的基础上,若因工况限制导致油膜强度不足,可考虑更换含有二硫化钼或石墨烯等固体润滑添加剂的高性能润滑脂,以增强极端压力下的润滑效果。同时,检查齿轮箱密封结构,防止因泄漏导致的油量流失,必要时对注油孔和回油路径进行疏通与优化,确保润滑剂能均匀覆盖至齿形精密加工后的微小沟槽中。
对于因原厂设计余量不足导致的润滑短板,可通过改进齿面微观纹理或调整装配间隙进行补偿。精密铣削工艺允许对齿面进行超精整或喷丸强化处理,通过控制表面粗糙度降低摩擦系数,改善润滑剂的保持能力。在装配阶段,精确控制齿轮中心距与轴向定位,避免因安装误差导致啮合区油膜被挤出。若润滑系统为强制喷油,需调整喷嘴角度与流量,确保高压油束直接冲击高负荷啮入点,利用流体动力学原理增强齿面间的润滑膜稳定性,从而恢复齿轮组的正常传动性能。