机械表配件
金属坯冲压成型工艺中确认机芯型号与时针孔径的关键要点
摘要
冲压工艺对机芯型号适配性的前置分析 在金属坯冲压成型的生产链条中,机芯型号的确认并非单一的技术动作,而是涉及模具设计与材料成型的核心前置环节。不同型号的机芯在内部齿轮结构、电路板布局以及固定柱位置上存在显著差异,这些微观结构直接决定了金属外壳冲压后的内部空间分布。若在未明确机芯具体型号的情况下盲目进行坯料冲压,极易导致外壳内部干涉,造成机芯无法入位或安装后出现松动异响。因此,工艺工程师必须依据最
冲压工艺对机芯型号适配性的前置分析
在金属坯冲压成型的生产链条中,机芯型号的确认并非单一的技术动作,而是涉及模具设计与材料成型的核心前置环节。不同型号的机芯在内部齿轮结构、电路板布局以及固定柱位置上存在显著差异,这些微观结构直接决定了金属外壳冲压后的内部空间分布。若在未明确机芯具体型号的情况下盲目进行坯料冲压,极易导致外壳内部干涉,造成机芯无法入位或安装后出现松动异响。因此,工艺工程师必须依据最终确定的机芯BOM(物料清单)进行严密的逆向推导,将机芯的外部尺寸、内部凸点高度以及螺丝孔位等关键数据转化为冲压模具的分模线参考。
这一过程的准确性依赖于严密的图纸审核机制。实际生产中,需建立严密的图纸审核机制,将机芯供应商提供的三维模型与冲压模具的2D工程图进行重叠比对。通过CAD软件模拟冲压成型后的壁厚变化,评估金属坯在拉伸过程中可能产生的厚度减薄率,从而预判是否会影响机芯螺丝柱的受力强度。这种基于具体机芯型号的数字化预演,能够有效规避因型号混淆导致的模具修改成本,确保每一批次冲压件与目标机芯实现物理层面的精准契合,为后续装配工序提供高一致性的基础零部件。
机芯型号变更下的模具调试与公差控制
当生产任务涉及多型号机芯共线生产时,模具的可调节性成为关键考量因素。部分高端机芯设计允许外壳具备一定的公差补偿空间,但这要求冲压工艺在模具设计中预留相应的调节机构。在实际操作中,需根据机芯型号的技术规格书,设定冲压行程与压边力,确保金属坯在成型过程中保持均匀的应力分布。对于高精度机芯,通常要求外壳内壁与机芯表面保持微米级的间隙,这需要在模具模仁表面进行精密加工,并通过试模验证不同型号机芯在冲压件内的卡扣配合情况。
公差控制在此阶段表现为对冲压件关键尺寸的严格监控。依据ISO 2768-1通用公差标准,针对机芯安装孔位设置CPK(过程能力指数)监控点。当机芯型号变更导致安装位偏移时,需重新校准模具的定位销位置,并通过首件检验确认孔径与机芯螺丝的匹配度。若发现冲压件在装配时出现同轴度偏差,需立即调整冲压模具的导柱导套间隙,或优化坯料的润滑条件,以减少金属流动不均导致的变形。这种严密的公差管理体系,确保了即便在复杂机芯型号切换的生产环境中,冲压件仍能保持稳定的几何精度。
时针孔径的几何定义与冲压成型关联
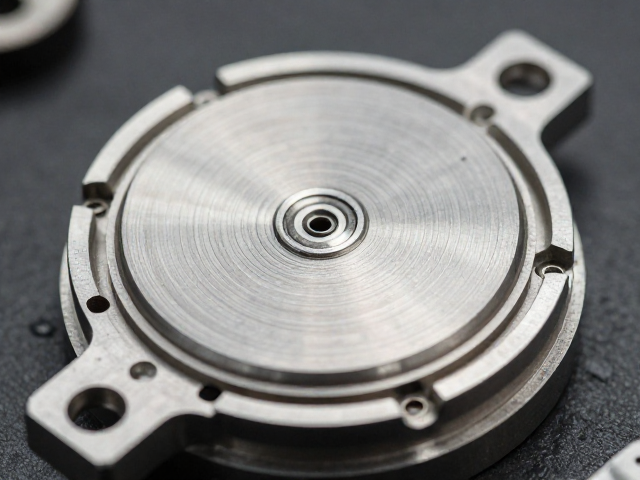
时针孔径并非独立的加工步骤,而是直接受限于金属坯冲压成型后的内腔形态。在冲压工艺中,时针穿过的外径通常由模具中的凸凹模配合决定,其尺寸精度直接影响时针转动的顺滑度与寿命。若冲压件内壁存在因金属流动不均产生的微小结节或毛刺,会直接摩擦时针轴杆,导致走时卡顿。因此,确认时针孔径的关键在于优化冲压模具的抛光等级与刃口状态,确保成型后的内壁光滑度符合机芯时针轴杆的配合要求。
此外,时针孔径的定位精度需与机芯中心轴严格对齐。在冲压模具设计时,需将机芯中心轴的理论坐标映射至冲压坯料的定位基准上。通过高精度的CNC加工模具模仁,确保冲压成型后的孔径中心线与机芯中心轴重合。在实际验证中,常采用塞尺或专用量规检测冲压件孔径与标准轴杆的间隙,间隙过大会导致时针晃动产生视觉误差,间隙过小则增加转动阻力。这一环节要求冲压工艺与机芯装配工艺高度协同,通过调整冲压成型的拉深系数,消除因金属塑性变形带来的孔径椭圆度,从而保证时针运行的稳定性。
工艺验证与尺寸检测的标准执行
在确认机芯型号与时针孔径的过程中,标准化的检测流程是验证工艺稳定性的最终防线。使用三坐标测量机(CMM)对冲压件进行全尺寸扫描,重点分析机芯安装位与时针孔径的同轴度及位置度。检测数据需实时反馈至模具维护团队,若发现孔径偏差超出预定范围,需分析是模具磨损所致还是坯料厚度波动引起,并据此调整冲压参数或更换模具部件。这种基于数据的闭环反馈机制,能够有效缩短工艺调试周期,提升产品的一次成型合格率。
同时,功能性测试也是不可或缺的环节。将冲压件与对应型号机芯进行实装测试,观察时针转动时的阻力变化及机芯固定后的稳固性。通过高速摄像机记录时针摆动轨迹,分析是否存在因冲压件孔径偏差导致的偏摆现象。对于批量生产,需定期抽取样本进行破坏性测试,检查冲压件在长期震动环境下时针孔径是否发生变形或松动。通过结合几何尺寸检测与动态功能验证,全面评估冲压工艺对机芯型号适配性及时针孔径精度的保障能力,确保产品在复杂使用场景下的可靠性。