机械表配件
金属坯冲压成型工艺中的夜光填充与亮度检测标准
摘要
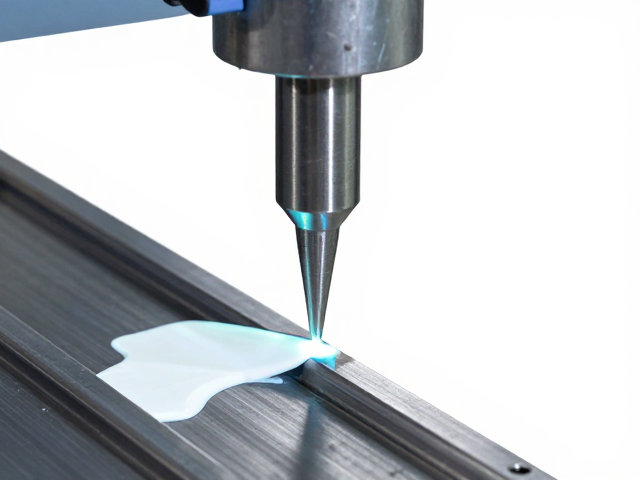
金属坯冲压成型中的夜光填充技术原理 金属坯在经历冲压成型工序后,其表面往往会产生微观的粗糙度变化或细微的形变,这种物理特性使得传统的表面涂覆技术面临附着力不足或遮盖力不均的难题。夜光填充工艺在此环节主要利用高折射率的有机硅树脂或环氧树脂作为载体,混合长余辉荧光粉(如铝酸锶系或硫化锌系),通过真空浸渍或高压喷涂的方式,使填充材料深入金属表面的微孔结构中。这一过程不仅填补了冲压过程中因应力释放形成的
金属坯冲压成型中的夜光填充技术原理
金属坯在经历冲压成型工序后,其表面往往会产生微观的粗糙度变化或细微的形变,这种物理特性使得传统的表面涂覆技术面临附着力不足或遮盖力不均的难题。夜光填充工艺在此环节主要利用高折射率的有机硅树脂或环氧树脂作为载体,混合长余辉荧光粉(如铝酸锶系或硫化锌系),通过真空浸渍或高压喷涂的方式,使填充材料深入金属表面的微孔结构中。这一过程不仅填补了冲压过程中因应力释放形成的微裂纹,还利用填充物的光学特性改变了材料表面的光散射机制,从而在暗环境下激发出色温稳定、亮度持久的视觉效果。
该工艺的核心在于填充剂与金属基体的界面结合力控制。由于金属冲压件通常具有较高的硬度和致密的晶体结构,填充材料必须具备优异的渗透性和固化收缩率控制能力。在实际生产中,工程师会通过调整填充粉末的粒径分布,使其能够精准嵌入微米级的表面缺陷中,同时确保固化后的涂层硬度与金属本体相匹配,避免因硬度差异导致在后续装配或摩擦过程中出现脱落或磨损。这种基于物理填充与光学散射结合的技术方案,为金属制品在夜间或低照度环境下的标识与装饰提供了稳定的物理基础。
亮度检测的关键指标与测试环境规范
夜光材料的亮度表现并非单一数值,而是由余辉亮度、初始亮度以及衰减时间共同决定的动态过程。在检测标准中,余辉亮度(Afterglow Luminance)是衡量材料实用价值的核心指标,通常要求在黑暗环境下经过特定时间的激发后,材料表面在10分钟、60分钟乃至更长时间段的发光强度。测试环境必须严格控制为全黑条件,环境照度需低于0.001 Lux,以消除环境光对光电传感器读数的干扰。同时,测试距离需根据发光面积标准化设定,通常采用距离发光面10厘米或1米处的垂直平面进行测量,以确保数据的可重复性。
光源激发条件是决定亮度数据一致性的另一大变量。检测过程中使用的激发光源需符合国际标准中的太阳光模拟器标准或高强度紫外/可见光光源规范,确保光谱分布与强度符合测试要求。不同的激发波长和强度会显著影响长余辉材料的电子陷阱填充状态,进而影响最终的发光亮度。因此,标准流程中明确规定了激发光源的光谱功率分布、照度值以及激发时间,例如要求在1000 Lux的可见光或365nm紫外光下连续照射10分钟。只有当激发条件与测量条件均严格遵循统一规范,不同批次或不同配方的金属坯夜光填充效果才具备横向可比性。
检测设备的精度要求与数据处理逻辑
高精度的亮度检测依赖于专业的光度计或色度仪,其光谱响应特性需经过国家计量机构校准,确保符合CIE(国际照明委员会)的光度学标准。设备的光探测器接收角通常需控制在1度或2度以内,以精确捕捉特定测试区域的发光强度,避免周围杂散光的影响。对于金属坯表面因冲压造成的微小起伏,检测设备需具备足够的空间分辨率,能够区分填充区域与非填充区域的亮度差异,确保数据反映的是填充工艺的真实效果而非表面纹理造成的光学假象。
数据处理环节需剔除随机误差,通常采用多次测量取平均值的方式提高数据置信度。在记录亮度衰减曲线时,采样频率需足够密集,特别是在激发停止后的最初几分钟内,亮度变化最为剧烈,高频采样能准确描绘衰减斜率。此外,环境温度也是影响亮度数据的关键变量,长余辉材料的发光效率会随温度升高而降低,因此检测过程需在恒温环境下进行,通常设定为23±2℃。通过标准化设备参数、采样策略及环境控制,构建起严密的数据采集与处理逻辑,为工艺优化提供真实可靠的量化依据。
工艺参数对最终亮度表现的影响机制
金属坯的预处理状态直接决定了夜光填充层的附着力和透光率。在冲压成型后,若表面残留油污或氧化层,会阻碍填充材料与金属基体的直接接触,导致填充层内部产生气隙,这些气隙会引起光散射,降低有效出光亮度。因此,严格的脱脂、酸洗或喷砂处理是必要的前置工序。表面粗糙度(Ra值)的控制也至关重要,过高的粗糙度会增加填充材料的消耗并导致表面不平整,而过低的粗糙度则可能因机械咬合力不足引发脱落,通常需将Ra值控制在特定区间以平衡附着力与光学性能。
填充材料的配方比例与固化工艺是调控亮度的内在因素。荧光粉的掺杂浓度直接影响初始亮度,但过高的浓度可能导致颗粒间相互遮挡,引发浓度淬灭效应,反而降低整体发光效率。固化过程中的温度曲线需精确匹配树脂的交联动力学,确保材料完全固化且内部应力最小化。此外,金属坯的厚度与形状复杂度会影响冲压过程中的应力分布,进而影响表面微观结构的均匀性,这种不均匀性会导致夜光填充后出现亮度斑驳现象。通过优化冲压模具设计与填充工艺参数的匹配,可实现金属坯表面亮度的均匀分布。