机械表配件
底盖锻压成型工艺与螺纹规格解析,维修市场需求稳定分析
摘要
底盖锻压成型的核心工艺流程序列 底盖作为压力容器、管道配件或机械结构中的关键连接部件,其制造质量直接决定了整体设备的密封性能与结构强度。锻压成型是获取高密度、优良力学性能毛坯的主要手段,该工艺利用金属在室温或高温下的塑性变形特性,通过模锻或自由锻设备施加巨大压力,使金属坯料在模具型腔内流动填充。这一过程不仅细化了金属晶粒组织,消除了内部疏松、气孔等缺陷,还能形成符合设计要求的流线分布,从而显著提
底盖锻压成型的核心工艺流程序列
底盖作为压力容器、管道配件或机械结构中的关键连接部件,其制造质量直接决定了整体设备的密封性能与结构强度。锻压成型是获取高密度、优良力学性能毛坯的主要手段,该工艺利用金属在室温或高温下的塑性变形特性,通过模锻或自由锻设备施加巨大压力,使金属坯料在模具型腔内流动填充。这一过程不仅细化了金属晶粒组织,消除了内部疏松、气孔等缺陷,还能形成符合设计要求的流线分布,从而显著提升零件在复杂受力状态下的抗疲劳性能。
在实际生产环节中,工艺参数的设定需严格依据材料特性进行匹配。以常见的碳钢或低合金钢底盖为例,加热温度通常控制在奥氏体区,保温时间需确保坯料内外温度均匀,以避免锻造过程中出现裂纹或折叠。模具的设计需考虑金属流动规律,合理布置分模面及预锻工步,以优化金属填充路径。润滑剂的选用与涂覆方式也会影响成形质量,良好的润滑能减少模具磨损,降低成形载荷,同时防止坯料表面氧化皮压入造成缺陷。
螺纹规格的标准体系与检测要点
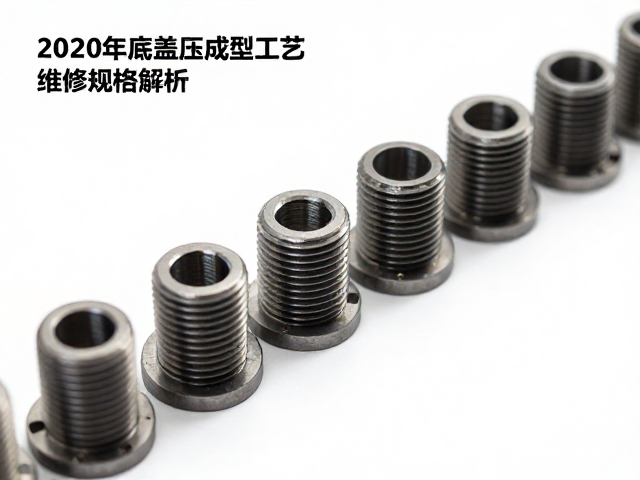
螺纹连接是底盖实现密封与固定的核心结构,其规格解析需严格遵循国家标准体系,如GB/T 193、GB/T 197或相关行业专用标准。普通三角形螺纹(如M系列)主要用于紧固连接,而管螺纹(如G、R、BSP系列)则侧重于密封连接。在解析过程中,需明确公称直径、螺距、旋向及公差等级等关键参数。对于高压工况下的底盖,常采用细牙螺纹或梯形螺纹以提升自锁性和抗振动松动能力,此时螺纹的中径、螺距中径及单一螺距的测量精度成为质量控制的重点。
螺纹加工后的检测通常采用通止规法进行快速判定,辅以螺纹三针法或光学投影仪进行精密测量。检测过程中需重点关注螺纹牙型的完整性,确保无乱扣、烂牙或毛刺等缺陷。螺纹轴线与底盖配合面的垂直度也是关键指标,过大的倾斜会导致螺纹副受力不均,引发局部应力集中,进而造成连接失效或密封泄漏。此外,螺纹表面的粗糙度需符合标准要求,过高的粗糙度不仅影响配合质量,还可能成为疲劳裂纹的起源点。
维修市场的需求驱动因素分析
工业设备的全生命周期管理中,底盖及其连接部件的维护与更换构成了稳定的维修市场需求。随着工业基础设施的老化以及安全生产法规的日益严格,定期检修成为企业维持生产连续性的必要措施。底盖因长期承受压力、温度变化及介质腐蚀,容易出现密封面磨损、螺纹滑牙或本体裂纹等故障。当设备停机检修时,更换合格的底盖或修复原有部件是恢复设备性能的关键步骤,这种由故障导向的替换需求具有刚性和持续性。
能源、化工、水处理等行业的设备更新换代节奏也在推动着维修市场的发展。老旧设备的改造升级往往涉及非标件的设计与制造,部分特殊工况下的底盖难以通过标准件替代,需要定制化生产。同时,随着设备自动化程度的提高,对连接部件的可靠性要求更加苛刻,一旦出现故障可能导致整条生产线停滞,因此用户更倾向于使用高质量、可追溯的维修部件。这种对稳定性和安全性的重视,使得专业、规范的底盖维修服务及配件供应获得了稳定的市场空间。
合规生产与质量控制的关键环节
在底盖制造与维修过程中,合规性是确保产品可用性的前提。材料入库需进行严格的化学成分分析和力学性能测试,确保基材符合相应牌号标准。锻造过程中需监控锻比,以保证内部组织致密。对于涉及压力容器的底盖,还需遵循特种设备安全技术规范的要求,进行无损检测以发现内部缺陷。焊接修复或再制造过程中,焊材的选择、预热及后热处理工艺需经过工艺评定,确保修复区域的性能不低于母材。
质量检测体系应覆盖从原材料到成品的全过程。尺寸精度、螺纹参数、表面质量及硬度测试需形成严密的数据链条。对于维修市场提供的部件,需建立完善的追溯机制,记录部件的来源、加工历史、检测报告及使用状况。这有助于在出现质量问题时快速定位原因,同时也提升了用户对维修部件的信任度。通过标准化作业流程和规范化质量控制,能够有效降低因部件失效引发的安全事故风险,保障工业生产的平稳运行。