机械表配件
潜水机械表钛合金底盖锻压成型工艺解析
摘要
钛合金材料特性与表壳结构需求 潜水机械表作为精密仪器,其底盖设计需在密封性、耐腐蚀性与轻量化之间寻找平衡。钛合金凭借低密度、高比强度及优异的抗氯离子腐蚀能力,逐渐成为高端潜水表的首选材质。然而,钛合金的加工硬化现象显著,延展性相对较低,这使得传统的冲压工艺难以直接应对复杂曲面底盖的成型需求,必须引入更为严密的锻压技术来控制金属流动。 在潜水表的实际应用场景中,底盖需承受深海高压及海水侵蚀,结构完
钛合金材料特性与表壳结构需求
潜水机械表作为精密仪器,其底盖设计需在密封性、耐腐蚀性与轻量化之间寻找平衡。钛合金凭借低密度、高比强度及优异的抗氯离子腐蚀能力,逐渐成为高端潜水表的首选材质。然而,钛合金的加工硬化现象显著,延展性相对较低,这使得传统的冲压工艺难以直接应对复杂曲面底盖的成型需求,必须引入更为严密的锻压技术来控制金属流动。
在潜水表的实际应用场景中,底盖需承受深海高压及海水侵蚀,结构完整性至关重要。钛合金底盖通常采用一体成型或拼接焊接结构,锻压工艺能确保金属纤维在成型过程中保持连续分布,从而提升整体结构的抗疲劳强度。这种材料特性与结构需求的结合,促使制造商在底盖制造环节采用等温锻造或精密模锻技术,以克服材料脆性,满足潜水表对极端环境适应性的严苛标准。
锻压成型的核心工艺原理
锻压成型并非简单的压延,而是利用模具在高压下使钛合金坯料发生塑性变形,从而获得预定形状的过程。该工艺的核心在于对温度和压力的精确控制。在热锻过程中,钛合金被加热至再结晶温度以上,此时材料流动性增强,易于填充模具型腔,减少内部应力集中。对于某些高难度曲面,半热锻或温锻技术能更好地平衡成型效率与表面质量,避免裂纹产生。
模具的设计与制造是锻压工艺的另一大关键环节。模具通常采用高强度合金钢或粉末冶金钢制成,表面需经过精密研磨及特殊涂层处理,以增强耐磨性和脱模性能。在锻压过程中,模具需承受数万至数十吨的压力,因此其刚度和精度直接决定了底盖的壁厚均匀度和尺寸稳定性。现代工艺中,有限元分析技术被广泛应用于模具设计阶段,通过模拟金属流动路径,优化模具型腔结构,确保钛合金在成型过程中无折叠、无缺料。
表面处理与后加工挑战
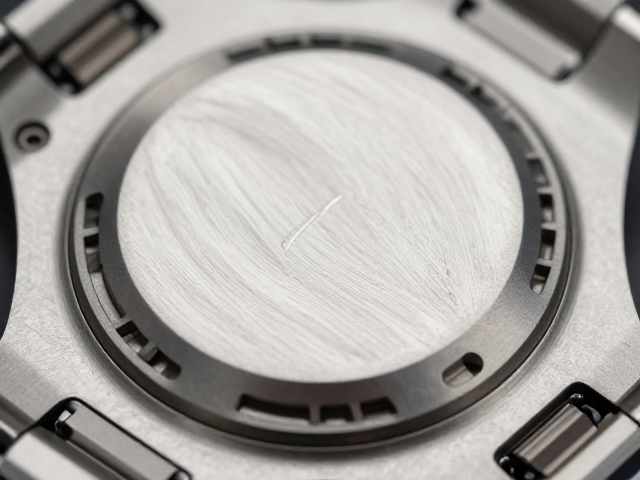
锻压成型后的钛合金底盖表面通常较为粗糙,且可能存在氧化层,需经过多道表面处理工序才能达到潜水表所需的镜面或拉丝效果。喷砂、抛光及激光蚀刻是常见的表面处理手段。由于钛合金硬度较高,传统抛光工艺效率较低,现代生产线多采用柔性抛光轮配合专用研磨膏,以在去除瑕疵的同时保留金属本色。此外,钛合金在加工过程中易产生氢脆现象,因此热处理退火步骤不可或缺,用于消除内应力,恢复材料韧性。
底盖与表壳的密封配合也是后加工中的重要环节。锻压成型的底盖边缘需经过精密铣削或车削,以确保与表壳螺纹或卡口完美契合。在潜水表中,底盖通常设有密封圈槽,该槽位的加工精度直接影响防水性能。现代数控机床可实现微米级精度的加工,确保密封槽的同心度和平面度符合国际标准。部分高端工艺还会在底盖内侧进行阳极氧化或PVD镀膜处理,以进一步提升耐腐蚀性和美观度,同时避免金属离子析出影响机芯运行。
质量控制与检测标准
锻压成型过程中的质量控制贯穿于整个生产流程。原材料入库时需进行光谱分析,确保钛合金成分符合既定标准,如Grade 4或Grade 5钛合金的特定比例。在锻造前,坯料的尺寸、表面缺陷需经过严格筛查。成型过程中,实时监控系统会记录压力、温度等关键参数,任何偏差都将触发警报,防止批量不良品的产生。
成品检测环节采用多种无损检测技术。超声波检测用于探查底盖内部是否存在微裂纹或夹杂物;涡流检测则用于评估表面及近表面缺陷。尺寸测量方面,三坐标测量机可对底盖的关键几何特征进行高精度扫描,确保所有尺寸公差在允许范围内。此外,水压测试是验证底盖密封性能的必要步骤,成品需在模拟深海压力下进行长时间浸泡测试,确保无渗漏现象。这些严密的检测流程保障了钛合金底盖在潜水环境下的可靠性与安全性。