机械表配件
复古机械表壳体锻压工艺与装配密合度检测全解析
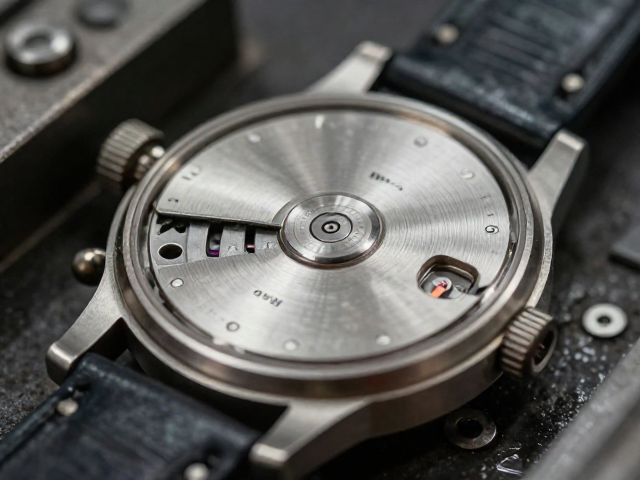
摘要
锻压成型的核心力学机制与材料响应 复古机械表壳体在制造初期通常采用整块金属棒材进行等温锻造,这一过程利用高吨位压力机对预加热至临界温度的金属坯料施加巨大压强,使其发生塑性变形并填充模具型腔。对于316L精钢或440C高碳不锈钢而言,锻压过程中的晶粒流动方向需严格顺应壳体轮廓,以消除内部应力集中点,确保最终成型的表壳具备优异的抗疲劳特性。这种冷作硬化效应不仅提升了金属表面的微观硬度,还为后续精细打
锻压成型的核心力学机制与材料响应
复古机械表壳体在制造初期通常采用整块金属棒材进行等温锻造,这一过程利用高吨位压力机对预加热至临界温度的金属坯料施加巨大压强,使其发生塑性变形并填充模具型腔。对于316L精钢或440C高碳不锈钢而言,锻压过程中的晶粒流动方向需严格顺应壳体轮廓,以消除内部应力集中点,确保最终成型的表壳具备优异的抗疲劳特性。这种冷作硬化效应不仅提升了金属表面的微观硬度,还为后续精细打磨提供了稳定的物理基础,避免了因材料内部缺陷导致的开裂或变形风险。
模具的设计精度直接决定了锻压件的外形一致性,现代精密锻造常采用多工位级进模技术,通过多次挤压与修整步骤,逐步逼近最终几何形状。在这一阶段,金属材料的流线分布至关重要,流线需完整包裹表耳与表冠连接处,形成连续的纤维结构,从而增强腕表在日常佩戴中的结构完整性。锻造后的坯料表面通常保留着严密的氧化层与细微的锻造纹路,这些特征虽需通过后续工序去除,但其内部致密的金属结构已为高精度加工奠定了坚实基础,是区别于普通切削加工件的核心工艺壁垒。
壳体精密加工与表面处理的工艺细节
锻压成型后的毛坯进入CNC数控机床进行粗加工与精加工,主轴精度需控制在微米级别,以确保表壳各面之间的垂直度与平行度符合严苛标准。在打磨环节,工匠使用不同目数的砂纸与抛光轮,依次对表壳进行拉丝、镜面或喷砂处理,这一过程不仅是为了美观,更是为了消除加工应力并提升表壳的耐腐蚀性能。对于复古风格的设计,表面往往保留适度的手工痕迹或特定的纹理深度,以还原历史时期的工艺质感,同时需确保所有边缘倒角圆润,避免勾挂衣物或损伤皮肤。
表面处理完成后,表壳需经过超声波清洗与干燥,以去除残留的金属碎屑与油脂,为后续的组装与检测做准备。在此阶段,表壳的几何尺寸需通过三坐标测量仪进行多点复核,重点监测表圈安装槽的深度、表耳间距以及底盖螺纹口的同心度。任何微小的偏差都可能影响后续防水组件的安装效果,因此加工过程中的温度控制与刀具磨损监测尤为关键,确保每一枚表壳在微观尺度上达到近乎完美的几何一致性,为后续的高密合度装配提供可靠的物理条件。
装配密合度的关键控制因素
表壳与表镜、底盖及表冠的装配密合度是决定腕表性能的核心,其中表镜的安装通常采用机械压配或胶粘固定,压配过程中需精确计算过盈配合的尺寸,确保玻璃或蓝宝石晶体在受到外力冲击时不易脱落,同时避免因压力过大导致镜片破裂。底盖的装配则依赖于精密的螺纹或卡口结构,螺纹的螺距、牙型角及配合间隙需经过严格计算,以确保在多次开合后仍能保持稳定的锁紧力,防止因震动导致松动。
密封圈的安装质量直接影响腕表的防水性能,橡胶或硅胶材质的O型圈需放置在经过精密加工的凹槽内,且不得出现扭曲、挤压变形或表面划伤。装配过程中使用的润滑剂需具备耐水、耐温且不与橡胶发生化学反应的特性,以维持密封圈的弹性与密封效率。此外,表冠与表壳的连接处常设置多重密封结构,通过精密加工的螺纹与迷宫式密封槽,阻挡水分与灰尘的侵入,这一系列细节处理共同构成了腕表抵御外界环境侵害的第一道防线。
密合度检测的标准流程与数据分析
检测环节通常从外观检查开始,通过高倍显微镜观察装配缝隙是否均匀,有无肉眼可见的错位或间隙过大现象。随后进行气压测试,将表壳内部充入特定压力的气体,监测规定时间内的压力衰减情况,以此判断密封结构的完整性。对于防水性能的要求,通常会根据腕表的设计用途设定不同的测试压力值,如日常防水或潜水级防水,测试过程中需实时监控压力变化,任何非正常衰减都意味着密封失效,需立即拆解排查原因。
除了功能性测试,密合度还涉及声学检测与振动测试,通过高灵敏度传感器捕捉装配结构在受到外力时的共振频率,分析是否存在因装配应力不均导致的潜在松动风险。数据记录系统会自动存储每一次测试的压力曲线与时间参数,形成严密的追溯档案,确保每一枚出厂的腕表均经过标准化且可验证的检测流程。这种基于数据驱动的检测逻辑,不仅提高了生产效率,更通过量化指标消除了主观判断的偏差,保障了产品性能的一致性与可靠性。