机械表配件
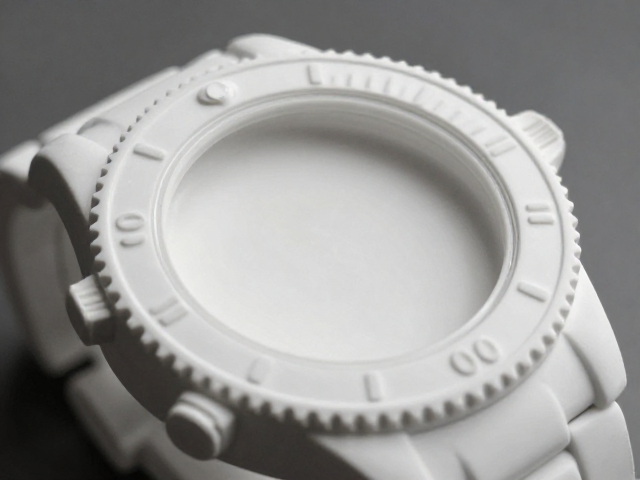
陶瓷表壳与潜水表壳的壳体锻压成型工艺解析
摘要
陶瓷表壳的等静压成型与烧结控制 陶瓷表壳的生产起点在于粉末冶金工艺中的等静压成型(CIP)环节,这一步骤决定了坯体的密度均匀性与结构完整性。相较于传统的单向压制,等静压技术利用流体介质从四面八方对包裹在弹性模具中的陶瓷粉末施加均匀压力,有效消除了内部应力集中,防止坯体在后续加工中出现开裂或变形。这种高保真度的成型方式使得陶瓷表壳能够达到接近理论密度的坯体状态,为后续的高温烧结奠定了关键的物理基础
陶瓷表壳的等静压成型与烧结控制
陶瓷表壳的生产起点在于粉末冶金工艺中的等静压成型(CIP)环节,这一步骤决定了坯体的密度均匀性与结构完整性。相较于传统的单向压制,等静压技术利用流体介质从四面八方对包裹在弹性模具中的陶瓷粉末施加均匀压力,有效消除了内部应力集中,防止坯体在后续加工中出现开裂或变形。这种高保真度的成型方式使得陶瓷表壳能够达到接近理论密度的坯体状态,为后续的高温烧结奠定了关键的物理基础,同时也确保了复杂几何形状下的尺寸稳定性。
烧结过程是陶瓷表壳获得最终硬度和色泽的核心阶段,通常需要在1400°C至1500°C的高温窑炉中进行,具体温度曲线依据氧化锆或氧化铝等不同基材配方而定。在这一过程中,陶瓷颗粒发生致密化反应,晶粒生长并融合,使原本疏松的坯体转变为致密的固体材料。为了应对陶瓷材料在烧结收缩带来的尺寸变化,工程师必须精确计算预成型尺寸,通常收缩率控制在15%-20%之间。这一阶段的温度控制精度需达到±5°C以内,以避免因温度波动导致的晶格缺陷或表面气泡,从而确保表壳具备优异的化学稳定性和抗腐蚀性能。
金属潜水表壳的锻造流变与精密切削
金属潜水表壳多采用316L精钢或钛合金,其锻造工艺旨在通过塑性变形优化金属内部晶粒结构,提升材料的机械强度。在锻造过程中,金属坯料被加热至再结晶温度以上,随后通过锻压机施加巨大冲击力或压力,迫使金属沿模具型腔流动。这一过程不仅消除了铸造过程中可能产生的砂眼或气孔,还通过加工硬化效应提高了表壳的抗冲击能力。对于潜水表而言,表壳需承受深海高压,因此锻造后的锻打比通常控制在3:1至5:1之间,以确保金属纤维组织的连续性,防止应力集中导致的断裂风险。
精密车削与CNC加工则是将锻造毛坯转化为高精度表壳的关键步骤,主要处理表圈连接处、表耳以及内部螺纹结构。由于金属材料具有良好的延展性,现代加工中心能够通过多轴联动技术,以微米级精度完成复杂曲面的切削与打磨。在此阶段,表壳的内径与表镜、机芯模块的配合间隙需控制在0.02mm至0.05mm之间,以满足防水密封要求。此外,针对潜水表特有的单向旋转表圈,加工时需特别注意齿纹的锐度与阻尼感,确保其在湿手操作下的可靠性,同时保证表圈与表壳接合处的平整度,防止海水渗入。
表面后处理与防水密封性构建
无论是陶瓷还是金属表壳,成型后的表面处理直接决定了产品的耐用性与美学表现。陶瓷表壳因硬度极高,常规抛光难以达到镜面效果,通常采用金刚石研磨与激光抛光相结合的技术,去除烧结后的微小瑕疵,再通过高压水喷砂或超声波清洗去除残留颗粒。金属表壳则常经过拉丝、喷砂或PVD真空离子镀膜处理,其中PVD技术能在表壳表面形成一层纳米级硬质涂层,显著提升耐磨性与抗指纹能力,同时保持金属原有的质感。这些处理必须在无尘车间进行,以避免微小尘埃嵌入涂层或表面,影响后续组装的密封性。
防水密封性的构建依赖于表壳与防水组件的精密配合,潜水表通常需符合ISO 6425标准,具备至少100米的防水深度。表壳与表冠、表底盖的连接处需设计严密的O型圈槽位,O型圈材质多采用氟橡胶或硅胶,其压缩永久变形率需低于15%,以确保长期浸泡下的回弹性能。在组装过程中,表壳内部需填充防水油脂,并通过气密性检测仪进行高压测试,测试压力通常为标称防水深度的1.2倍。任何微小的划痕或加工误差都可能导致密封失效,因此表壳内壁的光洁度与槽位尺寸公差必须经过严格的全检程序。