机械表配件
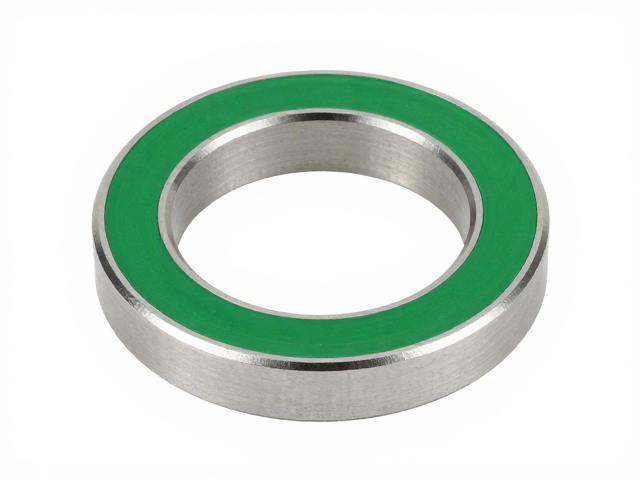
圆环冲压成型工艺,绿色表圈如何兼顾防水密封性能?
摘要
圆环冲压成型工艺的核心逻辑与材料选择 圆环冲压成型是制造手表表圈的基础工序,其核心在于利用高精度模具对金属板材施加巨大压力,使其发生塑性变形从而获得预定形状。这一过程对材料的选择有着严苛要求,通常采用316L精钢或904L精钢作为主要基材,这两种材料不仅具备优异的耐腐蚀性和硬度,还能在冲压过程中保持较好的延展性,减少开裂风险。材料表面的拉丝或抛光处理往往在冲压后进行,以确保表圈在后续装配中能与表
圆环冲压成型工艺的核心逻辑与材料选择
圆环冲压成型是制造手表表圈的基础工序,其核心在于利用高精度模具对金属板材施加巨大压力,使其发生塑性变形从而获得预定形状。这一过程对材料的选择有着严苛要求,通常采用316L精钢或904L精钢作为主要基材,这两种材料不仅具备优异的耐腐蚀性和硬度,还能在冲压过程中保持较好的延展性,减少开裂风险。材料表面的拉丝或抛光处理往往在冲压后进行,以确保表圈在后续装配中能与表壳完美贴合。
冲压过程中的模具精度直接决定了表圈的几何公差,误差通常控制在微米级别。高精度的CNC加工模具能够确保表圈内外径的一致性,为后续的防水密封提供物理基础。在实际生产中,冲压后的表圈需要经过严格的尺寸检测,任何微小的变形或尺寸偏差都可能导致最终组装时的密封失效。因此,材料的热处理工艺也是关键一环,通过固溶处理或时效强化,提升材料强度,使其在承受装配应力时不易发生永久性形变。
防水密封结构的设计原理与实现方式
表圈的防水密封主要依赖于金属表圈与表壳之间的精密配合,以及橡胶或硅胶材质的密封圈(O-ring)的弹性形变。密封圈通常安装在表壳内侧的凹槽中,当表圈通过螺纹或卡扣方式锁紧时,密封圈受到径向挤压,产生严密的贴合力,从而阻挡水分和灰尘的侵入。这种机械密封结构需要克服手表在极端温度变化或水压环境下的应力干扰,确保长期使用的稳定性。
现代腕表设计中,表圈与表壳的接触面常采用镜面抛光处理,以减小摩擦系数并提升密封界面的平整度。密封圈的材料多选用氟橡胶或硅橡胶,这些材料具有出色的耐老化性和耐化学腐蚀性能,能在长期接触汗水、海水或清洁剂的情况下保持弹性不硬化。密封圈的截面形状经过精密计算,通常在方形或圆形基础上进行优化,以在给定压缩率下提供最大的密封比压,防止因压力不均导致的渗漏现象。
绿色表圈的表面处理与环保工艺
绿色表圈的视觉呈现通常依赖于阳极氧化、PVD(物理气相沉积)或陶瓷烧结等表面处理技术。对于金属表圈,PVD镀膜技术能够在表面形成一层致密的氮化物或碳化物薄膜,不仅呈现出均匀的绿色,还大幅提升了表圈的耐磨性和抗腐蚀性。这一工艺过程相对环保,相比传统的电镀工艺,PVD产生的废弃物较少,且不含六价铬等有害物质,符合现代工业对绿色制造的标准。
若表圈采用陶瓷材质,绿色则通过在氧化铝或氧化锆基体中添加氧化铬等金属氧化物粉末,经高温烧结而成。陶瓷表圈具有极高的硬度和化学稳定性,几乎不会因日常磨损而改变颜色。在烧结过程中,严格控制温度和气氛,确保颜色均匀且无孔隙,这不仅提升了美观度,也增强了表圈整体的致密性,间接辅助了防水性能的提升。绿色颜料的稳定性经过严格测试,确保在紫外线照射和高温环境下不发生褪色或变色。
密封性能的测试标准与验证流程
防水性能的验证依赖于严密的压力测试,国际标准通常要求腕表在静止水压下承受一定深度的压力(如100米或300米)。对于配备绿色表圈的腕表,测试时需特别关注表圈与表壳接合处在高压下的密封状态。测试设备会将手表置于高压舱中,模拟深水环境,检查是否有气泡渗出或内部进水迹象。这一过程会重复多次,以验证密封结构的长期可靠性。
除了静态水压测试,动态测试和热循环测试也是评估防水性能的重要手段。动态测试模拟佩戴过程中的运动状态,检查表圈在震动和冲击下是否松动或密封失效。热循环测试则将手表置于高温和低温环境中交替变化,观察密封圈和金属部件因热胀冷缩产生的应力变化是否导致密封间隙增大。通过这些多维度的测试,确保绿色表圈在各种极端使用场景下,仍能维持优异的防水密封性能,保障手表内部的机芯安全。