机械表配件
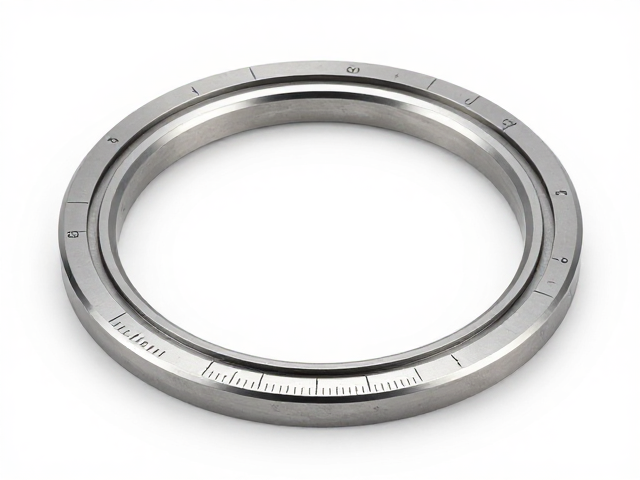
圆环冲压成型中表圈嵌件与刻度对位校准工艺解析
摘要
嵌件定位基准与公差控制逻辑 在圆环冲压成型流程中,表圈嵌件的初始定位精度直接决定了后续刻度对位的成功率。工业实践中通常采用高精度销钉或磁性定位工装来固定金属嵌件,确保其在冲压模具中的同心度误差控制在微米级别。这种物理定位方式能够有效抵抗冲压过程中产生的侧向剪切力,防止嵌件发生位移或倾斜。 公差控制需严格遵循设计图纸要求,一般嵌件与表圈本体的配合间隙需保持在0.02mm至0.05mm之间。过大的间
嵌件定位基准与公差控制逻辑
在圆环冲压成型流程中,表圈嵌件的初始定位精度直接决定了后续刻度对位的成功率。工业实践中通常采用高精度销钉或磁性定位工装来固定金属嵌件,确保其在冲压模具中的同心度误差控制在微米级别。这种物理定位方式能够有效抵抗冲压过程中产生的侧向剪切力,防止嵌件发生位移或倾斜。
公差控制需严格遵循设计图纸要求,一般嵌件与表圈本体的配合间隙需保持在0.02mm至0.05mm之间。过大的间隙会导致嵌件在冲压变形时发生微小转动,进而造成刻度标记与表圈边缘的距离不一致;而过小的间隙则可能因材料回弹产生干涉,导致嵌件压入不良或表面划伤。实际生产中常通过三坐标测量机定期抽检嵌件定位状态,以验证工装夹具的稳定性。
光学视觉检测在对位校准中的应用
现代精密制造环境中,光学视觉检测系统已成为刻度对位校准的核心环节。通过高分辨率工业相机捕捉嵌件上的基准标记与表圈刻度线的相对位置,系统可实时计算偏差值并反馈至机械执行机构进行微调。这种非接触式检测方式不仅提高了检测效率,还能在微米尺度上识别出版位偏差,满足高精度腕表或精密仪表的生产需求。
视觉算法通常采用特征点匹配技术,自动识别嵌件边缘特征及刻度线中心位置。在校准过程中,系统会设定一个允许的最大偏差阈值,一旦检测到偏差超过该阈值,设备会自动触发修正程序,调整表圈旋转角度或嵌件位置。为确保数据准确性,视觉系统需定期进行光源强度校准和镜头畸变校正,以消除环境光线变化对检测结果的影响。
冲压变形对位补偿机制
冲压成型过程中的材料流动会导致嵌件与表圈产生相对位移,因此需要建立严密的变形补偿机制。通过有限元分析模拟冲压过程中的应力分布,工程师可预判嵌件可能发生的形变趋势,并据此优化模具型腔设计。在实际操作中,常在嵌件与表圈接触面设置微量的预压痕或定位凸点,以增强两者在冲压过程中的相对静止状态。
补偿策略还需考虑材料厚度和延展性的影响。不同批次的金属板材其力学性能可能存在细微差异,这要求生产线具备动态调整冲压速度和保压时间的能力。通过传感器实时监测冲压过程中的压力变化,系统可自动调整工艺参数,确保嵌件在成型后仍能保持与设计基准的对位精度。这种基于数据反馈的动态补偿方式,有效提升了成品率的一致性。