机械表配件
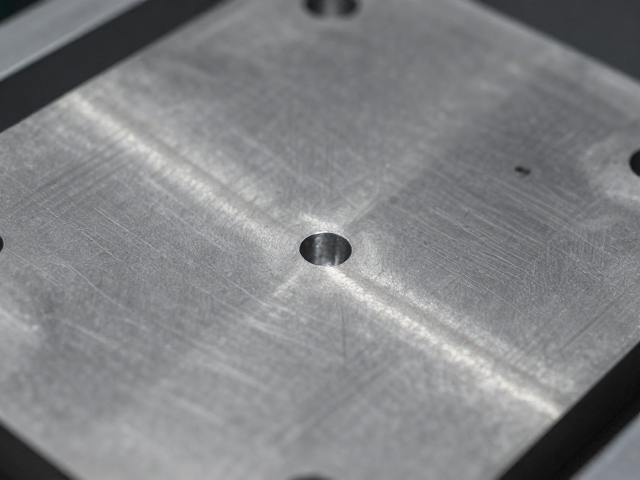
金属坯冲压成型工艺优化,显微检测精准核对针孔尺寸
摘要
金属坯冲压成型工艺优化的核心逻辑 金属坯料在经历冲压成型过程中,内部晶粒的流动与再结晶行为会直接决定最终零件的力学性能与表面质量。传统工艺中,材料在模具型腔内的流动阻力分布不均,容易在拉伸深度较大或转角处形成局部变薄甚至破裂,这种现象通常伴随着微观组织的不均匀演化。通过调整压边力、润滑条件以及模具圆角半径,可以显著改善金属流变路径,使应变分布更加均匀,从而减少因过度变形导致的缺陷产生。 工艺参数
金属坯冲压成型工艺优化的核心逻辑
金属坯料在经历冲压成型过程中,内部晶粒的流动与再结晶行为会直接决定最终零件的力学性能与表面质量。传统工艺中,材料在模具型腔内的流动阻力分布不均,容易在拉伸深度较大或转角处形成局部变薄甚至破裂,这种现象通常伴随着微观组织的不均匀演化。通过调整压边力、润滑条件以及模具圆角半径,可以显著改善金属流变路径,使应变分布更加均匀,从而减少因过度变形导致的缺陷产生。
工艺参数的精细化调控需要结合数值模拟与实际生产数据的反馈。有限元分析能够预测金属坯料在冲压过程中的应力应变分布,识别潜在的起皱或开裂风险区域。基于模拟结果,工程师可以对模具结构进行微调,例如优化凸凹模间隙或改进卸料装置,以增强材料在成型过程中的约束作用。这种基于数据驱动的工艺迭代,能够有效降低试模次数,缩短产品开发周期,确保批量生产的一致性与稳定性。
显微检测技术在针孔尺寸精准核对中的应用
针孔作为金属材料中常见的微观缺陷,其尺寸、形态及分布特征对零件的疲劳寿命和耐腐蚀性能具有显著影响。金相显微镜结合图像分析软件,能够对冲压成型后的金属表面进行高分辨率观测,精确测量针孔的长度、宽度及投影面积。通过调整光源角度与放大倍率,可以清晰呈现针孔与基体组织的界面特征,区分气孔、缩孔或夹杂物,为后续工艺改进提供直观的微观证据。
为了提升检测的准确性与效率,自动化光学检测系统常被引入显微分析流程。该系统通过多光谱成像技术捕捉针孔在不同波长下的反射特征,利用算法自动识别并分割缺陷区域,计算其等效直径与面积占比。相比人工目视检测,自动化方案大幅降低了主观误差,能够处理海量样本数据,生成详细的缺陷分布图谱。这种高精度测量手段有助于建立针孔尺寸与成型工艺参数之间的关联模型,为质量控制提供量化依据。
工艺优化与显微检测的协同验证机制
工艺优化的效果必须通过严密的显微检测数据进行闭环验证,形成从理论模拟到实际生产再到微观分析的完整链条。在调整冲压参数后,选取典型试样进行金相制备与显微观测,对比优化前后针孔尺寸分布的变化趋势。若数据显示针孔尺寸显著减小或分布趋于集中,则表明当前工艺参数有效抑制了缺陷萌生;反之,则需重新审视材料流动模型,进一步修正模具设计或热处理工艺。
建立标准化的显微检测数据库是提升长期工艺稳定性的关键。将不同批次、不同工艺条件下的显微图像与对应的工艺参数进行关联存储,利用大数据分析技术挖掘潜在规律。例如,分析压边力波动对针孔尺寸的影响权重,或识别润滑剂用量与缺陷形态的相关性。通过持续积累与比对,逐步完善工艺窗口图,使生产过程始终运行在最优参数区间,从而从源头控制针孔尺寸,提升金属冲压件的整体品质与可靠性。