机械表配件
金属坯冲压成型倒角打磨工艺详解及售后配件更换指南
摘要
金属坯冲压成型倒角打磨工艺的核心逻辑 金属坯在经历冲压成型后,边缘往往残留锐利的毛刺或微小的卷边,这些结构缺陷不仅影响后续装配的精度,更可能在使用过程中造成人员划伤或部件干涉。倒角打磨并非简单的表面修饰,而是通过去除材料特定区域,形成规定角度与宽度的过渡面,从而消除应力集中点。这一过程直接决定了零部件的疲劳寿命和装配兼容性,是精密制造环节中不可或缺的关键步骤。 工艺参数的设定需严格依据材料特性与
金属坯冲压成型倒角打磨工艺的核心逻辑
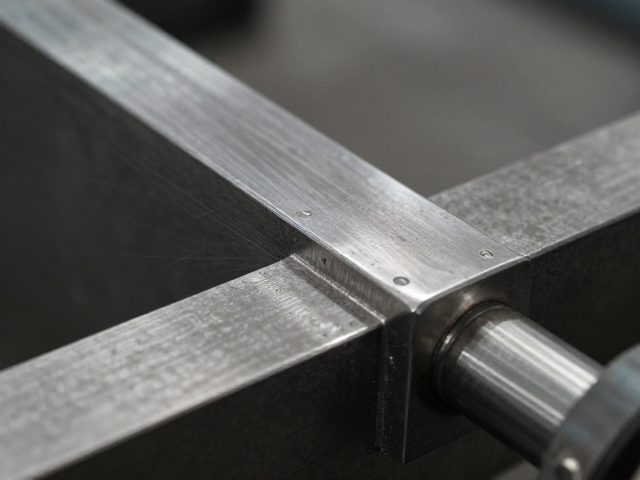
金属坯在经历冲压成型后,边缘往往残留锐利的毛刺或微小的卷边,这些结构缺陷不仅影响后续装配的精度,更可能在使用过程中造成人员划伤或部件干涉。倒角打磨并非简单的表面修饰,而是通过去除材料特定区域,形成规定角度与宽度的过渡面,从而消除应力集中点。这一过程直接决定了零部件的疲劳寿命和装配兼容性,是精密制造环节中不可或缺的关键步骤。
工艺参数的设定需严格依据材料特性与公差要求。不同材质的金属,如低碳钢、铝合金或不锈钢,其硬度与延展性差异巨大,直接决定了磨削工具的选型与进给速度。例如,对于硬度较高的合金钢,通常选用金刚石或CBN砂轮进行精磨,以控制热变形;而对于较软的铝材,则需采用高转速与柔性磨具,防止材料粘附或表面划伤。实际生产中,打磨深度通常控制在0.1mm至0.5mm之间,具体数值需通过三坐标测量机实时反馈调整,以确保倒角尺寸符合图纸规范。
自动化打磨设备的应用与精度控制
现代工业生产中,倒角打磨已逐步从人工手持操作转向自动化柔性加工单元。六轴机械臂配合力控传感器成为主流配置,传感器能实时监测接触力,动态调整机械臂姿态,确保打磨面与工件曲面或平面保持恒定的接触压力。这种技术有效解决了因工件定位误差或夹具变形导致的打磨不均问题,显著提升了批次间的一致性。
视觉引导系统进一步增强了工艺的稳定性。通过高分辨率相机对冲压件边缘进行3D重建,系统可自动识别毛刺位置与高度,规划最优打磨路径。在实际应用案例中,某汽车零部件供应商引入基于机器视觉的自动打磨工作站后,单件打磨节拍缩短了30%,且一次合格率提升至98%以上。数据表明,自动化设备在处理复杂曲面或高精度平面倒角时,在尺寸一致性和表面粗糙度控制上,相比人工操作具有显著优势。
售后配件更换中的倒角检测与适配
售后维修场景中,配件更换常因倒角尺寸不符引发装配困难或早期失效。维修人员在接收新配件时,需重点检查倒角角度与宽度是否与设计标准一致。若倒角过小,可能导致螺栓紧固时应力分布不均,长期受力后出现裂纹;若倒角过大,则可能削弱连接部位的强度,甚至导致密封失效。因此,使用专用角度规或塞尺进行快速检测,是确保配件可用性的必要步骤。
部分老旧车型或非标设备在更换原厂配件时,常因制造公差累积导致倒角干涉。此时,需借助便携式打磨工具对局部过盈区域进行微调。操作时应遵循“少量多次”原则,避免一次性去除过多材料导致尺寸超差。对于关键受力部件,建议使用超声波测厚仪确认打磨后的壁厚,确保结构强度不受影响。若发现配件倒角存在明显加工缺陷,如角度偏差超过±2度或表面存在烧伤痕迹,应立即停止安装并联系供应商处理,严禁强行装配。