机械表配件
底盖锻压成型与镭射刻字工艺解析,后盖垫圈密封关键技术
摘要
底盖锻压成型与镭射刻字工艺解析 金属底盖的锻压成型是确保产品结构强度与外观精度的核心环节,其过程涉及模具设计、材料选择及压力参数的精密控制。在典型的工业实践中,选用304或316L不锈钢板材作为原材料,经过退火软化处理后,通过高精度 CNC 加工中心制造模具,随后在液压机或机械压力机下进行多次冲压成型。这一过程要求吨位计算精确,通常根据板材厚度、拉伸系数及成型深度,设定从 500 吨至 2000
底盖锻压成型与镭射刻字工艺解析
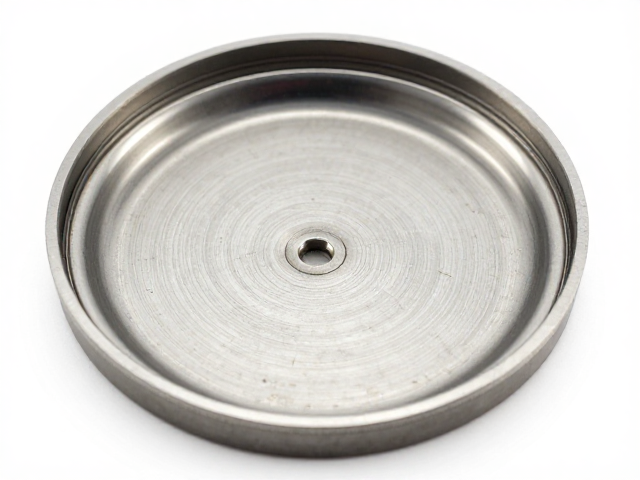
金属底盖的锻压成型是确保产品结构强度与外观精度的核心环节,其过程涉及模具设计、材料选择及压力参数的精密控制。在典型的工业实践中,选用304或316L不锈钢板材作为原材料,经过退火软化处理后,通过高精度 CNC 加工中心制造模具,随后在液压机或机械压力机下进行多次冲压成型。这一过程要求吨位计算精确,通常根据板材厚度、拉伸系数及成型深度,设定从 500 吨至 2000 吨不等的成型压力,以消除材料内部的残余应力,防止出现裂纹或起皱现象。成型后的零件需经过严格的尺寸检测,利用三坐标测量仪验证平面度与同轴度,确保后续装配时的密封性与稳定性。
镭射刻字工艺则是在成型基础上提升产品辨识度与防伪属性的关键步骤,主要采用光纤激光打标机或紫外激光打标机进行操作。光纤激光打标利用高能量密度的激光束在金属表面产生物理性或化学性变化,形成永久性标记,其典型功率密度可达 10^8 W/cm²以上,确保字迹清晰且耐磨损。在实际应用中,技术人员需根据材料表面状态调整激光频率、占空比及扫描速度,例如在不锈钢表面打标时,常采用 20-30 kHz 的频率与 3000-5000 mm/s 的扫描速度,以获得高对比度的黑色或彩色标记。此工艺不仅适用于普通字符,还可完成二维码、条形码等复杂图形的刻印,且无接触式加工避免了机械应力对零件本体的损伤。
后盖垫圈密封关键技术
密封性能的直接保障在于垫圈的材料选型与结构设计,目前工业界广泛采用氟橡胶(FKM)或三元乙丙橡胶(EPDM)作为主要密封介质。氟橡胶因其优异的耐油性、耐高温性及耐候性,常被应用于要求严苛的环境,其耐温范围通常在 -20℃至 +200℃之间,压缩永久变形率低于 20%,能有效应对长期静态或动态密封需求。垫圈的截面形状设计需经过严密的力学分析,常见的有 O 型圈、D 型圈或定制异形圈,设计时需考虑压缩率,通常控制在 15%-30% 之间,以平衡密封比压与材料寿命,过大的压缩率会导致材料屈服失效,而过小则无法填补微观间隙,导致泄漏。
安装过程中的紧固力矩控制是维持密封完整性的另一大技术要点,不当的拧紧力会导致垫圈过度压缩失效或法兰面变形。在实际操作规范中,通常建议使用经过校准的扭力扳手,按照对角交叉顺序分次拧紧螺栓,例如对于 M6 规格的螺栓,初始力矩可能设定为 3 N·m,最终力矩设定为 5-7 N·m,具体数值需依据法兰材质、垫片系数计算得出。此外,法兰结合面的清洁度与平行度至关重要,任何微小的划痕或油污都可能成为泄漏路径。装配前需使用无绒布及专用清洗剂清理密封面,并使用塞尺检测法兰平行度,确保偏差控制在 0.05mm 以内,从而构建严密的微观密封界面,防止介质渗漏。