机械表配件
底盖锻压成型工艺解析,蓝宝石玻璃外径尺寸精准控制
摘要
底盖锻压成型的核心工艺链路 底盖锻压成型是精密金属加工中的关键环节,其核心在于利用高吨位压力机与高精度模具,将金属坯料在室温或高温状态下发生塑性变形,从而获得预定形状和尺寸的零件。这一过程通常包括下料、加热(针对热锻)、预成形、终成形以及修边等步骤,每一步都直接影响最终产品的力学性能与表面质量。在蓝宝石玻璃基座或金属底盖的应用场景中,锻压工艺需确保材料内部晶粒分布均匀,避免产生折叠、裂纹等缺陷,
底盖锻压成型的核心工艺链路
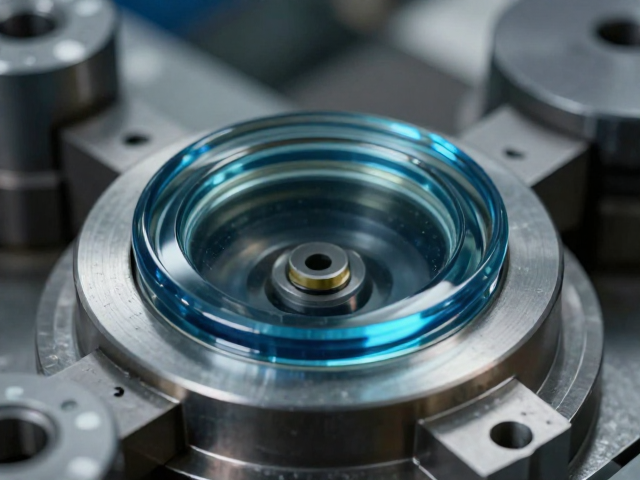
底盖锻压成型是精密金属加工中的关键环节,其核心在于利用高吨位压力机与高精度模具,将金属坯料在室温或高温状态下发生塑性变形,从而获得预定形状和尺寸的零件。这一过程通常包括下料、加热(针对热锻)、预成形、终成形以及修边等步骤,每一步都直接影响最终产品的力学性能与表面质量。在蓝宝石玻璃基座或金属底盖的应用场景中,锻压工艺需确保材料内部晶粒分布均匀,避免产生折叠、裂纹等缺陷,为后续与玻璃组件的装配提供严密的几何基础。
工艺参数的设定对成型质量起着决定性作用。锻造温度、变形速率、模具间隙以及润滑条件等因素会共同作用于金属流动行为。例如,在精密锻压中,模具的预热温度需严格控制,以减少因温差导致的热应力,防止坯料表面产生微裂纹。同时,润滑剂的选用需具备高温稳定性,以降低摩擦系数,提高材料填充模具的完整性。通过优化这些工艺参数,可以显著提升底盖的尺寸一致性,减少后续机械加工带来的材料浪费,实现从毛坯到精密切配件的高效转化。
蓝宝石玻璃外径尺寸的精准控制策略
蓝宝石玻璃因其极高的硬度和光学透过率,常被用于高端电子设备的外盖或传感器保护层,但其脆性特性使得尺寸控制极具挑战性。在底盖与蓝宝石玻璃的装配结构中,底盖的内径或配合面尺寸必须与蓝宝石玻璃的外径保持微米级的配合公差。为了实现这一目标,通常采用超精密车削、研磨或激光切割技术对蓝宝石玻璃进行成型,并通过在线光学测量系统进行实时监控。任何微小的尺寸偏差都可能导致装配应力集中,进而引发玻璃破裂或密封失效,因此过程控制必须达到极高的精度等级。
针对外径尺寸的波动,行业常采用闭环反馈控制系统进行动态调整。在加工过程中,高精度气动量仪或激光扫描装置实时采集玻璃外径数据,并将数据反馈至数控机床或研磨设备,自动修正刀具路径或研磨盘位置。此外,环境温度的稳定性也是关键因素,蓝宝石的热膨胀系数较低,但环境温度变化仍可能引起测量基准漂移。因此,高洁净度的恒温车间是保障尺寸精度的必要条件,通过消除热变形对测量系统和加工设备的干扰,确保每一片蓝宝石玻璃的外径尺寸严格落在设计公差范围内。
配合公差设计与装配稳定性分析
底盖与蓝宝石玻璃的配合设计需综合考虑装配公差与应力分布。在精密装配中,通常采用间隙配合或过渡配合,以确保两者在受到外部冲击或温度变化时能够保持结构完整性。底盖锻压成型的精度直接决定了配合面的平整度和圆度,若底盖存在微观不平或尺寸超差,装配时会产生点接触或线接触,导致局部应力过大。因此,锻压后的底盖通常需要经过精密磨削和抛光处理,以获得指定的表面粗糙度,从而提升与蓝宝石玻璃的贴合度,减少因装配不当引起的光学畸变或结构隐患。
在长期服役环境中,配合界面的稳定性至关重要。由于蓝宝石玻璃与金属底盖的热膨胀系数存在差异,温度循环会导致界面产生热应力。通过有限元分析模拟不同工况下的应力分布,可以优化底盖的倒角设计和配合间隙,释放累积热应力。此外,粘接剂的选择与涂覆工艺也会影响装配的长期稳定性。高模量、低收缩率的结构胶能够有效缓冲热应力,同时提供严密的密封效果。通过精确控制锻压尺寸与表面处理质量,结合科学的粘接工艺,可确保底盖与蓝宝石玻璃在复杂工况下保持长期的结构稳定与功能可靠。