机械表配件
非磁性合金游丝摆幅异常?细金属丝缠绕工艺深度解析与解决方案
摘要
非磁性合金游丝摆幅异常的物理机制分析 在精密机械腕表的核心机芯中,游丝作为调节擒纵机构的关键弹性元件,其等时性直接决定了走时的精准度。当使用非磁性合金(如硅基材料或新型铁铬镍合金)替代传统的铁镍合金时,工程师常观察到摆幅在受到冲击或长期运行后出现非对称性衰减。这种现象并非单一因素造成,而是材料微观结构与宏观应力分布共同作用的结果。非磁性合金通常具有更高的弹性模量,这意味着在相同力矩下,其形变特性
非磁性合金游丝摆幅异常的物理机制分析
在精密机械腕表的核心机芯中,游丝作为调节擒纵机构的关键弹性元件,其等时性直接决定了走时的精准度。当使用非磁性合金(如硅基材料或新型铁铬镍合金)替代传统的铁镍合金时,工程师常观察到摆幅在受到冲击或长期运行后出现非对称性衰减。这种现象并非单一因素造成,而是材料微观结构与宏观应力分布共同作用的结果。非磁性合金通常具有更高的弹性模量,这意味着在相同力矩下,其形变特性与传统材料存在显著差异,若未对游丝的几何公差进行重新校准,极易因应力集中导致摆幅异常。
摆幅异常的根本诱因往往隐藏在游丝的几何形态中。一旦游丝在受到外力或装配过程中发生轻微扭曲,线圈之间的间距不再均匀,就会产生所谓的“圈间干涉”或“打圈”现象。对于非磁性合金而言,由于其表面硬度通常较高,传统润滑油脂难以有效渗透至线圈接触点,导致摩擦系数增大。这种微观层面的摩擦不仅消耗了摆轮系统的动能,更会在动态平衡中引入不可逆的误差,使得摆幅在静置状态下看似正常,但在动态测试中表现出明显的波动或不稳定。
细金属丝缠绕工艺对游丝性能的影响
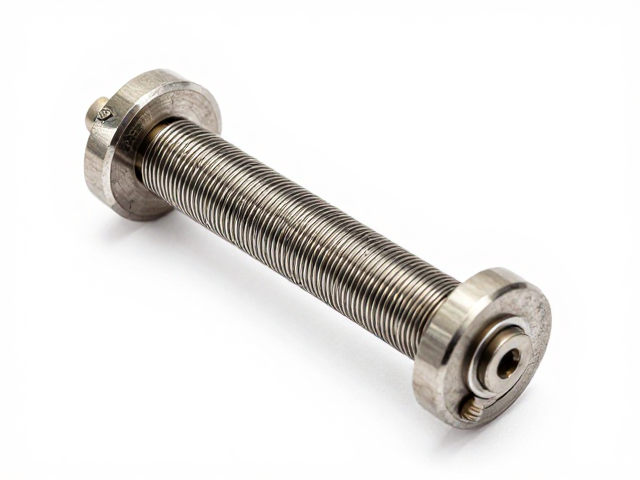
游丝的制造工艺中,细金属丝的缠绕精度是决定其最终性能的核心环节。在精密缠绕过程中,金属丝需保持极高的张力稳定性,任何微小的张力波动都会导致线圈直径的一致性下降。对于非磁性合金而言,由于其延展性与传统材料不同,缠绕时的回弹效应更为显著。若缠绕设备未配备高精度的张力反馈系统,游丝在成型后会残留内应力,这种内应力在长期受力下会发生释放,导致游丝自由长度发生变化,进而引发摆幅的持续性漂移。
此外,缠绕后的热处理与定型工艺对消除内应力至关重要。非磁性合金在经历高温退火后,其晶体结构会发生重组,若退火温度或时间控制不当,会导致材料脆性增加或弹性极限降低。在实际生产中,部分案例显示,未经充分应力消除的游丝在组装后,随着温度变化会出现明显的“热胀冷缩”效应,导致摆幅随环境温度剧烈波动。因此,缠绕工艺的每一个参数,包括线径公差、圈数精度以及层间间隙,都必须经过严密的计算与验证,以确保游丝在复杂工况下的稳定性。
游丝摆幅异常的检测与诊断逻辑
面对摆幅异常,传统的目视检查往往难以发现深层问题,必须借助高精度的动态测试设备进行诊断。摆轮游丝组件在测试机上运行时,需监测其在不同振幅下的等时性表现。通过记录摆轮在满振、半振及低振状态下的走时数据,可以判断游丝是否存在摩擦过大或弹性不均的问题。若发现低振状态下摆幅显著低于高振状态,通常指向游丝与摆轮夹板之间的间隙不足,或游丝外桩固定点存在偏移。
进一步的微观分析需借助电子显微镜观察游丝线圈的表面状态。非磁性合金表面若存在微小的划痕或氧化点,会在接触瞬间产生额外的阻力。在实际案例中,通过对比分析发现,部分摆幅异常的游丝在微观下可见线圈内侧存在细微的磨损痕迹,这通常源于装配过程中工具与游丝的意外接触。此外,游丝外桩的固定方式也会影响摆幅的稳定性,若固定点未完全贴合或存在虚位,游丝在运动过程中会产生横向位移,破坏其中心旋转的对称性,导致摆幅数据出现周期性波动。
解决摆幅异常的工艺优化策略
针对因缠绕工艺导致的内应力问题,优化热处理流程是首要措施。采用分段式退火工艺,先在低温区进行去应力处理,随后在高温区进行定型,通过快速冷却锁定微观结构。这种工艺能有效降低游丝的内应力水平,提高其尺寸稳定性。同时,在缠绕过程中引入自适应张力控制系统,实时监测并调整金属丝张力,确保每一圈线圈的直径误差控制在微米级别,从而从源头减少因几何偏差引起的摆幅异常。
在装配与维护环节,需建立严密的清洁与防污染标准。非磁性合金对油污和杂质更为敏感,任何微小的颗粒都可能嵌入游丝线圈之间,导致摩擦加剧。因此,建议采用超声波清洗与干燥工艺,确保游丝表面绝对清洁。在组装过程中,使用专用无磁工具进行操作,避免磁性污染或机械损伤。对于已出现的轻微摆幅异常,可通过微调摆轮平衡砣或优化游丝外桩的固定角度进行补偿,但前提是必须确保游丝本身的几何完整性未被破坏,以恢复机芯的等时性表现。