机械表配件
齿形精密铣削工艺与机芯专用规格,避免强烈撞击保精准
摘要
齿形精密铣削的核心技术逻辑 高精度机械机芯中的齿轮传动系统,其核心在于齿形的几何精度与表面完整性。在现代微纳加工领域,五轴联动数控铣削技术已成为实现复杂齿廓成型的关键手段。通过高刚性电主轴配合金刚石或立方氮化硼刀具,能够在微米级甚至亚微米级尺度上对硬化钢、黄铜或工程塑料进行切削。这种工艺并非简单的材料去除,而是涉及刀具路径规划、切削参数优化以及热变形控制的系统工程。齿根过渡曲线与齿顶修形的精确控
齿形精密铣削的核心技术逻辑
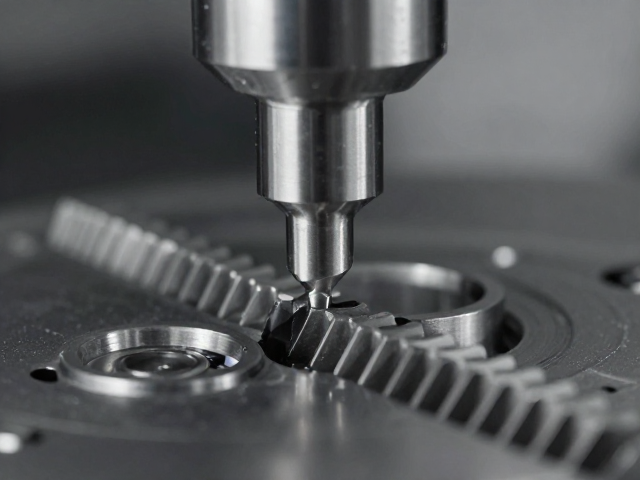
高精度机械机芯中的齿轮传动系统,其核心在于齿形的几何精度与表面完整性。在现代微纳加工领域,五轴联动数控铣削技术已成为实现复杂齿廓成型的关键手段。通过高刚性电主轴配合金刚石或立方氮化硼刀具,能够在微米级甚至亚微米级尺度上对硬化钢、黄铜或工程塑料进行切削。这种工艺并非简单的材料去除,而是涉及刀具路径规划、切削参数优化以及热变形控制的系统工程。齿根过渡曲线与齿顶修形的精确控制,直接决定了齿轮啮合时的接触斑点分布,进而影响传动效率与噪音表现。
精密铣削过程中,刀具的径向跳动与轴向窜动误差会被直接映射到齿形表面。为了消除这些误差,加工设备通常配备高精度光栅尺进行闭环反馈,确保定位精度达到微米级别。同时,切削液的冷却与润滑策略至关重要,它不仅能降低切削温度,防止工件因热胀冷缩产生尺寸偏差,还能减少刀具磨损,保持刃口锋利度。对于高精密机芯而言,齿面的粗糙度通常要求控制在Ra0.1μm以内,这要求铣削过程必须完全摒弃传统的粗放式切削模式,转而采用小切深、高进给的精密加工策略,以确保证保齿形的几何真实性。
机芯专用规格对铣削工艺的约束
机芯专用齿轮的规格参数具有极高的排他性与定制性,不同系列、不同功能的机芯对齿距、齿厚、压力角等参数有着严苛的定义。这些规格并非随意设定,而是基于严密的运动学计算与动力学平衡得出。在铣削过程中,刀具的选择必须与这些专用规格严格匹配。例如,对于采用特殊变位齿轮设计的机芯,可能需要使用非标准成型铣刀,或者通过多刀位拼接的方式模拟理论齿廓。任何微小的规格偏差,如齿距累积误差超过允许范围,都会导致机芯在长期运行中出现卡滞或走时不准。
此外,机芯内部空间的限制也对铣削工艺提出了特殊要求。微型齿轮的模数极小,有时甚至小于0.1mm,这意味着铣削刀具的直径必须足够小,同时还要保证足够的刚度以抵抗切削力。在这种情况下,刀具的悬伸长度成为影响加工精度的关键变量。过长的悬伸会导致刀具在切削过程中产生振动,进而在齿形表面留下振纹。因此,针对机芯专用规格,往往需要设计专用的短柄刀具,并配合高转速、低扭矩的切削参数,以在微观尺度上实现稳定的材料去除,确保每一枚齿轮都严格符合其所属机芯的运动逻辑。
避免强烈撞击对精密结构的保护作用
精密机械机芯在装配与运行过程中,必须严格避免任何形式的强烈撞击。齿形铣削所达到的高精度表面,在受到冲击载荷时极易发生微观崩缺或塑性变形。这种损伤往往始于齿根应力集中区,一旦形成微小裂纹,在交变载荷作用下会迅速扩展,最终导致齿轮断裂。因此,从铣削完成后的去毛刺、清洗到最终的装配,每一个环节都需采用柔性夹具与非接触式检测手段,杜绝刚性接触带来的潜在风险。
运输与存储环节同样需要遵循防震规范。高精密齿轮组件通常置于带有阻尼材料的专用容器中,以吸收外界传递的机械振动。在机芯组装过程中,螺丝锁紧力矩需经过精确计算并使用扭力螺丝刀操作,避免局部应力过大导致夹板变形,进而影响齿轮轴孔的同轴度。对于已经完成的精密铣削件,严禁使用硬物敲击进行校正或定位。任何试图通过外力强行调整齿轮位置的行为,都会破坏齿形间的精密配合,导致传动精度永久性下降。
精准度维持的工程实践路径
维持齿形精密铣削的长期精准度,依赖于严密的工艺纪律与环境控制。加工车间需保持恒温恒湿,温度波动通常控制在±1℃以内,以消除环境温度变化对机床热平衡及工件尺寸的影响。刀具管理也是关键环节,金刚石刀具在切削硬质材料后会产生钝化,需定期通过专用磨刀机进行刃口修整,确保切削刃的几何形状始终符合理论要求。此外,切削参数的稳定性至关重要,主轴转速、进给速度及切削深度需通过程序锁定,避免人为误操作导致参数漂移。
检测环节是验证铣削精度的一道防线。三坐标测量机(CMM)或专用齿轮测量中心被广泛用于抽检齿形参数。通过扫描齿面,生成实际齿形与理论渐开线的偏差图谱,从而评估铣削质量。对于关键部件,还会采用光学投影仪进行轮廓比对,确保齿顶、齿根及齿侧面的几何特征完全一致。只有当所有检测数据均落在公差范围内,铣削完成的齿轮才能进入下一道工序。这种基于数据的闭环质量控制体系,是确保精密铣削工艺稳定输出高精度零件的基础,也是机芯长期稳定运行的技术保障。