机械表配件
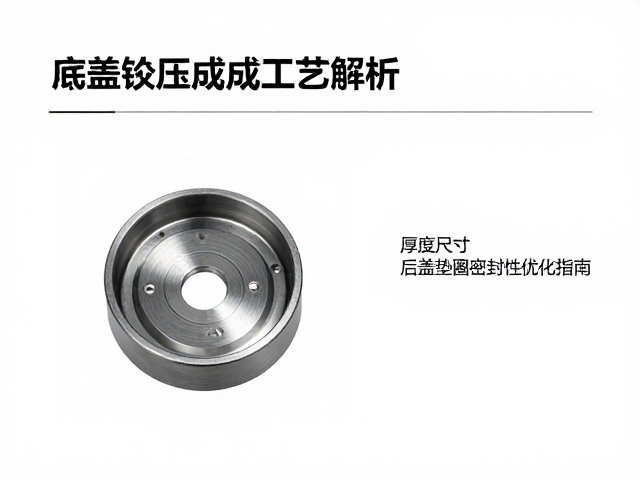
底盖锻压成型工艺解析,厚度尺寸与后盖垫圈密封性优化指南
摘要
底盖锻压成型工艺的核心机理与材料响应 底盖锻压成型是金属加工中通过模具施加高压使金属坯料发生塑性变形,从而获得预定形状和尺寸的关键工序。该过程主要依赖于材料的流动特性与模具型腔的匹配,常见的工艺形式包括正锻、反锻及复合锻压。在实际操作中,坯料的预热温度、锻造速度以及模具的预热状态会直接影响金属内部的晶粒排列与致密度。例如,铝合金底盖通常在400-450℃区间进行热锻,而高强度钢制底盖则可能需要更
底盖锻压成型工艺的核心机理与材料响应
底盖锻压成型是金属加工中通过模具施加高压使金属坯料发生塑性变形,从而获得预定形状和尺寸的关键工序。该过程主要依赖于材料的流动特性与模具型腔的匹配,常见的工艺形式包括正锻、反锻及复合锻压。在实际操作中,坯料的预热温度、锻造速度以及模具的预热状态会直接影响金属内部的晶粒排列与致密度。例如,铝合金底盖通常在400-450℃区间进行热锻,而高强度钢制底盖则可能需要更高的加热温度以维持足够的流动性。这种热力学控制不仅决定了成型的难易程度,更是后续机械性能的基础保障。
模具的设计与表面处理对锻压质量有着决定性影响。模具型腔的几何形状需设置合理的拔模斜度与圆角,以引导金属流动并减少应力集中。现代锻压工艺常采用P20或H13等模具钢,并经过精密磨削与抛光处理,以降低摩擦系数,防止坯料粘模。在实际生产中,润滑剂的选用与喷涂均匀性会显著影响零件表面的光洁度及模具寿命。若润滑不足,易导致锻件表面出现折叠或裂纹缺陷;而过量的润滑则可能引起飞边增多,增加后续清理成本。因此,工艺参数的精细化调控是确保锻压成型稳定性的核心环节。
厚度尺寸的精控策略与公差管理
底盖的厚度尺寸直接关联产品的结构强度与装配兼容性,是锻压成型中需要重点控制的关键指标。由于金属在锻造过程中存在周向与轴向的流动差异,边缘区域往往因金属堆积而出现厚度不均的现象。为了消除这种偏差,通常需要在模具设计阶段引入预成形工序,或者在终锻模槽中设置飞边槽以容纳多余金属,从而迫使型腔内的金属充分填充。同时,锻压后的校形工序能够有效修正因弹性回复产生的尺寸偏差,确保底盖整体厚度的一致性。
测量与反馈机制是厚度尺寸控制的另一大支柱。传统的人工卡尺测量已难以应对大批量生产中的高精度需求,现代生产线多采用在线激光测厚仪或视觉检测系统,对锻件关键部位的厚度进行实时监控。这些数据反馈至控制系统,可动态调整锻压机的吨位或模具闭合高度,实现闭环控制。此外,环境温度波动也会引起模具及工件的热胀冷缩,进而影响尺寸稳定性,因此车间需保持恒温环境,或在工艺规范中明确冷却后的测量时间点,以消除热变形带来的误差干扰。
后盖垫圈密封性优化的工程逻辑
密封性能是底盖组件在流体或压力环境下正常工作的生命线,后盖垫圈与底盖的配合质量决定了系统的防泄漏能力。垫圈材料的选择需严格匹配工作介质与温度范围,常见的密封材料包括丁腈橡胶(NBR)、氟橡胶(FKM)以及三元乙丙橡胶(EPDM)。NBR具有良好的耐油性,适用于大多数燃油与润滑油环境;FKM则凭借优异的耐高温与耐化学腐蚀性能,常用于高温高压工况。材料的硬度通常控制在邵氏A 70-80度之间,以平衡密封所需的压缩永久变形特性与安装时的贴合能力。
密封界面的微观平整度与宏观几何精度共同影响着密封效果。底盖与后盖的结合面需经过精密加工,确保表面粗糙度Ra值达到规定标准,通常要求在0.8-1.6μm之间,以形成有效的微观密封线。垫圈的压缩率需经过严密的计算与测试,过大的压缩率会导致材料屈服甚至断裂,而过小的压缩率则无法填补结合面的微观不平度,导致渗漏。在实际装配中,螺栓的拧紧力矩分布均匀性会直接影响垫圈的压缩均匀性,因此需采用交叉对称拧紧的方式,确保各方位受力一致,避免局部密封失效。
工艺参数联动与缺陷预防
锻压工艺中的各个参数并非孤立存在,而是存在着严密的耦合关系。例如,锻造温度过高会导致晶粒粗大,降低材料强度,同时加剧模具磨损;温度过低则会增加成形抗力,可能导致模具开裂或锻件内部产生残余应力。锻造速度同样关键,高速锻造有利于提高材料流动性,但过快的冲击可能引起金属流动不稳定,产生湍流或卷气缺陷。因此,建立多参数协同优化的工艺窗口,是提升底盖锻压质量的关键。
缺陷的预防需要从源头控制与过程监测两方面入手。常见的锻压缺陷包括折叠、裂纹、充不满及尺寸超差。折叠多因金属流动不畅或模具设计不合理导致,可通过优化预成形工步和改善模具流道来解决;裂纹则常由材料内部夹杂物或锻造温度区间不当引起,需加强原材料检验与温控管理。通过引入有限元分析软件,可以在生产前模拟金属流动路径与应力分布,预测潜在缺陷区域,从而提前调整模具结构或工艺参数,实现从“事后检验”向“事前预防”的转变。