机械表配件
钛合金底盖锻压成型工艺,精密机芯固定支撑技术解析
摘要
钛合金底盖锻压成型的材料特性与工艺优势 钛合金因其卓越的比强度、耐腐蚀性以及优异的生物相容性,逐渐成为高端精密机械腕表底盖的核心选材。在锻压成型过程中,钛合金的晶体结构会经历剧烈的塑性变形,这一过程不仅改变了材料的微观组织,还显著提升了底盖的硬度和抗疲劳性能。相较于传统的316L精钢或440C不锈钢,钛合金在保持轻量化优势的同时,能够更好地抵御日常佩戴中的磨损与氧化,为精密机芯提供更为稳定的物理
钛合金底盖锻压成型的材料特性与工艺优势
钛合金因其卓越的比强度、耐腐蚀性以及优异的生物相容性,逐渐成为高端精密机械腕表底盖的核心选材。在锻压成型过程中,钛合金的晶体结构会经历剧烈的塑性变形,这一过程不仅改变了材料的微观组织,还显著提升了底盖的硬度和抗疲劳性能。相较于传统的316L精钢或440C不锈钢,钛合金在保持轻量化优势的同时,能够更好地抵御日常佩戴中的磨损与氧化,为精密机芯提供更为稳定的物理环境。
锻压工艺通过高温高压环境下的模具挤压,使钛合金坯料在模具型腔内流动并填充指定形状。这种冷锻或等温锻技术能够精确控制底盖的厚度均匀性与表面光洁度,减少后续加工带来的材料损耗。由于钛合金在加工过程中容易产生加工硬化,工艺中通常需要设置中间退火步骤以恢复材料塑性,确保最终成型的底盖能够满足微米级的尺寸公差要求,为后续与表壳的无缝贴合奠定基础。
精密模具设计与成型过程中的应力控制
高精度的模具设计是确保钛合金底盖成型质量的关键环节。模具型腔的表面处理通常采用镜面抛光或微纹理蚀刻,这不仅影响了底盖最终的外观质感,更直接关系到锻压过程中的摩擦系数。在高压锻压瞬间,钛合金内部会产生复杂的三向应力状态,若模具设计存在流道不畅或圆角半径不合理,极易导致材料破裂或折叠缺陷。因此,计算机辅助工程(CAE)模拟常被用于预测金属流动路径,优化模具结构,从而消除潜在的质量隐患。
应力释放与形变控制是锻压成型中的另一大技术难点。钛合金在经历剧烈锻压后,内部残留应力较高,若处理不当,底盖在后续使用或受到温度变化时可能出现微变形,影响整体密封性。通过精确的热处理工艺,如固溶处理或时效处理,可以有效消除残余应力,稳定材料的尺寸精度。这一过程需要严格控制加热速率、保温时间以及冷却介质,确保钛合金的金相组织达到最佳状态,从而维持底盖在长期机械振动下的结构完整性。
精密机芯固定支撑的结构逻辑
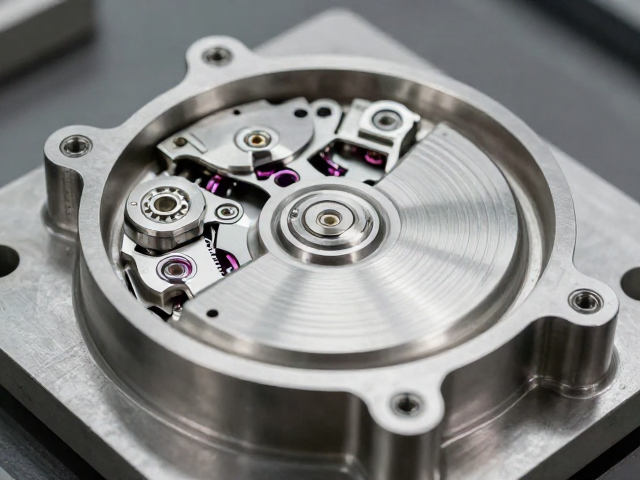
精密机芯的固定支撑并非简单的物理覆盖,而是基于严密的力学分布逻辑。钛合金底盖通常设计有严密的定位柱或螺纹孔位,这些结构直接与表壳内部的支撑臂或机芯夹板相互作用。在组装过程中,底盖与机芯之间保持着极小的间隙,这种设计既避免了底盖直接接触机芯零件造成刮擦,又通过底盖的刚性结构限制了机芯在水平方向上的位移。这种刚性约束对于保持擒纵系统摆轮的等时性具有重要意义,能有效减少因外部冲击导致的走时误差。
支撑点的分布需经过严密的计算,以平衡机芯各部件的重量分布及振动传递。高端腕表常采用多点支撑或弹性垫圈缓冲结构,以应对不同频率的机械振动。钛合金底盖的高刚度特性使得其能成为机芯稳定的“后盾”,将外部冲击力分散至表壳整体结构,而非集中作用于脆弱的摆轮游丝系统。这种支撑逻辑确保了机芯在受到撞击或震动时,核心擒纵机构仍能保持相对静止,维持计时的精准与稳定。
装配公差与密封环境的协同机制
在精密制造体系中,底盖的装配公差直接决定了腕表的防水防尘性能。钛合金底盖与表壳之间的配合通常采用过盈配合或精密螺纹连接,配合间隙需控制在微米级别。为了确保密封效果,底盖边缘常设计有严密的凹槽以容纳O型圈或金属垫片。由于钛合金的热膨胀系数与表壳材料(通常为不锈钢或钛合金本身)存在差异,温度变化可能导致密封界面的微小形变,因此材料的热匹配性成为工艺设计中的重要考量因素。
密封环境的协同机制还体现在底盖与表耳、表冠等连接部位的应力管理上。当底盖被紧固时,施加的扭矩需经过精确计算,过大的扭矩可能导致钛合金螺纹滑牙或表壳变形,过小的扭矩则无法形成有效的密封压力。现代工艺中,常采用定扭矩工具进行装配,确保每一枚腕表的底盖受力均匀。这种标准化的装配流程,结合钛合金底盖优异的尺寸稳定性,共同构建了严密的物理屏障,防止水汽、灰尘侵入机芯内部,保障精密机械系统的长期稳定运行。