机械表配件
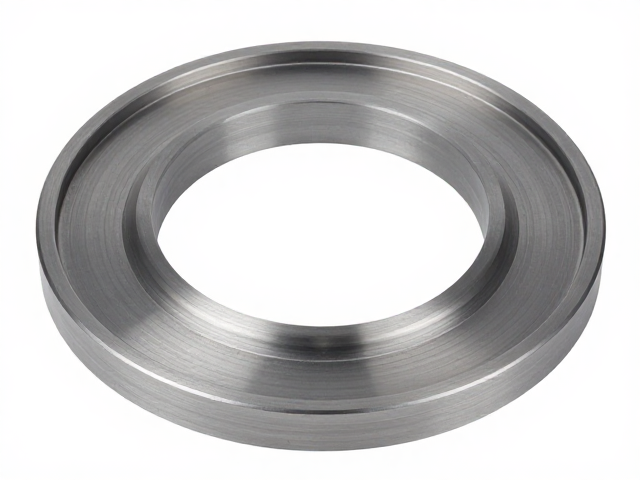
圆环冲压成型工艺,单向逆时针旋转下如何精准核对尺寸参数?
摘要
圆环冲压成型中的旋转力学与尺寸偏差关联 在圆环类零件的冲压生产中,材料在模具闭合过程中承受的切向应力与径向应力会直接决定最终产品的几何稳定性。当加工环境或后续装配要求涉及单向逆时针旋转特性时,材料内部的纤维组织会因剪切作用产生非对称的微观滑移,这种滑移在宏观上极易表现为直径收缩或椭圆度偏差。传统的静态尺寸测量往往难以捕捉旋转状态下因惯性或残余应力释放导致的动态形变,因此,工艺参数的核对必须建立在
圆环冲压成型中的旋转力学与尺寸偏差关联
在圆环类零件的冲压生产中,材料在模具闭合过程中承受的切向应力与径向应力会直接决定最终产品的几何稳定性。当加工环境或后续装配要求涉及单向逆时针旋转特性时,材料内部的纤维组织会因剪切作用产生非对称的微观滑移,这种滑移在宏观上极易表现为直径收缩或椭圆度偏差。传统的静态尺寸测量往往难以捕捉旋转状态下因惯性或残余应力释放导致的动态形变,因此,工艺参数的核对必须建立在严密的力学模型之上。
精准核对尺寸参数的核心,在于区分静态公差与动态旋转下的累积误差。在逆时针旋转工况下,圆环内壁与配合件之间的摩擦系数变化会导致微小的位移,若冲压时的回弹补偿未针对此旋转方向进行逆向修正,成品在旋转测试中会出现明显的尺寸超差。工程师需重点关注模具刃口间隙与材料流动方向的匹配度,确保在逆时针旋转受力分析中,材料的延展率与模具的约束力处于平衡状态,从而从源头消除因旋转方向性带来的尺寸波动。
逆时针旋转下的关键尺寸核对策略
针对单向逆时针旋转的特殊工况,尺寸核对不能仅依赖最终成品的静态卡尺测量,而需引入旋转过程中的动态监控数据。在实际操作中,需重点监测圆环在逆时针旋转时的径向跳动值,该数值直接反映了圆环的圆度一致性。通过高精度千分表配合旋转平台,记录逆时针旋转一周内的最大与最小半径差,以此作为核对冲压成型后回弹补偿是否准确的关键依据。若径向跳动超出预设阈值,通常意味着模具在逆时针剪切过程中存在单边磨损或定位销松动。
此外,厚度均匀性是核对圆环尺寸稳定性的另一项硬性指标。在逆时针旋转受力下,材料各部分的减薄率可能存在细微差异,导致局部壁厚不均。核对时需使用超声波测厚仪对圆环圆周进行多点采样,特别关注逆时针旋转方向上的切向厚度变化。通过对比不同旋转角度下的厚度数据,可以验证冲压模具的对中性及压边力分布是否均匀。只有当厚度波动范围控制在材料允许的最小公差带内,且与静态直径数据呈现稳定的线性关系时,方可判定该批次圆环的尺寸参数符合精密配合要求。