机械表配件
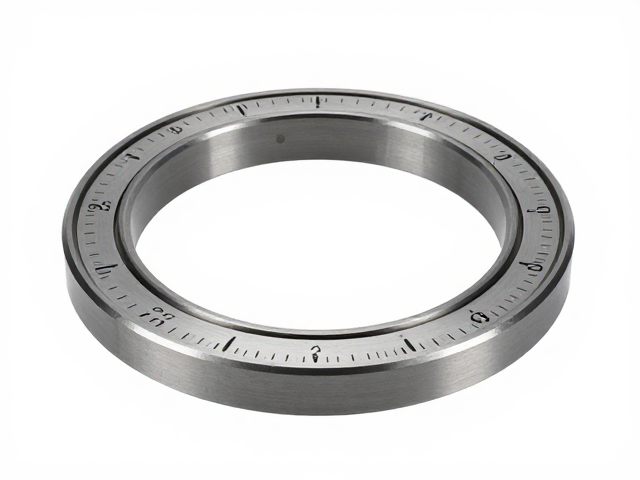
圆环冲压成型工艺解析,24小时刻度耐磨材质如何选?
摘要
圆环冲压成型工艺的核心力学机制 圆环冲压成型并非简单的材料弯曲,而是涉及复杂的板料变形过程,其核心在于控制材料在模具作用下的应力分布与流动。在冲压过程中,圆环外缘受切向拉应力,内缘受切向压应力,这种应力状态极易导致材料出现起皱或破裂缺陷。为了获得高精度的圆环零件,模具设计必须精确计算压边力,以平衡材料流动阻力,防止材料在凸模与凹模之间发生非预期滑移。同时,润滑条件的优化至关重要,它能显著降低摩擦
圆环冲压成型工艺的核心力学机制
圆环冲压成型并非简单的材料弯曲,而是涉及复杂的板料变形过程,其核心在于控制材料在模具作用下的应力分布与流动。在冲压过程中,圆环外缘受切向拉应力,内缘受切向压应力,这种应力状态极易导致材料出现起皱或破裂缺陷。为了获得高精度的圆环零件,模具设计必须精确计算压边力,以平衡材料流动阻力,防止材料在凸模与凹模之间发生非预期滑移。同时,润滑条件的优化至关重要,它能显著降低摩擦系数,减少模具磨损,确保材料能够均匀填充模具型腔,从而提升圆环成型的尺寸稳定性。
工艺参数的设定直接决定了圆环成型的质量上限,其中模具间隙、冲压速度及回程时间是关键变量。模具间隙通常设置为材料厚度的1.0至1.1倍,过小的间隙会增加成形力和模具磨损,过大的间隙则会导致圆环边缘毛刺增大及尺寸超差。冲压速度需根据材料特性进行调整,对于高强钢等材料,较低的冲压速度有助于减少应变率效应,避免材料因快速变形而产生脆性断裂。此外,多次冲压或回火工艺的处理也能有效释放成型过程中产生的残余应力,防止圆环在后续使用中因应力释放而发生变形,确保零件在装配过程中的配合精度。
24小时连续运转下的耐磨性考量
在工业自动化场景中,圆环零件常作为轴承保持架、密封圈或传动部件使用,需应对全天候连续运转的环境。24小时刻度的耐磨需求,实质上是要求材料具备优异的抗疲劳磨损性能和自润滑特性。在高频往复运动或旋转工况下,接触表面的微观凸起会发生切削与犁沟效应,导致材料表面逐渐剥落。因此,选材时必须重点关注材料的硬度与韧性匹配,高硬度能抵抗切削磨损,而适当的韧性则能防止材料在冲击载荷下发生崩裂。表面处理技术如渗氮、碳氮共渗等,能显著提升表面硬度,形成致密的硬化层,从而延长圆环在连续运转中的使用寿命。
环境因素对耐磨性能有着显著影响,高温、潮湿或腐蚀性介质会加速材料表面的氧化与腐蚀磨损。在高温环境下,材料的硬度通常会下降,导致耐磨性降低,因此需选用具有红硬性的合金材料,或在设计时考虑散热结构。对于潮湿或腐蚀性环境,不锈钢或经过特殊涂层处理的碳钢成为更优选择,它们能有效抵抗电化学腐蚀,保持表面完整性。此外,润滑系统的效率直接影响磨损速率,良好的润滑能形成完整的油膜,隔离金属直接接触,减少摩擦生热。在实际应用中,需根据具体的工况环境,综合评估材料的耐蚀性与耐磨性,确保圆环在24小时连续运转中保持稳定的性能表现。
耐磨材质的科学筛选逻辑
筛选耐磨材质需基于材料数据库中的真实物理性能参数,而非主观经验。常见的耐磨圆环材质包括高碳铬轴承钢(如GCr15)、工程塑料(如PEEK、PTFE)及复合材料。GCr15钢经淬火和低温回火后,硬度可达HRC60-64,具有极高的接触疲劳强度,适用于高载荷、高精度的金属圆环部件。其耐磨性数据可通过标准摩擦磨损试验机测定,如在规定载荷下,磨损量通常控制在微克级别。对于需要低摩擦系数及自润滑的场景,PEEK材料因其优异的机械性能和耐化学性,常被用于替代金属部件,其磨损率远低于普通工程塑料,且在高温下仍能保持尺寸稳定。
选材过程中需结合具体应用场景进行匹配,避免过度设计或性能不足。对于轻载、低速且要求耐腐蚀的工况,316L不锈钢圆环因其良好的耐腐蚀性和适中的硬度,成为理想选择。而在高冲击、高磨损的极端工况下,硬质合金或经过表面硬化处理的合金钢则更具优势。此外,材料的加工性能也是重要考量因素,某些高耐磨材料难以进行精密冲压成型,可能需要采用粉末冶金或铸造工艺,这会增加生产成本。因此,在选材时需权衡耐磨性、加工难度、成本及环境适应性,通过实际工况下的测试数据验证材料选择的合理性,确保圆环在长期使用中保持可靠的耐磨性能。