机械表配件
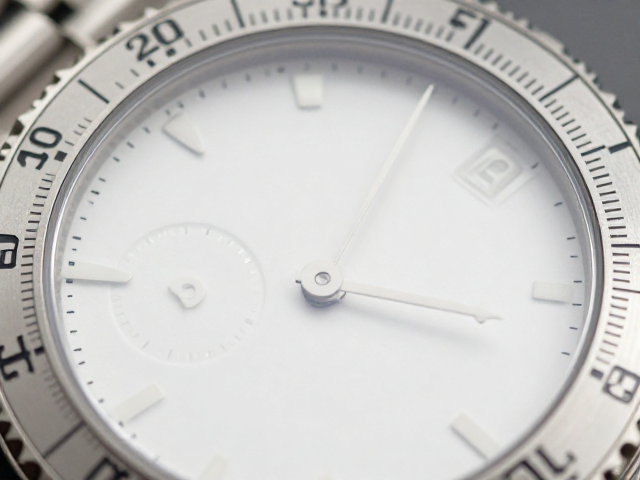
圆环冲压成型工艺打造GMT两地时表圈,精准测速刻度解析
摘要
圆环冲压成型工艺的核心优势与GMT表圈应用 GMT两地时手表的表圈设计通常采用双向旋转结构,其核心功能在于辅助读取第二时区时间。在这一精密部件的生产过程中,圆环冲压成型工艺逐渐取代了传统的CNC切削或铸造方式,成为提升效率与精度的关键手段。该工艺利用高精度模具,通过高压将金属板材一次性压制出预定形状,不仅大幅缩短了生产周期,还有效保证了表圈几何结构的稳定性。对于需要频繁旋转且对刻度对齐要求极高的
圆环冲压成型工艺的核心优势与GMT表圈应用
GMT两地时手表的表圈设计通常采用双向旋转结构,其核心功能在于辅助读取第二时区时间。在这一精密部件的生产过程中,圆环冲压成型工艺逐渐取代了传统的CNC切削或铸造方式,成为提升效率与精度的关键手段。该工艺利用高精度模具,通过高压将金属板材一次性压制出预定形状,不仅大幅缩短了生产周期,还有效保证了表圈几何结构的稳定性。对于需要频繁旋转且对刻度对齐要求极高的GMT表圈而言,冲压成型能够提供更优异的边缘一致性和结构强度。
金属板材在冲压过程中经历的塑性变形,使得材料内部产生加工硬化,从而增强了表圈的耐磨性和抗变形能力。相比其他成型方式,冲压工艺能够更好地控制表圈厚度的一致性,这对于后续安装齿轮系统和确保旋转顺畅度至关重要。在GMT腕表中,表圈通常需要配合24小时刻度盘使用,冲压成型带来的尺寸精度,直接决定了刻度盘与表圈之间的配合间隙,进而影响读数的清晰度和操作的手感。
高精度模具与材料选择对成型质量的影响
模具的精密程度直接决定了圆环冲压成型的最终品质。在GMT表圈的生产中,模具通常由高强度合金钢制成,经过精密磨削和抛光处理,以确保冲压出的表圈表面光滑无瑕疵。模具型腔的设计需严格遵循表圈的三维数据,特别是在刻度槽的深度和宽度控制上,需要极高的公差标准。通过多工位级进模技术,可以在一次冲压过程中完成裁切、成型、冲孔等多个步骤,这种集成化的生产模式进一步提升了表圈的一致性和生产效率。
材料的选择同样是决定表圈性能的重要因素。常见的表圈材料包括不锈钢、铝合金以及陶瓷复合材料等,不同材料在冲压过程中的延展性和回弹特性各异。不锈钢因其良好的强度和耐腐蚀性,常被用于高端GMT表圈的制作,但在冲压过程中需要精确计算折弯系数,以消除回弹带来的尺寸偏差。铝合金则因其轻量化特性,在运动型GMT腕表中较为常见,其冲压成型后通常需要进行表面阳极氧化处理,以增强硬度和美观度。材料的微观结构均匀性,直接影响冲压后表圈的应力分布,进而影响长期使用的稳定性。
精准测速刻度在冲压成型中的实现细节
测速刻度是GMT表圈上另一项重要的功能元素,其精准度直接影响计时的可靠性。在冲压成型过程中,测速刻度通常通过激光蚀刻或精密印刷后镶嵌的方式实现,而非直接冲压成型。这是因为测速刻度需要极高的分辨率和清晰度,直接冲压难以达到所需的精细度。然而,冲压成型的表圈基座为刻度镶嵌提供了完美的平整表面和精确的定位孔位,确保了刻度与表圈边缘的距离一致,避免了因基座不平导致的刻度歪斜或脱落。
刻度数据的计算与布局需要严格遵循物理学中的速度计算公式,即速度等于距离除以时间。在GMT表圈上,测速刻度通常基于固定距离(如1公里或1英里)下的时间读数进行分布,刻度间距随着时间增加而逐渐变密。冲压成型的表圈在尺寸稳定后,技术人员会利用高精度检测设备对刻度位置进行校准,确保每一格刻度与分钟刻度或小时刻度的对应关系准确无误。这种严密的数据逻辑和工艺配合,使得GMT表圈不仅具备装饰价值,更具备严密的实用功能。
冲压工艺对GMT表圈长期耐用性的贡献
GMT两地时表圈需要频繁进行旋转操作,以调整第二时区的时间指示,因此其长期耐用性至关重要。圆环冲压成型工艺通过优化材料的纤维流向,使得表圈在受到旋转扭矩时,应力分布更加均匀,减少了局部应力集中导致的裂纹或变形风险。相比铸造件可能存在的内部气孔或杂质,冲压件的组织致密,机械性能更加稳定,能够更好地应对日常佩戴中的磕碰和摩擦。
此外,冲压成型后的表圈通常经过严格的表面处理,如拉丝、抛光或PVD涂层,这些处理不仅提升了外观质感,更增强了表圈的耐腐蚀性和抗刮擦能力。在GMT表圈的使用场景中,表圈常与表壳、表镜等部件接触,冲压成型带来的高精度尺寸控制,确保了各部件间的配合紧密,避免了因松动导致的进水或走时误差。这种基于精密制造逻辑的工艺选择,为GMT腕表在复杂环境下的稳定运行提供了坚实的物理基础。