机械表配件
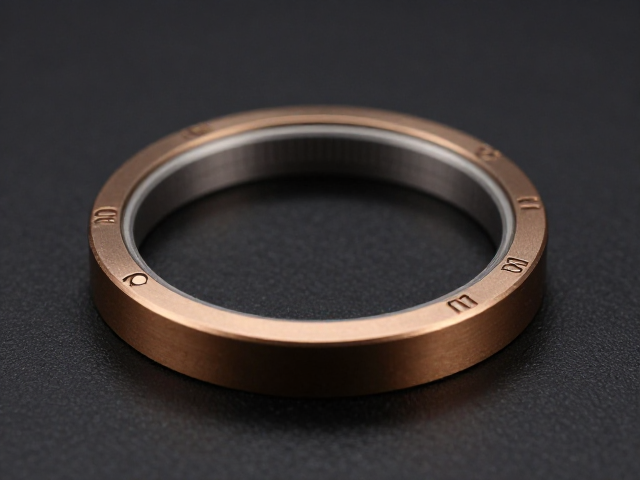
圆环冲压成型工艺打造青铜表圈,精密密封防水结构解析
摘要
圆环冲压成型工艺的核心优势 青铜材质因其独特的色泽与优异的机械性能,常被用于高端腕表表圈的制作。传统铸造工艺在应对复杂曲面时往往面临精度瓶颈,而圆环冲压成型技术通过高精度模具与强大压力,将青铜板材一次性压制为预定形状。这种冷加工方式不仅保留了金属内部的纤维结构连续性,显著提升了表圈的抗拉强度与耐磨性,还有效减少了后续打磨所需的材料损耗,使成品边缘更加锐利清晰。 冲压过程中,材料延展性与模具曲率的
圆环冲压成型工艺的核心优势
青铜材质因其独特的色泽与优异的机械性能,常被用于高端腕表表圈的制作。传统铸造工艺在应对复杂曲面时往往面临精度瓶颈,而圆环冲压成型技术通过高精度模具与强大压力,将青铜板材一次性压制为预定形状。这种冷加工方式不仅保留了金属内部的纤维结构连续性,显著提升了表圈的抗拉强度与耐磨性,还有效减少了后续打磨所需的材料损耗,使成品边缘更加锐利清晰。
冲压过程中,材料延展性与模具曲率的匹配至关重要。工程师需精确计算青铜板材的屈服强度与延伸率,通过多道次渐进式冲压或等温冲压技术,避免材料在成型过程中出现开裂或起皱。这种工艺使得表圈能够严格贴合表壳的几何轮廓,为后续的精密装配奠定基础。相比传统切削,冲压成型在批量生产中能保持极高的尺寸一致性,确保每一枚表圈的内径公差控制在微米级别,满足高端制表的严苛标准。
精密密封防水结构的设计逻辑
腕表防水性能的核心在于抵抗外部水压渗透,其结构设计需应对不同深度的压力变化。常见的防水结构依赖橡胶或硅胶O型圈,通过压缩变形填补表壳与表圈之间的微观缝隙。在高压环境下,O型圈需具备极低的压缩永久变形率,以确保长期密封效果。现代设计常采用双道密封或迷宫式密封路径,增加水分子渗透的路径阻力,从而提升整体防水等级。
密封界面的平整度直接决定防水效能。冲压成型的青铜表圈需经过精密研磨,确保其内圈与表壳接触面达到镜面级光洁度。同时,表圈与表壳之间的配合间隙需经过严密的计算与验证,过大的间隙会导致O型圈受力不均,过小的间隙则可能因金属膨胀或装配误差导致结构干涉。通过有限元分析模拟不同水压下密封圈的应力分布,可优化O型圈截面形状与硬度,使其在极端条件下仍能保持稳定的密封状态。
青铜材质在防水环境下的稳定性
青铜作为铜锡合金,其耐腐蚀性能优于普通钢材,但在长期接触海水或汗液的环境中,仍需解决氧化与电化学腐蚀问题。冲压成型后的表圈通常经过钝化处理,形成致密的氧化层以隔绝外界介质。然而,在潮湿环境下,不同金属部件间的电势差可能引发微弱的电化学反应,因此在设计时需考虑表圈与表壳材质的兼容性,或采用隔离涂层阻断电流路径。
此外,青铜的热膨胀系数与常见表壳材质(如不锈钢或钛合金)存在差异,温度变化可能导致密封界面产生微小位移。工程师需通过材料选择与结构补偿设计来抵消热应力影响。例如,在密封槽设计中预留微量膨胀空间,或选用热膨胀系数相近的密封材料。这种对材料物理特性的深度理解与应用,确保了腕表在从寒冷户外到温暖室内的环境切换中,防水结构依然稳固可靠。
工艺验证与质量检测标准
精密制造离不开严密的检测体系,防水性能的验证通常遵循国际通用的压力测试标准。测试过程中,腕表被置于加压舱中,模拟比标称防水深度更高的水压环境,持续一定时间后检查内部是否有水汽侵入。同时,表圈的冲压精度需通过三坐标测量仪进行全方位检测,重点监控内径圆度、平面度及与密封槽的配合间隙。任何超出公差范围的缺陷都会被立即剔除,确保只有符合严苛标准的成品流入后续组装环节。
微观结构的无损检测也是关键环节。利用X射线荧光光谱分析技术,可精确测定青铜表圈的成分比例,确保锡、铜及其他微量元素含量符合预定配方,以维持预期的机械性能与耐腐蚀性。此外,通过扫描电子显微镜观察冲压后金属表面的微观形貌,评估是否存在微裂纹或晶格畸变。这些基于物理与化学原理的客观数据,构成了产品质量控制的坚实基石,而非依赖主观判断或模糊的标准。