机械表配件
钛合金底盖锻压工艺,按机芯型号精准适配指南
摘要
钛合金材料特性与锻压成型基础 钛合金因其优异的比强度、耐腐蚀性及低密度特征,常被应用于高端腕表表壳底盖的制造中。相较于不锈钢或铝合金,钛合金在锻造过程中表现出显著的流变特性变化,其再结晶温度较高,变形抗力大,这要求加工设备具备更高的刚性与精度。在初步成型阶段,通常采用等温锻造技术,通过精确控制模具温度与坯料温度,使金属在最佳塑性区间内流动,从而减少内部缺陷并获得致密的微观组织结构。 锻压工艺的核
钛合金材料特性与锻压成型基础
钛合金因其优异的比强度、耐腐蚀性及低密度特征,常被应用于高端腕表表壳底盖的制造中。相较于不锈钢或铝合金,钛合金在锻造过程中表现出显著的流变特性变化,其再结晶温度较高,变形抗力大,这要求加工设备具备更高的刚性与精度。在初步成型阶段,通常采用等温锻造技术,通过精确控制模具温度与坯料温度,使金属在最佳塑性区间内流动,从而减少内部缺陷并获得致密的微观组织结构。
锻压工艺的核心在于对金属晶粒的细化与取向控制。通过多道次压缩与拉伸,钛合金内部的空洞和夹杂物得以焊合,显著提升材料的力学性能。在此过程中,润滑剂的选择与涂覆均匀性直接影响成品表面的质量及模具寿命。工业实践中,常使用含石墨或二硫化钼的高温润滑剂,以降低摩擦系数,防止坯料与模具表面发生粘着,确保锻压过程中的金属流动符合预设流线,为后续的高精度适配奠定物理基础。
机芯型号适配中的公差控制逻辑
不同机芯型号在底盖安装区域的几何结构存在显著差异,这直接决定了锻压成型的模具设计参数。适配过程需严格依据机芯底盖槽位的直径、深度及螺纹规格进行逆向工程分析。例如,某些自动上链机芯因摆陀厚度较大,要求底盖中心区域保持极低的平面度误差,通常在微米级别,以确保机芯运转不受干扰。锻压后的底盖需经过精密车削与研磨,以消除锻造应力并达到装配所需的尺寸精度。
公差分配策略需结合机芯组装后的应力分布进行计算。底盖与表壳之间的配合间隙若过大,会导致防水性能下降及结构松动;若过小,则可能因热胀冷缩或装配误差导致卡死或密封失效。因此,在锻压成型后,必须通过三坐标测量仪对关键定位特征进行全检。数据表明,对于高精度机械机芯,底盖定位面的跳动误差需控制在0.02毫米以内,这一标准直接关联到机芯长期运行的稳定性与抗震性能。
表面处理后的高精度检测标准
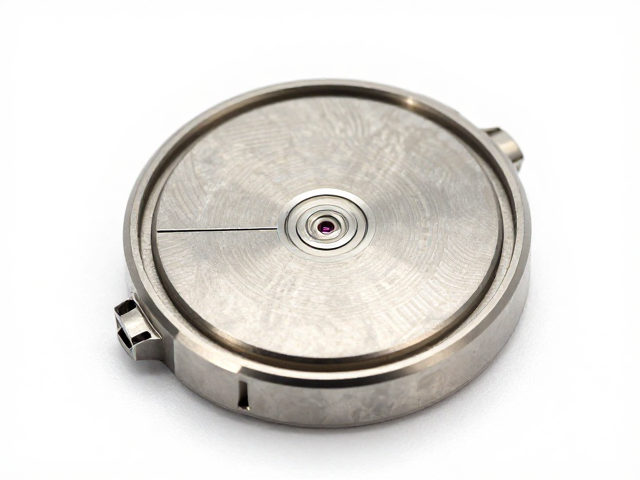
锻压成型后的钛合金底盖需经过喷砂、拉丝或抛光等表面处理,这些工艺会轻微改变零件尺寸,因此必须在处理前预留加工余量。喷砂工艺利用高速颗粒冲击表面,形成均匀的哑光质感,同时消除微观划痕。然而,喷砂过程中的颗粒冲击可能导致边缘微小变形,因此在后续工序中需设置精修步骤。拉丝纹理的方向与深度需严格遵循设计规范,以确保光学反射的一致性,这对高端腕表的视觉美学至关重要。
检测环节涵盖尺寸精度、表面粗糙度及微观硬度等多个维度。使用光学投影仪或激光扫描设备对底盖的外径、内径及孔位进行非接触式测量,确保其与机芯型号完全匹配。表面粗糙度通常采用Ra值表示,对于需要密封的底盖,其配合面的Ra值需低于规定阈值,以保障O型圈或密封垫的压缩效果。此外,还需进行硬度测试,确保表面处理未因摩擦生热或化学作用导致基材性能退化,维持钛合金原有的抗腐蚀与耐磨特性。
自动化装配与长期稳定性验证
在确定底盖尺寸与机芯完全适配后,装配过程中的扭矩控制成为关键变量。钛合金的摩擦系数较低,但易发生咬合现象,因此在螺纹连接处常需涂抹专用防咬合剂。装配时需使用高精度扭矩扳手,将底盖旋紧至规定力矩,以避免过紧导致螺纹滑牙或过松导致密封失效。这一过程通常由自动化设备执行,通过传感器实时监测扭矩曲线,确保每一次装配的一致性,减少人为操作带来的变差。
长期稳定性验证包括防水性能测试与抗冲击测试。将装配好的表款置于高压水中进行防水检测,确认无渗漏现象,同时模拟日常佩戴中的跌落与震动,观察底盖与表壳连接处的紧固状态。经过数千次循环测试后,检查底盖表面是否有微裂纹或变形,以及机芯走时是否受到异常干扰。这些验证步骤确保了钛合金底盖不仅在静态尺寸上适配机芯,更能在动态使用环境中保持结构完整与功能稳定,满足高端制表的严苛要求。