机械表配件
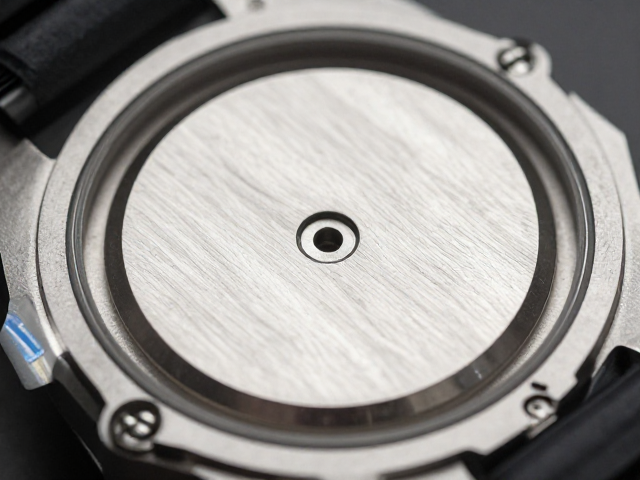
运动机械表底盖锻压成型与螺丝固定工艺详解
摘要
锻压底盖的成型原理与材料特性 运动机械表底盖的制造起点通常始于金属板材的精密裁切,这一阶段对材料的延展性与强度有着严苛要求。高硬度不锈钢或钛合金板材经过初步冲压形成预定形状,随后进入深拉延工序。在深拉延过程中,金属晶体结构发生塑性变形,这一物理过程直接决定了底盖的壁厚均匀度以及最终成型的几何精度。对于需要承受较高水压的运动腕表而言,材料的微观结构稳定性至关重要,任何微小的裂纹或应力集中点都可能成
锻压底盖的成型原理与材料特性
运动机械表底盖的制造起点通常始于金属板材的精密裁切,这一阶段对材料的延展性与强度有着严苛要求。高硬度不锈钢或钛合金板材经过初步冲压形成预定形状,随后进入深拉延工序。在深拉延过程中,金属晶体结构发生塑性变形,这一物理过程直接决定了底盖的壁厚均匀度以及最终成型的几何精度。对于需要承受较高水压的运动腕表而言,材料的微观结构稳定性至关重要,任何微小的裂纹或应力集中点都可能成为后续使用中的隐患。
成型过程中,模具的设计与加工精度起到了决定性作用。现代制表工艺多采用高精度数控机床加工模具,确保底盖边缘与表壳的贴合度达到微米级别。这种高配准的成型方式不仅减少了后续打磨抛光的工作量,更关键的是为底盖与表壳之间的密封提供了物理基础。金属在反复锻压下会产生加工硬化现象,因此部分高端工艺会在成型后设置退火步骤,以恢复材料的韧性,防止因过度硬化导致底盖在受力时发生脆性断裂。
螺丝固定的结构设计与扭矩控制
螺丝固定结构是运动机械表底盖实现防水与抗震功能的核心组件,其设计逻辑围绕着机械应力分布展开。典型的八孔或六孔螺丝底盖,其螺丝孔位经过精密计算,以确保旋紧时压力均匀传递至底盖边缘。螺丝本身通常采用高强度不锈钢或钛材制造,表面经过拉丝或抛光处理,以兼顾美观与耐腐蚀性。螺丝槽型的精度直接影响旋紧时的受力状态,过深的槽型可能导致螺丝刀打滑,而过浅则可能因摩擦力不足导致螺丝松动。
在装配环节,扭矩控制是确保底盖密封性的关键参数。不同直径和材质的螺丝,其最佳旋紧扭矩值存在显著差异。制表师或使用专用扭力扳手,将螺丝旋紧至特定数值,使螺丝杆产生微小的弹性形变,从而在底盖与表壳之间形成严密的压紧力。这一过程严禁过度旋紧,因为过大的扭矩会导致螺丝滑牙或底盖边缘变形,破坏原有的密封结构。此外,螺丝孔位通常经过倒角处理,以引导螺丝顺利入位,避免螺纹错位损伤。
密封界面的处理与防水机制
底盖与表壳之间的密封界面是抵御外界水分和灰尘侵入的第一道防线,其处理工艺直接关联腕表的防水等级。常见的密封介质为橡胶或硅胶材质的密封圈,该密封圈被嵌入底盖边缘的特定沟槽中。沟槽的尺寸精度极高,通常控制在微米级别,以确保密封圈在受压后能产生均匀的回弹力,填补金属表面的微观不平之处。密封圈的材质选择需考虑耐老化、耐汗液腐蚀以及耐低温性能,以适应运动场景下的复杂环境。
在组装过程中,密封圈的放置位置必须绝对准确,任何偏移或扭曲都会导致局部密封失效。为了验证密封效果,成品腕表需经过严格的压力测试。测试时,腕表置于特定水压环境中,观察指定时间内的防水性能表现。对于潜水表等高防水等级腕表,测试标准更为严苛,需模拟极端压力条件。此外,部分高端工艺会在密封圈接触面涂抹专用润滑脂,以减少摩擦并提升密封的稳定性,同时防止密封圈在长期压缩下发生永久性变形。
成品检测与长期稳定性验证
成型与组装完成后的底盖需经过多维度的质量检测,以确保其符合运动机械表的严苛标准。外观检测会检查底盖表面是否有划痕、凹坑或色泽不均,这些缺陷可能影响美观或成为应力集中点。尺寸检测则利用高精度量具测量底盖的直径、厚度及螺丝孔位分布,确保其能与表壳完美匹配。对于螺丝固定结构,还需检测螺丝旋入的顺畅度及旋紧后的稳固性,防止因螺纹配合不良导致松动。
长期稳定性验证关注底盖在长期使用中的性能保持能力。这包括模拟日常佩戴中的磕碰、温差变化及汗水侵蚀等场景。通过加速老化测试,评估密封圈的老化速度及底盖材料的耐腐蚀性能。部分品牌还会进行振动测试,模拟运动过程中的高频振动,确保螺丝固定结构不会因共振而松动。这些测试数据不仅用于内部质量控制,也是确保腕表在极端运动环境下可靠运行的重要依据。