机械表配件
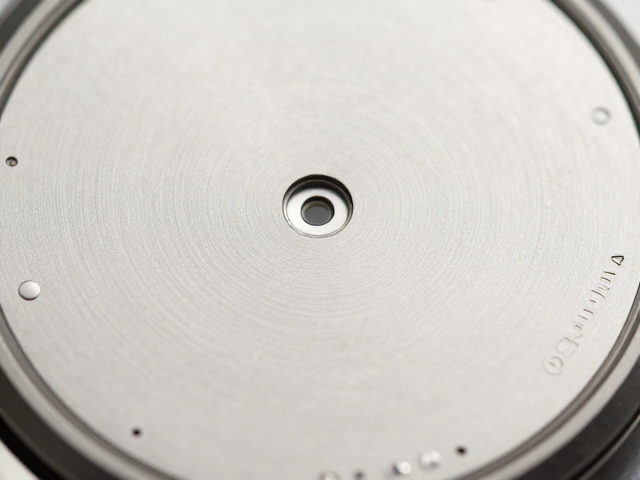
银色表盘机芯孔位精准,底板基材裁切工艺详解
摘要
银色表盘基材的选材逻辑与预处理 银色表盘在钟表制造中常以不锈钢、铝材或经过特殊涂层处理的金属为基材,其核心在于确保最终呈现的色泽均匀且具备优异的耐磨性。在进入精密加工前,原材料需经过严格的平整度检测与表面清洁处理,这一步骤直接决定了后续裁切边缘的光洁度以及基材与机芯结构的贴合状态。不同厚度的基材在应力释放后会产生微小的形变,因此预处理阶段会引入恒温恒湿环境,消除材料内部因机械加工产生的残余应力,
银色表盘基材的选材逻辑与预处理
银色表盘在钟表制造中常以不锈钢、铝材或经过特殊涂层处理的金属为基材,其核心在于确保最终呈现的色泽均匀且具备优异的耐磨性。在进入精密加工前,原材料需经过严格的平整度检测与表面清洁处理,这一步骤直接决定了后续裁切边缘的光洁度以及基材与机芯结构的贴合状态。不同厚度的基材在应力释放后会产生微小的形变,因此预处理阶段会引入恒温恒湿环境,消除材料内部因机械加工产生的残余应力,防止后续工序中出现翘曲或变形,从而为高精度定位奠定物理基础。
基材裁切的精度直接影响着表盘与机芯夹板的配合间隙,过大的公差会导致机芯螺丝无法垂直锁紧,进而引发走时不稳或齿轮咬合异常。现代制表工艺中,高精密激光裁切技术因其非接触式加工特点,能够减少机械应力对薄型基材的影响,切口边缘呈现镜面效果,无需二次打磨,避免了因打磨力度不均导致的基材厚度变化。这种工艺不仅提升了生产效率,更保证了每一枚银色表盘在微观结构上的高度一致性,使得成千上万的零件在组装时能像精密仪器般严丝合缝。
机芯孔位的光学定位与微米级误差控制
银色表盘上的机芯孔位设计需严格对应机芯夹板的螺丝孔、摆轮窗口及指针轴孔,其定位精度通常控制在微米级别。为了实现这一标准,加工过程中常采用光学影像测量仪对基材进行多轴定位,通过高倍率镜头捕捉基材表面的基准线,再由伺服电机驱动裁切头进行精准作业。对于复杂的多孔位结构,程序会设定严密的公差范围,确保每个孔位的中心距误差不超过0.02毫米,这种精度要求使得表盘在覆盖机芯后,既能完全遮蔽机芯夹板,又不会因孔位偏移导致螺丝滑丝或指针干涉。
孔位边缘的处理是体现工艺水准的关键细节,粗糙的孔边容易产生应力集中,长期受机芯震动影响可能导致基材开裂。因此,在裁切完成后,通常会经过超声波清洗去除金属碎屑,再通过高压空气吹扫确保孔内无残留异物。部分高端工艺还会对孔位边缘进行微倒角处理,这一细节虽不显眼,却能有效分散螺丝锁紧时的剪切力,提升结构的稳定性。银色表盘的哑光或拉丝纹理在孔位边缘需保持连贯,任何因裁切导致的纹理断裂或毛刺都会破坏整体的视觉美感,因此工艺控制需兼顾功能性与美学标准。
裁切工艺对银色表盘整体美学的影响
银色表盘的表面处理工艺,如拉丝、喷砂或缎面打磨,对裁切后的边缘形态有着极高的要求。裁切过程中产生的热效应或机械挤压可能导致基材表面氧化层受损,进而影响银色光泽的均匀度。因此,先进的裁切设备需配备冷却系统,抑制加工过程中的温度升高,保护基材表面的微观结构。此外,裁切路径的设计需考虑纹理走向,对于拉丝纹理表盘,裁切线需与拉丝方向保持平行或严格的角度控制,以避免边缘出现明显的断纹或色差,确保表盘在光照下呈现出一致且细腻的银色质感。
基材裁切后的尺寸稳定性会直接影响表盘在表壳中的装配效果,过大的尺寸偏差会导致表盘与表圈之间产生可见缝隙,破坏整体的一体感。工艺团队会通过计算机辅助设计模拟装配过程,预先计算出血位补偿,确保裁切后的表盘在微观尺寸上略小于理论值,依靠弹性配合实现紧密贴合。这种精密的尺寸控制不仅提升了产品的耐用性,更让银色表盘在佩戴过程中能保持稳固,避免因震动或碰撞导致的位置偏移。每一道工序的严谨执行,共同构成了银色表盘精致外观与可靠性能的基础。