机械表配件
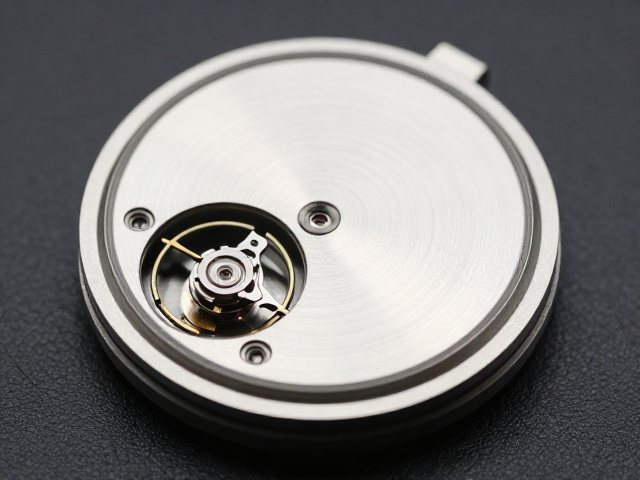
精密腕表底板裁切与陀飞轮开孔,极致质检校位工艺解析
摘要
高精度板材预处理与应力释放 精密腕表的底板裁切通常选用316L精钢、钛金属或特殊合金,这些材料在经过轧制和退火后,内部仍存在微观层面的残余应力。若直接进行切割,应力释放会导致板材发生微米级的形变,进而影响后续齿轮系的咬合精度。因此,在裁切前需通过真空热处理或低温时效处理,使金属晶格结构趋于稳定,确保板材在后续加工中保持几何尺寸的恒定性。 裁切环节多采用高精度的CNC五轴加工中心配合激光微切割技术
高精度板材预处理与应力释放
精密腕表的底板裁切通常选用316L精钢、钛金属或特殊合金,这些材料在经过轧制和退火后,内部仍存在微观层面的残余应力。若直接进行切割,应力释放会导致板材发生微米级的形变,进而影响后续齿轮系的咬合精度。因此,在裁切前需通过真空热处理或低温时效处理,使金属晶格结构趋于稳定,确保板材在后续加工中保持几何尺寸的恒定性。
裁切环节多采用高精度的CNC五轴加工中心配合激光微切割技术。传统冲压易产生毛刺且精度受限,而激光切割通过高能密度光束瞬间熔化或气化材料,切口宽度可控制在0.05毫米以内。操作时需严格控制激光功率密度与扫描速度,避免热影响区过大导致边缘硬化或变色,确保底板边缘光洁度达到Ra0.1μm以上,为后续组装提供完美的基准面。
陀飞轮框架的开孔与成型
陀飞轮开孔是腕表机芯中难度最高的工序之一,其核心在于在极小的空间内构建出国王轮(Cage)旋转的自由空间。开孔位置需严格遵循机芯设计图纸的坐标数据,误差范围通常控制在±0.02毫米以内。这一过程常采用飞秒激光或超声波微加工技术,以应对钛合金等高硬度材料的加工需求,确保孔壁垂直度与底面平整度,避免因孔位偏差导致陀飞轮框架运转时发生干涉或摩擦。
开孔后的边缘处理至关重要,任何微小的崩边或毛刺都可能成为陀飞轮旋转时的阻力点,甚至引发卡死风险。工匠需使用专用超声波抛光工具或电解抛光工艺对孔缘进行微观修整,消除加工残留的金属碎屑与应力集中点。此步骤不仅要求极高的清洁度,还需在显微镜下逐点检查孔形轮廓,确保其完全符合设计所需的同心度与圆度标准,为陀飞轮框架的顺滑旋转奠定物理基础。
极致质检与微观校位工艺
在底板与机芯组件组装前,需进行严密的尺寸与形位公差检测。利用高精度光学影像测量仪或三坐标测量机,对底板的平面度、孔位坐标及螺纹孔深度进行全检。对于陀飞轮开孔,还需检测其相对于其他桥板基准面的平行度,确保整体机芯堆叠后的厚度一致,避免因底板不平导致机芯变形或齿轮轴位偏移。
校位工艺依赖于高精度自动化组装平台与人工微调的结合。在将陀飞轮框架、摆轮游丝等核心组件嵌入底板时,需通过微力传感器实时监控装配力度,防止因过大的压配力损伤精密零件。同时,利用高倍显微镜观察组件与底板孔位的对位情况,确保每一颗螺丝孔位与内部结构完美契合。这种微米级的校位过程,直接决定了腕表走时的稳定性与抗震性能,是体现精密制造水平的关键环节。