机械表配件
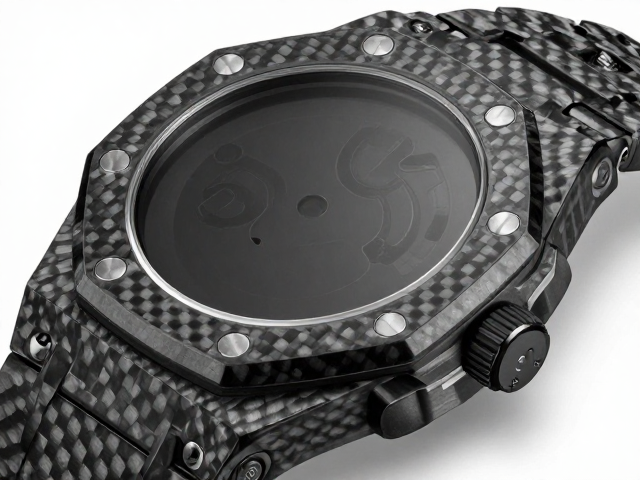
44mm大表径碳纤维表壳,壳体锻压成型工艺解析
摘要
大表径设计的力学挑战与结构稳定性 44毫米表径在腕表设计中通常代表着力量感与视觉冲击力,但当表壳材质切换为碳纤维时,传统金属表壳的铸造或车削逻辑便不再适用。碳纤维复合材料具有极高的比强度,但其各向同性的特性使得在应对大尺寸结构时,内部应力分布变得极为复杂。过大的表径若缺乏严密的内部支撑,极易在受到外力冲击时产生微观裂纹,进而导致整体结构失效。因此,44毫米这一尺寸并非随意设定,而是需要在保证佩戴
大表径设计的力学挑战与结构稳定性
44毫米表径在腕表设计中通常代表着力量感与视觉冲击力,但当表壳材质切换为碳纤维时,传统金属表壳的铸造或车削逻辑便不再适用。碳纤维复合材料具有极高的比强度,但其各向同性的特性使得在应对大尺寸结构时,内部应力分布变得极为复杂。过大的表径若缺乏严密的内部支撑,极易在受到外力冲击时产生微观裂纹,进而导致整体结构失效。因此,44毫米这一尺寸并非随意设定,而是需要在保证佩戴舒适度与机械结构稳固性之间寻找最佳平衡点,这直接决定了后续成型工艺的选择方向。
为了应对大尺寸带来的结构风险,壳体设计必须引入严密的支撑架构。在锻压成型的过程中,碳纤维预浸料需要经过严密的层压处理,每一层的纤维走向都经过严密的计算,以确保其在受到冲击时能均匀分散应力。这种设计逻辑要求材料在宏观尺寸上保持绝对的平整与对称,任何微小的变形都可能影响机芯的安装精度以及表壳与表镜的贴合度。因此,44毫米表壳的内部结构往往隐藏着严密的加强筋设计,这些细节在外观上不可见,却是维持壳体刚性的核心所在。
锻压成型工艺的核心流程解析
锻压成型并非简单的加热压合,而是一套严密的物理与化学结合过程。在准备阶段,碳纤维预浸料需根据3D模型数据进行精确裁切,确保纤维层数与厚度符合设计规范。随后,模具预热至特定温度,通常为120至130摄氏度之间,这一温度区间旨在激活树脂基体的流动性,同时避免纤维受损。预浸料被小心置入模具后,模具闭合,施加高达数十兆帕的压力,迫使树脂填充纤维间的每一个微小空隙,排出空气,形成致密的复合材料结构。
压力与温度的控制精度直接决定了表壳的最终质量。在锻压过程中,压力需均匀分布,避免出现局部压力不足导致的空洞或重叠。同时,温度曲线需经过严格计算,确保树脂固化过程平稳进行,避免因温度骤变导致的热应力残留。这一过程通常在高压釜中进行,通过外部加压与内部加热,使碳纤维表壳在预定时间内完成固化。固化完成后,表壳需经过缓慢冷却,以释放内部残余应力,防止后续加工或使用中出现变形。
精密加工与表面处理的关键细节
锻压成型仅完成了表壳的初步定型,后续的精密加工才是决定最终品质的关键步骤。44毫米表壳的边缘处理需经过多道打磨工序,从粗磨到精抛,逐步去除模具留下的痕迹。由于碳纤维材料硬度较高,加工过程中需使用专用刀具,避免纤维断裂或边缘崩缺。表壳与表冠、表耳等部件的连接处需进行高精度铣削,确保各部件组装时的严密性,防止灰尘或湿气侵入机芯内部。
表面处理阶段,碳纤维表壳通常保留其独特的纹理美感,但需经过严密的涂层保护。高透明树脂涂层不仅增强了表壳的光泽度,还提升了其耐刮擦性能。在抛光过程中,需严格控制力度,避免涂层过厚导致纹理模糊。此外,表壳内部与机芯接触的面需经过精密打磨,确保平整度,以减少机芯运行时的震动传递。这一系列精密加工步骤,使得碳纤维表壳在保持轻量化优势的同时,具备媲美金属表壳的精致质感与耐用性。