机械表配件
钛合金表壳中高价,壳体锻压成型与冲压工艺解析
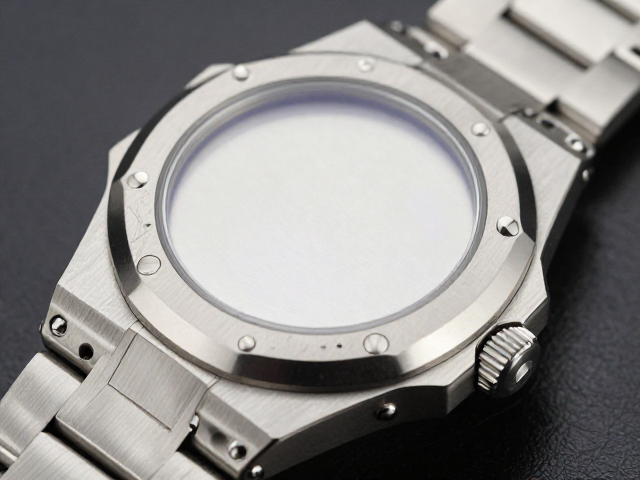
摘要
钛合金表壳高昂成本的核心构成 钛合金表壳之所以在腕表市场中长期保持着较高的价格区间,其根本原因在于原材料成本与加工难度的双重叠加。钛是一种化学性质稳定的金属,熔点高达1668摄氏度,远高于不锈钢和常见的表壳金属。这种高熔点特性直接导致了加工环境的严苛要求,需要特殊的惰性气体保护以及高精度的温控系统,使得生产线的能耗和设备维护成本显著增加。此外,钛合金的密度较低但强度极高,这种物理特性使得其在切削
钛合金表壳高昂成本的核心构成
钛合金表壳之所以在腕表市场中长期保持着较高的价格区间,其根本原因在于原材料成本与加工难度的双重叠加。钛是一种化学性质稳定的金属,熔点高达1668摄氏度,远高于不锈钢和常见的表壳金属。这种高熔点特性直接导致了加工环境的严苛要求,需要特殊的惰性气体保护以及高精度的温控系统,使得生产线的能耗和设备维护成本显著增加。此外,钛合金的密度较低但强度极高,这种物理特性使得其在切削过程中会产生极高的热量,刀具磨损速度极快,进一步推高了单件产品的制造损耗率。
除了材料本身的稀缺性和加工难度,供应链环节的复杂性也是推高售价的重要因素。高纯度钛材的提炼和轧制工艺复杂,全球具备稳定供应高品质钟表级钛合金板材或棒材的供应商相对有限。从原材料采购到半成品加工,每一个环节都需要经过严密的质检,以确保材料内部无杂质、无裂纹。这种对供应链上游的强依赖性以及中间环节的高标准筛选,使得最终流入组装工序的钛合金部件带有较高的溢价属性,直接反映在成品的市场定价上。
壳体锻压成型工艺的技术逻辑
锻压成型是钛合金表壳制造中确立基础结构强度的关键工序,主要利用金属在常温或高温下的塑性变形能力,通过模具施加巨大压力使其形成预定形状。对于钛合金而言,由于其加工硬化现象明显,直接进行冷锻容易导致材料开裂,因此常采用等温锻造或近净成形技术。在这一过程中,钛坯料被置于精确控温的模具腔体内,通过多向受力实现金属晶粒的致密排列。这种工艺能够显著改善材料的力学性能,使表壳在后续佩戴中更好地抵抗外部冲击,保持结构的完整性。
锻压成型的优势在于能够最大化利用材料特性,减少后续切削加工的余量,从而降低材料浪费。然而,该工艺对模具的精度和寿命要求极高。钛合金在高压下具有极强的粘附倾向,容易对模具表面造成损伤,因此模具常需采用高性能硬质合金或经过特殊表面涂层处理。此外,锻压过程中需要精确计算金属流动路径,以消除内部应力集中点。一旦模具设计存在微小偏差,可能导致表壳壁厚不均或几何形状失真,这在高精度腕表制造中是不可接受的缺陷,因此该环节对工艺参数的稳定性有着极高的要求。
冲压工艺在精密成型中的应用
冲压工艺主要应用于钛合金表壳的薄壁部件成型或初步定形,其核心在于利用冲床和模具对金属板材进行分离或变形加工。与锻压相比,冲压更适合处理大面积、薄壁的结构,如表壳的侧壁或底盖的初步成型。钛合金的延展性虽好,但回弹现象显著,这意味着在冲压过程中必须精确计算模具的间隙和压边力,以克服材料的弹性恢复,确保成型后的尺寸精度。现代精密冲压技术常采用多工位级进模,在一次冲压行程中完成落料、拉深、修边等多个动作,大幅提升了生产效率。
在钛合金表壳的冲压环节中,润滑与冷却系统的控制至关重要。由于钛合金导热性差,冲压过程中产生的摩擦热难以迅速散发,过高的温度会导致模具变形或材料性能下降。因此,常使用专用的低温润滑剂配合精密的冷却通道进行控温。此外,冲压后的表壳部件通常需要进行去应力退火处理,以消除因塑性变形产生的内应力,防止后续加工或使用中出现变形或开裂。这一系列严密的工艺控制,确保了冲压成型的钛合金表壳能够满足高精度腕表对尺寸稳定性和外观平整度的严苛标准。