机械表配件
圆环冲压成型工艺如何决定计时机械表表圈精度?深度解析
摘要
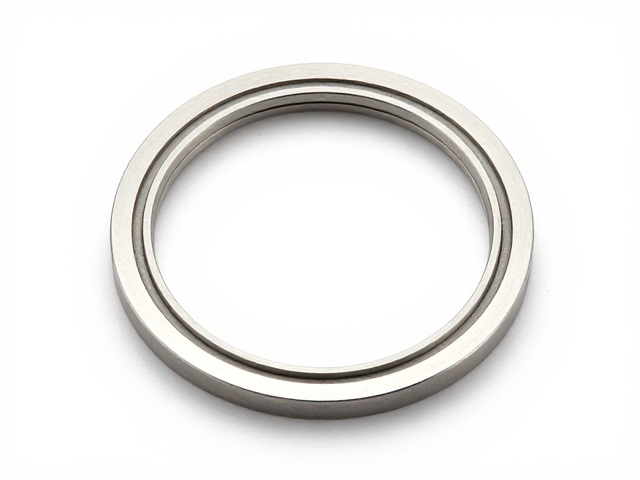
圆环冲压成型的核心原理与材料选择 计时机械表表圈作为腕表外观与功能的关键组件,其精度直接影响了整表的读时效率与机械结构的稳定性。圆环冲压成型技术通过高吨位压力机将金属板材一次性压制为预定形状,这一过程对材料的延展性与回弹特性有着极高的要求。行业内常选用316L精钢或陶瓷复合材料,其中316L不锈钢因其优异的耐腐蚀性和均匀的晶体结构,成为高端制表业的主流选择。材料内部的微观应力分布必须在冲压前通过
圆环冲压成型的核心原理与材料选择
计时机械表表圈作为腕表外观与功能的关键组件,其精度直接影响了整表的读时效率与机械结构的稳定性。圆环冲压成型技术通过高吨位压力机将金属板材一次性压制为预定形状,这一过程对材料的延展性与回弹特性有着极高的要求。行业内常选用316L精钢或陶瓷复合材料,其中316L不锈钢因其优异的耐腐蚀性和均匀的晶体结构,成为高端制表业的主流选择。材料内部的微观应力分布必须在冲压前通过退火处理消除,否则在成型后极易出现微裂纹或尺寸偏差,进而破坏表圈的几何精度。
冲压模具的设计精度是决定表圈初始形态的基础,模具型腔的加工误差通常需控制在微米级别。在冲压过程中,板材受到径向与切向的双重应力作用,材料流动的速度与方向必须保持绝对一致。若模具间隙设置不当,会导致材料撕裂或起皱,这种现象在薄壁表圈生产中尤为致命。现代制表工艺中,激光切割预成型坯料已被广泛采用,以替代传统的冲裁工艺,从而减少边缘应力集中,确保后续成型阶段的材料流动性更加均匀,为高精度成型提供物理基础。
成型过程中的应力控制与形变管理
冲压成型并非简单的形状改变,而是一场对金属内部晶格结构的精密调控。在高压作用下,金属原子间的结合键发生位移,产生塑性变形。为了获得高精度的圆环结构,必须精确计算“回弹”现象。回弹是指材料在卸载后因弹性恢复导致的形状变化,对于计时表圈而言,回弹量的不可控会导致内径与外径的同轴度偏差。工程师通常通过有限元分析模拟冲压过程,预测不同区域的应力分布,从而调整模具的几何形状以补偿回弹效应。
温度控制也是管理形变的关键环节。部分高强度合金在室温冲压时容易产生加工硬化,导致材料变脆甚至断裂。因此,温锻或热冲压工艺常被应用于特殊材质表圈的制造中。在加热状态下,金属的屈服强度降低,流动性增强,能够更贴合模具型腔,从而减少因材料流动不均造成的厚度不一致。然而,热处理后的时效处理必须严格控制,以确保材料在达到预定硬度与强度的同时,保持足够的韧性,避免在日常佩戴中因外力冲击产生永久性形变。
精密加工与尺寸精度的最终确立
冲压成型仅能确立表圈的基本轮廓,真正的微米级精度依赖于后续的精密加工工序。数控车削与磨削技术用于去除冲压产生的毛刺并精修内外径尺寸。在这一阶段,刀具的磨损管理至关重要,任何微小的刀具偏移都会直接反映为表圈厚度的不均。现代制表工厂普遍采用在线测量系统,对每个表圈的直径、厚度及平面度进行实时数据采集。通过反馈机制动态调整机床参数,确保批量生产中的尺寸一致性,将公差范围压缩至极小区间。
激光打标与刻度蚀刻是提升表圈功能精度的一步。计时表圈通常配备测速计或潜水刻度,这些刻度的位置精度直接影响读数的准确性。高精度激光束以极高的分辨率在表圈表面蚀刻标记,要求刻度线与表圈边缘的平行度误差低于0.1毫米。此外,刻度填充物的均匀性也会影响视觉效果与耐久性。使用真空镀膜或纳米涂层技术填充刻度,不仅增强了对比度,还提高了耐磨性。这一系列精细的加工步骤,确保了表圈在经过冲压成型初步定型后,依然能达到机械计时工具所必需的严苛精度标准。