机械表配件
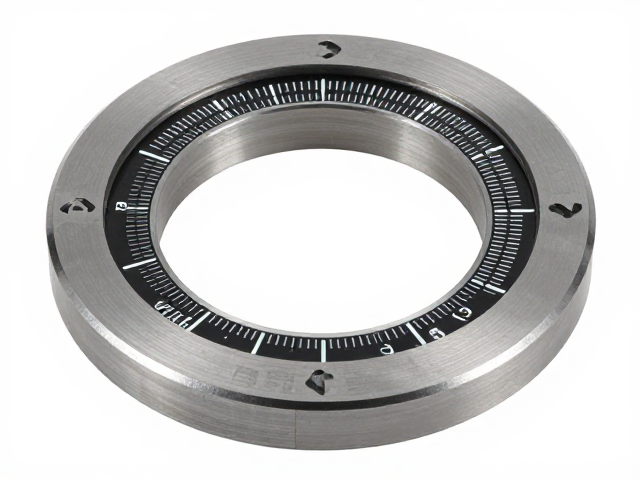
圆环冲压成型工艺详解,潜水夜光刻度与品牌型号专用定制指南
摘要
圆环冲压成型的核心工艺解析 圆环冲压成型是金属加工领域中针对环形零件进行塑性变形的重要工序,其核心在于利用模具在压力机作用下使板材或带材发生分离或塑性变形。该工艺通常包括落料、拉深、胀形或翻边等基本步骤,具体流程取决于圆环的最终几何形状和精度要求。在实际生产环境中,材料的选择至关重要,常用的材质涵盖低碳钢、不锈钢、铝合金以及铜合金等,不同材质的屈服强度和延伸率直接影响着模具间隙的设计与冲压参数的
圆环冲压成型的核心工艺解析
圆环冲压成型是金属加工领域中针对环形零件进行塑性变形的重要工序,其核心在于利用模具在压力机作用下使板材或带材发生分离或塑性变形。该工艺通常包括落料、拉深、胀形或翻边等基本步骤,具体流程取决于圆环的最终几何形状和精度要求。在实际生产环境中,材料的选择至关重要,常用的材质涵盖低碳钢、不锈钢、铝合金以及铜合金等,不同材质的屈服强度和延伸率直接影响着模具间隙的设计与冲压参数的设定。
工艺过程中的关键控制点主要集中在模具的精度与冲压力的稳定性上。模具的上模与下模需经过精密研磨,确保刃口锋利且间隙均匀,以避免材料撕裂或毛刺产生。冲压过程中,润滑剂的使用能有效减少摩擦,降低模具磨损并提高表面质量。此外,材料的纤维方向需与冲压方向保持一致,以减少回弹现象,确保圆环尺寸的稳定性。对于高精度要求的圆环,往往需要设置多道工序,如预成型、精整等,以逐步消除内应力,提升成品的一致性。
潜水夜光刻度的材料特性与应用标准
潜水夜光刻度主要采用非放射性材料,目前行业内主流应用的是Super-Lumierte系列光致发光材料,其核心成分为铝酸锶掺杂稀土元素。这种材料在吸收可见光或紫外线后,能够在黑暗环境中持续发出明亮光线,发光时间通常可持续数小时以上,且亮度衰减曲线符合国际潜水装备的行业通用标准。与早期使用的氚气或镭材料相比,现代光致发光材料完全无毒无害,无需担心辐射风险,且储存寿命长,维护简便。
在应用标准方面,潜水夜光刻度需满足严格的防水与附着力要求。刻度涂层必须通过盐雾测试、冷热冲击测试以及浸泡实验,确保在海水环境中不脱落、不发黄或失效。国际标准ISO 6425对潜水表的刻度可见性提出了明确要求,特别是在低照度环境下,刻度与表盘背景需保持足够的对比度。实际生产中,刻度通常通过丝网印刷或激光蚀刻后填充荧光粉实现,填充深度和表面平整度直接影响发光效率和耐用性。
品牌型号专用定制的技术难点与解决方案
不同品牌型号的潜水表在圆环冲压成型与刻度定制上存在显著差异,主要源于表盘结构、表径尺寸以及品牌视觉识别系统的独特性。定制过程中需严格遵循原始设计的公差范围,例如某些经典款式的表圈滚花深度、刻度角度及间距均有严格规定。技术难点在于如何在保持高精度冲压的同时,实现复杂图案或特殊颜色刻度的完美呈现,这需要模具设计与印刷工艺的紧密配合。
为解决定制化难题,生产企业通常采用数字化建模与快速原型技术。通过3D扫描获取原始部件数据,建立精确的数字模型,再结合CAM系统进行模具设计与加工模拟,确保每一处细节符合品牌方要求。在刻度定制环节,使用高精度丝网印刷机或自动化喷涂设备,配合专用油墨进行多次固化处理,以增强附着力和耐候性。此外,针对特殊品牌标识,可采用激光打标或微缩印刷技术,确保图案清晰、位置精准,满足高端定制需求。
质量控制与检测流程的关键环节
圆环冲压成型与夜光刻度定制的质量控制贯穿整个生产流程,从原材料入库检验到成品出厂,每个环节均需设置严密的检测节点。原材料阶段需验证金属板材的厚度、硬度及化学成分,确保符合预定牌号标准。冲压过程中,利用在线视觉检测系统实时监控圆环外径、内径及同心度,发现偏差立即调整模具或压力参数。对于夜光刻度,重点检测发光强度、颜色一致性及涂层附着力,使用分光光度计测量色度值,确保不同批次间无明显色差。
成品检测阶段,需进行功能性测试与环境适应性评估。将圆环部件置于模拟海水环境中进行浸泡测试,检查刻度是否脱落或变色。同时,进行跌落测试与冲击测试,验证部件在极端条件下的结构完整性。所有检测数据需记录归档,形成可追溯的质量报告。对于定制化产品,还需通过品牌方指定的外观检验标准进行最终确认,确保每一个细节均符合设计要求。通过全流程的质量管控,保障产品性能稳定,满足专业潜水场景的使用需求。