机械表配件
圆环冲压成型工艺,选原装还是副厂?如何保持刻度清晰
摘要
圆环冲压成型工艺的核心难点与材料特性 圆环冲压成型是金属加工领域中较为特殊的工序,其核心难点在于材料在径向拉伸与切向压缩过程中的应力分布不均。对于常见的低碳钢或不锈钢材质,材料在模具作用下会发生塑性变形,若工艺参数设置不当,极易出现起皱、破裂或回弹现象。材料本身的延展性指标,如延伸率和屈服强度,直接决定了圆环成型的极限尺寸和形状精度。在实际生产环境中,原材料的厚度公差控制至关重要,过大的厚度偏差
圆环冲压成型工艺的核心难点与材料特性
圆环冲压成型是金属加工领域中较为特殊的工序,其核心难点在于材料在径向拉伸与切向压缩过程中的应力分布不均。对于常见的低碳钢或不锈钢材质,材料在模具作用下会发生塑性变形,若工艺参数设置不当,极易出现起皱、破裂或回弹现象。材料本身的延展性指标,如延伸率和屈服强度,直接决定了圆环成型的极限尺寸和形状精度。在实际生产环境中,原材料的厚度公差控制至关重要,过大的厚度偏差会导致冲压过程中受力不均,进而影响最终产品的同心度和平面度。
为了应对上述物理特性,现代冲压工艺通常采用多道次拉深或旋压辅助成型技术。第一道次主要用于初步成形,通过凸模将平板坯料压入凹模形成筒形或环形结构;后续道次则通过逐步减小直径和增加深度,使材料均匀流动。在这个过程中,润滑剂的选择和涂覆方式起着关键作用,它能有效降低模具与板材间的摩擦系数,防止材料撕裂。同时,模具的设计需要预留合理的间隙,间隙过小会增加成形力和磨损,间隙过大则会导致圆环边缘毛刺增多或尺寸超差。
原装模具与副厂模具在成型精度上的差异表现
在模具选型环节,原装模具通常严格遵循原始设备制造商(OEM)的设计图纸和公差标准进行制造。其核心优势在于模具型腔的几何精度极高,表面处理工艺(如氮化或PVD涂层)能保持长期稳定的摩擦特性。使用原装模具进行圆环冲压时,产品的尺寸一致性较高,尤其是在大批量生产中,能够显著降低因模具磨损导致的废品率。原装模具的导向机构精度高,确保上下模合模时的对中性,减少因偏载造成的圆环椭圆度问题。
相比之下,副厂模具在市场上的定位更多集中在成本控制与快速交付。部分副厂模具采用通用标准件组装,虽能满足基本的成型需求,但在微观结构处理和热处理工艺上可能与原装产品存在细微差别。这种差别在冲压初期可能不明显,但随着冲压次数的增加,模具表面的耐磨性差异会逐渐显现,导致圆环边缘出现轻微毛刺或尺寸波动。此外,副厂模具在配合间隙的调整空间上通常较为灵活,适合对精度要求相对宽松或材料厚度较大的工况,但在高精度薄壁圆环的生产中,其稳定性往往不如经过严格验证的原装组件。
保持圆环刻度清晰度的工艺控制要点
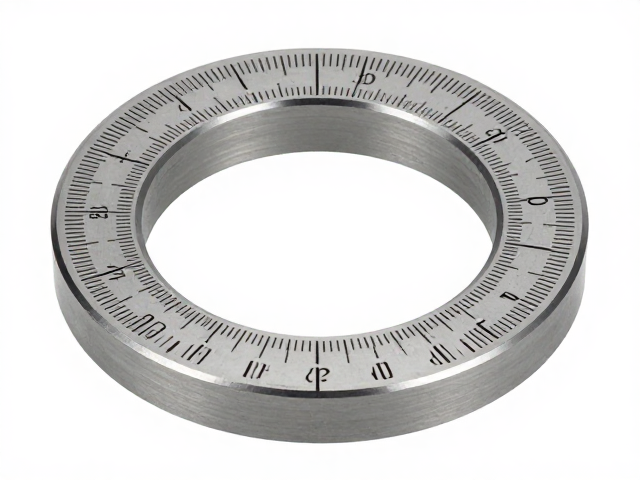
圆环表面的刻度清晰度直接影响产品的可读性和功能性,这在仪表盘、旋钮及精密测量部件中尤为关键。刻度的清晰度主要取决于冲压后的表面处理工艺以及模具型腔的光洁度。如果模具型腔表面存在微小的划痕或锈蚀,这些缺陷会直接复制到圆环表面,导致刻度线条模糊或断节。因此,在冲压前需对模具进行严密的抛光和清洁,确保型腔表面粗糙度达到预定标准(通常为Ra0.2μm以下)。同时,板材表面的预处理状态,如是否经过拉丝、喷砂或电镀,也会影响刻度的视觉对比度。
除了模具状态,冲压后的去毛刺和清洗工序对保持刻度完整至关重要。圆环在成型过程中,边缘产生的微量金属屑可能附着在表面,掩盖刻度细节。采用超声波清洗或高压气吹可以有效清除残留污染物。此外,若圆环需进行激光打标或机械刻字,冲压成型的圆环平面度必须控制在极小范围内,否则会导致焦距偏移或刻痕深浅不一。在实际操作中,可通过在模具中增加压边圈力度的优化,减少圆环表面的波浪形变,从而为后续精密加工提供平整的基准面。
模具维护与校准对长期生产质量的影响
模具的定期维护是确保圆环冲压质量稳定的基石。随着生产周期的延长,模具表面会逐渐积累油污、金属碎屑及氧化层,这些污染物不仅会影响产品外观,还会改变摩擦系数,导致成型力波动。建议建立严格的模具保养台账,记录每次冲压的数量、出现的异常现象及保养内容。日常保养应包括使用专用清洗剂定期清理模腔,检查导柱、导套的润滑情况,以及监测弹簧或氮气弹簧的弹力衰减。对于高精度要求的圆环生产,每生产一定批次后,需使用标准量规检测模具闭合高度和型腔尺寸,及时进行补偿或修复。
校准工作应结合生产数据进行分析,而非仅凭经验判断。通过统计圆环的关键尺寸(如外径、内径、厚度)及刻度位置偏差,可以识别出门模磨损的趋势。如果发现刻度清晰度随产量增加而下降,首先排查模具型腔表面的磨损情况,必要时进行重新抛光或涂层修复。对于因模具松动或定位销磨损导致的刻度位置偏移,需及时调整模具安装基座或更换定位部件。通过数据驱动的维护策略,可以将模具性能维持在最佳区间,确保持续生产出刻度清晰、尺寸合格的圆环产品。