机械表配件
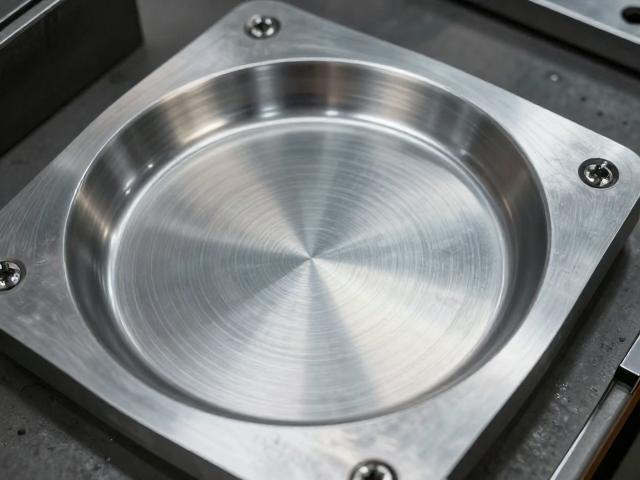
底盖锻压成型工艺详解,镜面抛光与多螺丝固定结构优势
摘要
底盖锻压成型的核心工艺逻辑 底盖锻压成型是金属加工领域中提升零部件力学性能的关键工序,其核心在于利用锻压设备对金属坯料施加巨大的压力,使其产生塑性变形从而获得预定形状。这一过程显著细化了金属内部的晶粒组织,消除了铸造缺陷如气孔和缩松,使得底盖在承受高压或重载工况下具备更优异的抗疲劳强度和韧性。相比传统的切削加工,锻压成型减少了材料浪费,同时通过流线分布优化,使金属纤维严格遵循零件轮廓,极大提升了
底盖锻压成型的核心工艺逻辑
底盖锻压成型是金属加工领域中提升零部件力学性能的关键工序,其核心在于利用锻压设备对金属坯料施加巨大的压力,使其产生塑性变形从而获得预定形状。这一过程显著细化了金属内部的晶粒组织,消除了铸造缺陷如气孔和缩松,使得底盖在承受高压或重载工况下具备更优异的抗疲劳强度和韧性。相比传统的切削加工,锻压成型减少了材料浪费,同时通过流线分布优化,使金属纤维严格遵循零件轮廓,极大提升了结构在复杂受力环境下的稳定性。
在具体的操作环节中,加热温度、锻造比以及模具设计构成了控制成型质量的三大支柱。原材料通常经过严格的热处理退火以软化金属,随后在加热炉中达到特定的锻造温度区间,确保材料具备良好的流动性和可塑性。模具需经过精密加工与表面硬化处理,以应对高压下的磨损与变形。通过多工位或连续锻造技术,金属坯料在模具型腔内逐步成型,这一过程要求极高的精度控制,以确保底盖的壁厚均匀性及尺寸公差符合高标准工业要求,为后续的表面处理提供完美的基底。
镜面抛光对表面质量与防腐性能的提升
镜面抛光并非简单的表面修饰,而是通过多级研磨与化学电解或机械抛光手段,消除底盖表面微观不平度的精密工艺。经过粗磨、细磨直至镜面处理,底盖表面粗糙度可降至Ra0.1μm甚至更低,形成高度反射的光学表面。这种极低的表面粗糙度有效减少了应力集中点,防止裂纹在微观缺陷处萌生,同时大幅降低了污染物附着的可能性,使得底盖在潮湿、腐蚀性环境中具备更卓越的抗腐蚀能力,延长了整体组件的使用寿命。
在工业应用中,镜面抛光带来的低摩擦系数特性使得底盖与相邻部件配合时运行更加顺畅,减少了因摩擦产生的噪音与磨损。对于需要高洁净度的应用场景,如食品机械或半导体制造设备,镜面处理的底盖符合严格的卫生与清洁标准,易于清洗且不易残留细菌或杂质。此外,光滑的表面为后续的涂层或镀层提供了理想的附着基础,增强了涂层与基材的结合力,进一步提升了底盖在恶劣工况下的防护性能,体现了表面处理工艺对产品综合性能的决定性作用。
多螺丝固定结构的力学优势与密封特性
多螺丝固定结构通过分散的受力点设计,有效解决了大面积底盖在装配过程中的变形与密封难题。相较于单点或少数几点固定,多点分布的螺丝能够均匀施加预紧力,使底盖与主体之间形成严密的贴合面,显著降低了因受力不均导致的翘曲或泄漏风险。这种结构设计允许在装配过程中对各个螺丝进行独立的扭矩控制,确保每个连接点的紧固力一致,从而在动态负载或温度变化剧烈的环境下,保持连接结构的稳定性与可靠性。
从密封性能角度来看,多螺丝固定配合高精度加工的法兰面,能够实现近乎零泄漏的密封效果。螺丝的均匀分布使得密封垫圈或密封胶层受到均匀的压缩,避免了局部过压导致的垫圈失效或欠压导致的渗漏。此外,多螺丝结构提供了卓越的抗震性能,在设备运行产生振动时,分散的紧固件能有效吸收和分散振动能量,防止因共振导致的螺丝松动或断裂。这种设计不仅提升了整体结构的安全性,还便于后期维护与拆卸,通过逐个松开螺丝即可快速分离部件,降低了维护成本与时间。
工艺协同效应与整体性能优化
底盖锻压成型、镜面抛光与多螺丝固定结构的结合,体现了制造工艺链中各环节协同作用对最终产品性能的决定性影响。锻压成型奠定了坚实的力学基础,镜面抛光提供了卓越的表面完整性与防护能力,而多螺丝固定则确保了装配精度与长期运行的稳定性。这三项工艺并非孤立存在,而是相互支撑:锻压产生的优异表面质量减少了抛光所需的时间与能耗,而高精度的锻压尺寸公差则为多螺丝孔位的精准定位提供了保障,确保了装配的顺畅与密封的有效性。
在实际工程应用中,这种工艺组合显著提升了底盖组件的整体可靠性与功能性表现。通过优化锻压模具设计与抛光参数,可以针对不同金属材料的特性进行定制化处理,满足从普通工业设备到高精度仪器的多样化需求。多螺丝固定结构的引入,使得底盖能够适应更复杂的安装环境与更严苛的使用条件,实现了结构强度、表面质量与装配便利性的完美平衡。这种系统性工艺方案不仅提升了产品的市场竞争力,也为高端制造领域提供了可复制的技术范式,推动了相关行业标准向更高水平迈进。