机械表配件
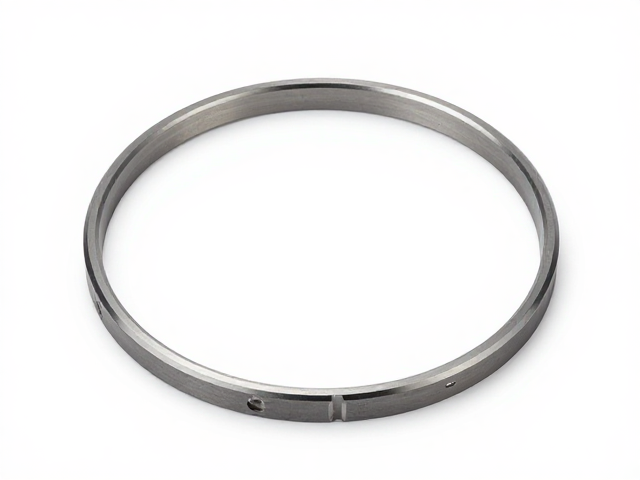
圆环冲压成型工艺在测速计表圈表圈压装中的应用解析
摘要
圆环冲压成型工艺的核心原理与材料特性 圆环冲压成型技术依赖于高精度模具与高吨位压力机的协同作用,通过径向压缩与切向拉伸的复合应力状态,使金属板材发生塑性变形。在测速计表圈这一高精度外观件的生产中,材料通常选用304不锈钢或铝合金,其屈服强度与延伸率直接决定了成型后的回弹控制难度。金属板材在冲头作用下进入凹模腔体,材料纤维沿圆周方向重新排列,形成致密的微观结构,这种结构特征赋予了表圈优异的抗变形能
圆环冲压成型工艺的核心原理与材料特性
圆环冲压成型技术依赖于高精度模具与高吨位压力机的协同作用,通过径向压缩与切向拉伸的复合应力状态,使金属板材发生塑性变形。在测速计表圈这一高精度外观件的生产中,材料通常选用304不锈钢或铝合金,其屈服强度与延伸率直接决定了成型后的回弹控制难度。金属板材在冲头作用下进入凹模腔体,材料纤维沿圆周方向重新排列,形成致密的微观结构,这种结构特征赋予了表圈优异的抗变形能力。
工艺过程中的润滑与温度控制是保证表面质量的关键变量。传统干式冲压易导致材料表面划伤,现代工艺多采用微量润滑或自润滑模具钢技术,以减少摩擦系数。随着成型速率的提升,材料内部产生的热效应会改变流变特性,需通过计算机模拟分析温度场分布,优化冲压行程曲线。这种对材料微观行为的精确调控,使得表圈在经历剧烈塑性变形后,仍能保持预期的机械性能与尺寸稳定性。
测速计表圈的结构特征与压装配合需求
测速计表圈作为仪表盘的核心可视组件,其几何形状通常为带有精密卡槽或倒扣结构的空心圆环。表圈外缘需与仪表盘外壳保持严丝合缝的配合,内缘则需稳固承载玻璃或液晶显示面板,因此对圆环的圆度、同轴度及端面平行度有着极高的公差要求。在机械结构设计中,表圈与外壳的配合通常采用过盈配合或弹性卡接方式,这意味着冲压成型的圆环必须具备精确的尺寸一致性,以应对批量生产中的累积误差。
压装过程并非简单的物理嵌入,而是涉及复杂的接触力学分析。表圈在压装至外壳时,局部接触区域会产生极高的接触应力,若冲压成型后的表圈存在微观裂纹或硬度不均,极易在压装瞬间发生崩边或开裂。此外,表圈表面的装饰纹理或拉丝效果在冲压后需保持连贯性,任何因成型引起的表面褶皱都会破坏视觉美感,进而影响最终产品的档次。因此,冲压成型不仅关乎尺寸精度,更直接决定了表圈在装配过程中的良率表现。
冲压成型过程中的关键工艺参数控制
模具间隙是影响圆环成型质量的首要参数,间隙过小会导致材料变薄甚至断裂,间隙过大则易引起起皱和尺寸超差。针对测速计表圈的薄壁特性,模具间隙通常设定为材料厚度的5%-10%,并需根据材料厚度波动进行动态补偿。冲压速度对成型极限有显著影响,高速冲压可提高材料应变率,增强流动应力,但也可能因惯性效应导致定位偏差。因此,需根据板材流动特性优化压力机滑块速度曲线,确保材料平稳流入模具型腔。
压边力的大小直接决定了材料在成型过程中的流动阻力。合理的压边力能抑制法兰区材料的起皱,同时保证材料顺利流入凹模。在实际操作中,压边力需根据圆环直径、材料厚度及摩擦系数进行计算确定,并通过压力传感器实时监测,防止因压边力不足导致的成形缺陷。此外,冲压次数与退火工艺的结合也至关重要,对于复杂形状表圈,可能需要设置多次冲压工序,并在工序间进行中间退火,以消除加工硬化,恢复材料塑性,确保最终成型的稳定性。
压装过程中的应力分布与失效模式分析
在压装阶段,表圈与外壳接触区域的应力分布呈现非均匀特征,局部峰值应力可能超过材料屈服极限,导致永久性塑性变形或微损伤。若冲压成型后的表圈存在残余应力,压装过程中的附加应力会与残余应力叠加,可能引发应力集中,进而导致裂纹萌生。通过有限元分析模拟压装过程,可识别高风险区域,优化表圈卡槽结构或压装路径,降低局部应力水平,提高装配可靠性。
失效模式分析显示,压装过程中的常见缺陷包括表圈变形、卡槽断裂及表面压痕。表圈变形多由压装偏载引起,需确保压装模具的对中性;卡槽断裂则与材料脆性或冲压缺陷有关,需优化成型工艺参数;表面压痕则源于压头与表圈表面的硬接触,可通过在压头与表圈间增加柔性衬垫来缓解。通过对失效模式的深入解析,可反向优化冲压成型工艺,从源头提升表圈的装配适应性,减少生产过程中的废品率。