机械表配件
金属坯冲压成型工艺下计时机芯表针电镀附着力测试标准解析
摘要
金属坯冲压成型工艺对表针基材表面特性的影响 在计时机芯的生产链条中,金属坯料经过高精度冲压成型后,其表面微观结构会发生显著变化。冲压过程中的冷作硬化效应与模具摩擦,使得钢材或铜合金表面形成致密的氧化层及微观划痕,这种物理状态直接决定了后续电镀前处理的难度。不同于经过精细研磨的成品件,冲压态表针的表面粗糙度(Ra值)通常处于0.1-0.4μm区间,过大的粗糙度会导致镀层结合力不均,而过小的粗糙度则
金属坯冲压成型工艺对表针基材表面特性的影响
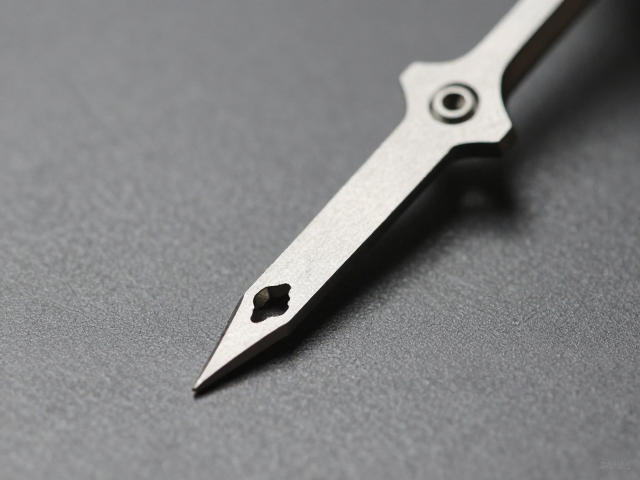
在计时机芯的生产链条中,金属坯料经过高精度冲压成型后,其表面微观结构会发生显著变化。冲压过程中的冷作硬化效应与模具摩擦,使得钢材或铜合金表面形成致密的氧化层及微观划痕,这种物理状态直接决定了后续电镀前处理的难度。不同于经过精细研磨的成品件,冲压态表针的表面粗糙度(Ra值)通常处于0.1-0.4μm区间,过大的粗糙度会导致镀层结合力不均,而过小的粗糙度则缺乏足够的机械咬合力,因此控制冲压后的表面洁净度与活性是提升附着力的首要环节。
基材的化学成分波动也是影响附着力测试结果的关键变量。以常见的镍银或不锈钢为例,冲压过程中产生的残余应力若未通过退火工艺完全消除,会在电镀过程中引发镀层内应力集中,进而导致起泡或剥落。实际生产数据表明,未经充分去应力退火的冲压表针,在经历高温电镀槽液浸泡时,因基材与镀层热膨胀系数差异产生的剪切力,会显著降低界面结合强度。因此,理解冲压工艺参数对基材微观组织的影响,是建立科学测试标准的物理基础。
电镀附着力测试的核心方法与技术参数
行业通用的附着力评估主要依赖划格法与热冲击法两种核心路径。划格法通过使用标准刃口在镀层表面切割规定间距(如0.2mm或0.5mm)的网格,随后通过胶带粘贴后快速撕离,观察镀层脱落面积占比。对于表针这类高精密件,通常采用ISO 2409标准中的0级或1级作为合格界限,即切割线边缘无镀层脱落或轻微脱落面积不超过5%。该方法操作简便,能直观反映镀层与基材的机械结合力,但需注意胶带粘性需符合ASTA D3359标准,避免因测试工具不当造成误判。
热冲击法则侧重于评估镀层在温度剧变下的结合稳定性。将完成电镀的表针置于高温箱中加热至120℃±2℃,保持规定时间后迅速投入室温水中进行淬火,循环规定次数(通常为3-5次)后,通过目视检查镀层是否出现起泡、剥落或变色。该测试模拟了机芯在极端环境下的工作状态,能有效暴露因基材清洁度不足或电镀前处理不良导致的隐性缺陷。部分高要求场景还会引入恒温恒湿测试,在85℃/85%相对湿度环境下放置规定时长,以验证镀层在长期湿热环境下的抗腐蚀附着性能。
测试环境控制与结果判定标准
测试过程中的环境参数一致性对结果的可重复性至关重要。实验室环境温度应控制在23℃±2℃,相对湿度保持在50%±5%范围内,以避免环境温湿度波动影响胶带粘性或镀层内部应力状态。对于划格测试,刀刃压力需保持稳定,确保切入深度贯穿镀层到达基材,但又不得因压力过大导致基材塑性变形影响判断。测试后的样品需在自然光下,通过5-10倍放大倍率的显微镜进行观察,判定标准严格依据镀层脱落的具体形态,如片状脱落、点状剥落或沿切割线断裂,不同形态对应不同的附着力等级评定。
数据记录与异常分析是测试标准执行中的重要环节。每次测试需详细记录样品编号、冲压批次、电镀工艺参数(如电流密度、温度、时间)及测试结果。若出现附着力不合格案例,需结合金相切片分析界面结合状态,区分是基材污染、镀层过厚导致的内应力过大,还是冲压残余应力未消除所致。真实生产环境中,合格的标准并非单一数值,而是基于大量样本统计得出的过程能力指数(Cpk)稳定区间。通过长期数据追踪,可验证当前工艺窗口下附着力测试的稳定性,确保每一枚计时机芯表针在长期运行中不会出现因镀层脱落导致的机芯卡滞或外观失效。