机械表配件
金属坯冲压成型工艺详解,镀铑处理与安装稳定性优化指南
摘要
金属坯冲压成型的核心机理与工艺控制 冲压成型是利用冲模使板料产生分离或变形的压力加工方法,其核心在于模具设计与材料流动行为的精确匹配。在工业实践中,碳钢、不锈钢及铝合金等常见金属材料会根据其延展性和强度特性,选择合适的退火或硬化状态进行加工。例如,深冲用低碳钢(如SPCC)通常具有较高的n值(硬化指数),能有效抵抗局部颈缩,确保复杂形状下的成型质量。工艺参数的设定需严格遵循材料力学性能,冲裁间隙
金属坯冲压成型的核心机理与工艺控制
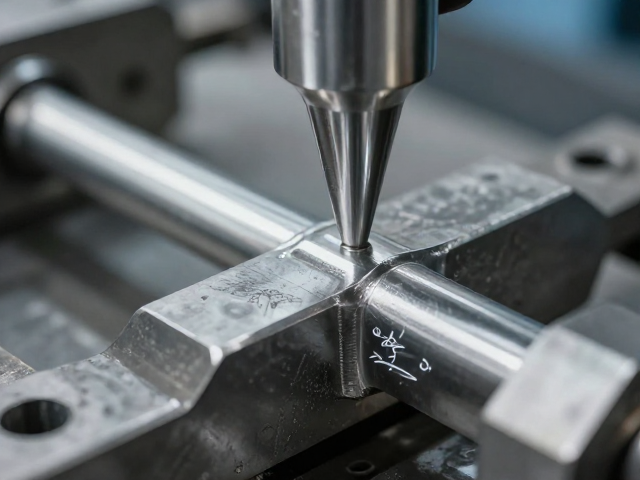
冲压成型是利用冲模使板料产生分离或变形的压力加工方法,其核心在于模具设计与材料流动行为的精确匹配。在工业实践中,碳钢、不锈钢及铝合金等常见金属材料会根据其延展性和强度特性,选择合适的退火或硬化状态进行加工。例如,深冲用低碳钢(如SPCC)通常具有较高的n值(硬化指数),能有效抵抗局部颈缩,确保复杂形状下的成型质量。工艺参数的设定需严格遵循材料力学性能,冲裁间隙通常控制在材料厚度的5%至10之间,过小的间隙会导致毛刺增加及模具磨损加剧,而过大的间隙则会引起断面撕裂和尺寸精度下降。
成型过程中的润滑与温度控制直接影响零件的表面质量及模具寿命。采用高分子合成润滑剂或含极压添加剂的润滑油,能够显著降低摩擦系数,防止金属坯料在模具表面发生粘着或刮擦。对于高成型速率的生产环境,模具冷却系统的设计至关重要,它能抑制因摩擦生热导致的材料软化或润滑失效。实际生产中,通过有限元分析模拟金属流动路径,可以预判起皱、开裂等缺陷区域,从而在模具设计阶段优化压边力分布及圆角半径,确保坯料在成型过程中保持均匀的应变分布。
镀铑处理的表面改性优势与应用场景
镀铑是一种在金属表面沉积薄层金属铬的工艺,主要利用电解原理将铑离子还原为金属铬附着于基材表面。铑具有极高的化学稳定性和优异的反射率,能有效抵抗酸碱腐蚀及高温氧化,因此常被用于提升金属部件在恶劣环境下的耐候性。在精密仪器或高光泽装饰件中,镀铑层不仅提供了类似银的白色光泽,更重要的是其极低的接触电阻和出色的耐磨性,使其成为电气触点和高频信号传输部件的理想表面处理方案。镀层厚度通常控制在0.05至0.2微米之间,过厚可能导致镀层内应力过大而剥落,过薄则无法形成连续的保护膜。
镀铑工艺对前处理要求极高,基材表面的清洁度直接决定镀层的结合力。在电镀前,需经过严格的除油、酸洗及活化程序,以去除氧化皮及油污,确保基材表面达到微观上的活性状态。电镀过程中,电流密度的均匀分布是关键,不当的电流分布会导致镀层厚度不均,进而影响耐腐蚀性能的一致性。此外,镀铑液中的铑盐浓度需定期检测与维护,以维持电镀效率及镀层致密性。经过镀铑处理的部件,其盐雾测试时间通常可显著延长,满足ISO 9227标准中对中性盐雾腐蚀的严苛要求,适用于户外高湿度或强腐蚀性工业环境。
安装稳定性优化的结构设计与公差管理
安装稳定性依赖于零部件在装配过程中的定位精度及连接界面的刚性,这要求从设计源头控制几何公差与形位公差。在冲压件设计中,加强筋的布局与导向孔的定位是提升结构稳定性的关键措施。通过增加局部刚度,可有效抑制装配及使用过程中的振动与变形。公差分配需遵循基准统一原则,确保各配合面之间的相对位置误差最小化。例如,对于需要高精度对齐的组件,可采用销钉定位而非仅依靠螺栓紧固,以消除因配合间隙累积导致的累积误差。
表面处理后的尺寸补偿也是保证安装稳定性的重要环节。镀铑等涂层会在基材表面形成微小厚度,若未在设计阶段预留合理的公差余量,可能导致装配干涉或间隙过大。因此,在模具调试阶段需对镀后尺寸进行实测与反馈,动态调整模具型腔尺寸。同时,连接界面的表面处理需兼顾摩擦系数与防松性能,适当的螺纹紧固力矩控制可防止因振动导致的松动。在实际应用中,通过引入防松垫片或自锁螺母结构,配合严密的公差管理体系,可显著提升整体装配体的长期运行稳定性,减少因微观位移引发的疲劳失效。