机械表配件
金属坯冲压成型工艺要点,注意指针长度与时针装配精度
摘要
模具预紧与定位基准的稳定性控制 金属坯料在冲压成型前,模具合模面的平行度与导向机构的精密配合是决定首件精度的核心变量。在实际装配过程中,需严格校验导柱与导套的配合间隙,通常标准模具要求间隙控制在0.01mm至0.02mm之间,过大的间隙会导致冲压过程中模具发生微幅偏移,进而造成成型件壁厚不均或尺寸超差。同时,模柄与压力机滑块端面的接触必须平整,若存在局部悬空或松动,冲压瞬间产生的冲击载荷会直接传
模具预紧与定位基准的稳定性控制
金属坯料在冲压成型前,模具合模面的平行度与导向机构的精密配合是决定首件精度的核心变量。在实际装配过程中,需严格校验导柱与导套的配合间隙,通常标准模具要求间隙控制在0.01mm至0.02mm之间,过大的间隙会导致冲压过程中模具发生微幅偏移,进而造成成型件壁厚不均或尺寸超差。同时,模柄与压力机滑块端面的接触必须平整,若存在局部悬空或松动,冲压瞬间产生的冲击载荷会直接传递至模具薄弱部位,引发早期崩刃或模架变形,这种由基础装配缺陷引发的精度丢失,往往在批量生产初期表现为批次间的一致性波动。
定位销与限位块的安装精度直接关联坯料在模具内的最终位置,任何微米级的偏差都会在成型过程中被放大。装配时需使用千分表对定位销端面进行打表检查,确保其在模具闭合状态下与下模座平面的垂直度误差小于0.005mm。对于多工位连续模,还需重点检查各工位间送料步距的机械限位结构,确保气动或电动推杆的复位精准,避免因送料累积误差导致坯料跑偏,从而在后续成型步骤中因受力不均产生扭曲或开裂。
冲压参数设定与动态平衡调节
冲压过程中的吨位分布需与模具结构特征相匹配,过高或过低的闭合高度均会影响成型质量。在实际调试中,需通过试冲观察坯料流动状态,调整压力机滑块行程,使模具在闭合瞬间保持均匀的压边力,防止坯料起皱或破裂。对于深拉延等复杂成型工艺,润滑剂的喷涂量与分布均匀性会显著影响摩擦系数,进而改变坯料的应力分布,需定期校准自动喷涂系统的喷嘴角度与流量,确保润滑膜厚度稳定,避免因干摩擦导致的模具表面划伤或工件表面缺陷。
设备运行中的振动控制是维持长期装配精度的隐形关键。压力机在高速冲压过程中产生的共振若未及时消除,会导致模具紧固件松动或导向机构磨损加速。需定期监测设备底座螺栓的预紧力,并使用测振仪检测滑块运行轨迹的平稳性,当振动值超过标准阈值时,应及时排查液压系统压力波动或模具重心偏移等问题。通过优化冲压节奏与设备阻尼设置,可有效降低动态载荷对模具结构的冲击,确保成型过程中的尺寸稳定性,减少因设备动态不稳定引发的废品率。
指针长度与时针装配的微观精度管理
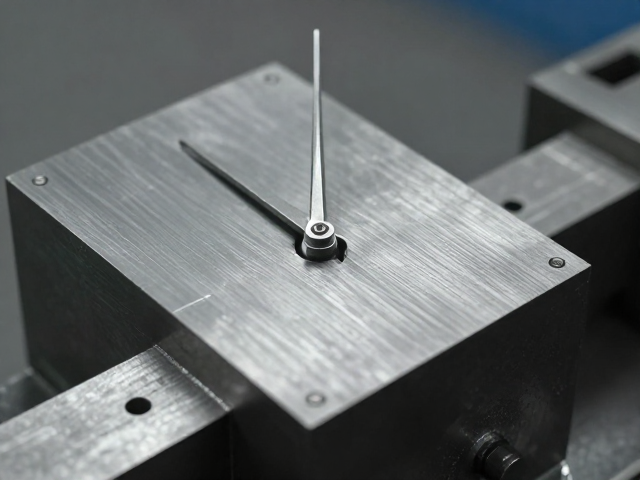
在精密机械组件中,指针与表盘的装配精度会因材料热膨胀系数差异产生显著影响。指针轴孔与机芯转轴的配合通常采用间隙配合,间隙大小需根据环境温度变化进行补偿计算,一般控制在0.015mm至0.03mm之间,过小的间隙可能导致低温环境下卡滞,过大的间隙则会引起指针摆动时的径向跳动,直接影响读数的准确性。装配时需使用专用压入工具,确保指针轴与机芯垂直,避免因倾斜装配导致指针边缘摩擦表盘玻璃或刻度环,造成运行阻力增大或视觉误差。
指针长度的标定需结合机芯中心孔到指针尖端的几何距离进行严格测量,通常允许误差范围在±0.2mm以内。在批量装配中,需使用光学影像测量仪对指针长度进行抽检,确保每根指针的力矩平衡,避免因重心偏移导致机芯长期运行后出现走时不准或停摆现象。此外,指针与表盘之间的间隙需保持一致,通常要求间隙大于0.5mm以防止视觉上的干涉,同时需检查指针与表盘表面的平行度,确保在任意角度下指针尖端与刻度线的距离均匀,从而保证整体装配的视觉美感与功能精度。
装配后的精度验证与应力释放
装配完成后的静置与应力释放是消除内变形的重要环节。冲压模具或精密机械组件在经历加工、热处理或紧固装配后,内部存在残余应力,若立即投入使用,应力释放可能导致结构微小变形,影响长期精度。通常需将装配好的组件放置在恒温环境中静置规定时间,如24至48小时,让应力自然释放,随后再进行二次精度复核。对于高精度冲压件,还需进行首件全尺寸检测,对比CAD模型数据,验证成型后的几何形状是否符合设计规范,确保无因应力变形导致的翘曲或扭曲。
功能性测试需覆盖极限工况,以验证装配精度在实际使用中的稳定性。对于指针类组件,需进行多圈连续运转测试,观察指针在快速启停或长时间运行下的归零精度与摆动幅度,记录数据以判断是否存在机械干涉或润滑不足。对于冲压模具,需进行空载运行测试,检查导向机构是否顺畅,再加载标准坯料进行小批量试产,监测产品尺寸的一致性CPK值,确保装配精度在动态负载下仍能保持稳定,为后续大规模生产提供可靠的数据支撑。